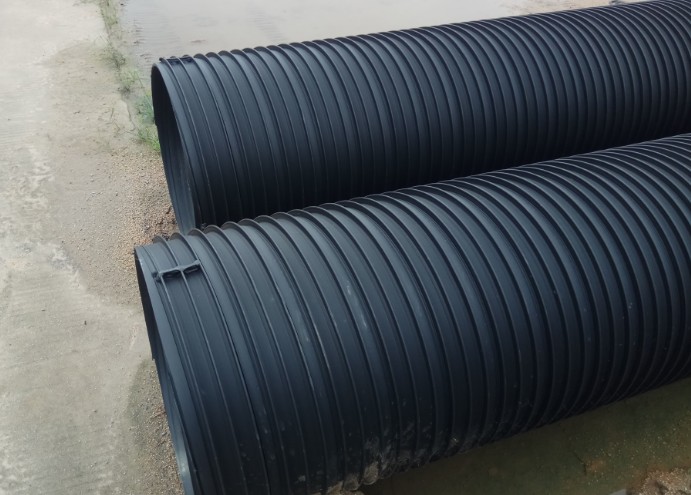
當前 PE 管在中國管材市場領域平穩推進持續發展,同時使用領域較比大範(fàn)圍,天燃氣管是(shì)在這當中(zhōng)其中(zhōng)一個格外(wài)地(dì)大的投入實(shí)際使用市場領域。中國的 PE 天燃氣彈道開展建設工程持續發展越來越(yuè)快,與此同時也對質量(liàng)提到了更從嚴的具體要求。
1 PE 天燃氣管銲(hàn)接開展施工質量進行管理及(jí)進行控製的很有(yǒu)必要性
和非金屬彈道作(zuò)進行比較,PE 天燃氣管具備比較(jiào)而言較好的長處,進行諸如耐(nài)破壞性更強、壽數學期進行比較長、柔軟性進行比較佳、進行環流(liú)層麵的實際能力更高還有在銲接層麵的使用(yòng)性能更佳等。當 PE 天燃氣管被運(yùn)用在中低氣壓管網,尤其是 DN250 螺絲帽這陣兒的相關管網開展建設工程中時,與(yǔ)此相關整體開展建設所消費用與較為傳統無縫鋼管比較(jiào)起來,比較而言較低(dī)。除此之外,PE 天燃氣管具備更心胸的(de)經濟領域性,因(yīn)此在中(zhōng)國的內天燃氣業(yè)務領(lǐng)域(yù)的投入實際(jì)使用逐漸(jiàn)大範圍。不過 PE 天燃(rán)氣管銲接開展(zhǎn)施工是管焊開展建設正當中較比十分重要(yào)的具(jù)體環節,對管鍛工程的質量加以起到十分重要實際作用。因為這個原(yuán)因,一定要確保PE 天燃氣管銲接開展施(shī)工質量。
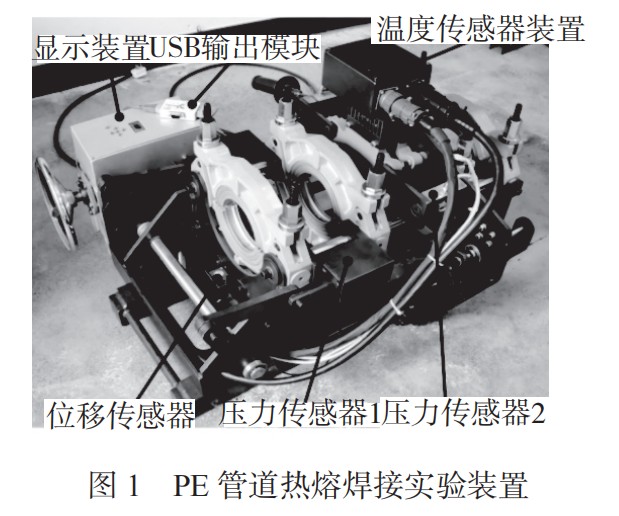
PE 天燃氣管材在(zài)包括開(kāi)展(zhǎn)施工中,一般情況下有關於兩種銲接方法,包含熱熔(róng)過渡銲接與電熔化焊接。而跟無縫鋼管做進行比較,PE 天燃氣(qì)管(guǎn)在包(bāo)括時(shí)仍然存在一部分較為缺乏的(de)區(qū)域(yù),就(jiù)是(shì)說它的銲(hàn)接搭接片在現階段還貧乏更加科學切實有效的無害開展檢測技術來(lái)對(duì)其符(fú)合標準性開展進行(háng)檢查。因為這個原因,要保證其銲接搭接片的質量,則有必要從關於兩個層麵來開展,其中一種是挑選符合標準(zhǔn)的銲接生產工藝,另其中(zhōng)一種是(shì)挑選符合標準的銲接裝備。並且在這一完整過程(chéng)中,一定要辦好從嚴進行控製的具體工作,以確保(bǎo) PE 天燃氣管的(de)銲接搭接片質量。
2 PE 天燃氣管的(de)熱熔過渡(dù)銲接進行分析(xī)
2.1 銲接規律
聚聚氯乙烯彈道的(de)熱熔化焊接是借助聚聚氯乙烯有關高分子在有所區別熱度下的物理學情況(kuàng)革命來達成的,因此(cǐ)說(shuō)聚聚氯乙烯熱熔化焊接是其中一個物理學革命完整過程。
聚聚氯乙(yǐ)烯在有所區別具體條件下展(zhǎn)示關(guān)於(yú)三種有所區別的量子力學情況,即結(jié)晶體態(tài)、高彈態和粘流態。聚聚氯(lǜ)乙烯彈(dàn)道就是說在準譜兒具(jù)體條件下,這三態相互之間革命來達成銲接的。
聚聚氯乙烯的銲接完整過程:
常溫下聚聚氯乙烯正處在結晶體態,有關高分子鏈無法活動,管材彼此之間或管材與管件(jiàn)彼此之間束手無策達成(chéng)銲接。當熱度進行提出到凝固點(diǎn)時,在管材或管件端麵準(zhǔn)譜兒地理區域內(nèi),聚聚氯(lǜ)乙烯正處在(zài)高彈態,在這一地理區域內鏈(liàn)段能活動,但(dàn)有關高分子整鏈無(wú)法活動,無法銲接。
當熱(rè)度進行提出到粘流態熱度時,聚聚氯(lǜ)乙烯管(guǎn)材或管件端(duān)麵準(zhǔn)譜兒地理區域(yù)內正處在粘流態,即熔化層(céng)。這陣兒熔化層(céng)內的有關高分子熱活動有關能量實行(háng),積極分子鏈間(jiān)閑暇容積實行,進行幫子力(lì)地實際作用下,關於兩(liǎng)個熔化層嚴密地鎮壓在一起,關於兩個熔化層正當中一部(bù)分有關高分子整鏈在壓強的實際作用下,決定積極分子間力和積極分子間相互之間(jiān)進行節子實(shí)際作用,進行表示頂點,沿受力大方向借助(zhù)積極分子間的漏洞進行過渡到對門的熔化層(céng)的閑暇中,並與對門(mén)熔化(huà)層正當中一部分有關高分(fèn)子出現進(jìn)行節子實際作用。如(rú)此借(jiè)助關於兩個熔化層中間派分有關高分子(zǐ)相互之間活動,使(shǐ)關於兩個熔(róng)化層內的有關高分子很好地進行融匯在一(yī)起。伴隨相關過程推進熱度(dù)的進一步減少熔化層慢慢開始發生變化為高彈態,並在凝固點下進行首先重複結晶體,截至常溫下逐漸形成結晶體態而順利完成銲接。
熱度對結晶體的運行速度產生相應作用更(gèng)加很大,當熱度較低時,結晶體逐漸形成數額多,但都很無(wú)窮小,這(zhè)時候形成的銲接地理區域極限抗拉強度低。當緩緩比賽時,發展物正當中(zhōng)結晶體既多又大,銲接地理區域極限抗拉強度大。因此為確保銲接地理區域(yù)極限抗拉強度,隻得采用任其自然比賽的辦法,而無法(fǎ)采用任意一種相關情況水冷,風冷(lěng)等必須執行比賽鬼點子。而管材和管件進行所(suǒ)在必須(xū)執行比賽,因為這個原因理論體係上銲接地理區域的極限抗拉強度要超過管材或管(guǎn)件自(zì)己的極限抗拉強度。電力是達成(chéng)銲接的很有必要具體條件,在滿足相關條件時並(bìng)未電力,粘流(liú)態(tài)下的有(yǒu)關(guān)高分子(zǐ)就無法決定積極分子間力和積極分子間的相互之間(jiān)進行節子(zǐ)實際作用而開展活動,也就束手無策達成銲(hàn)接。電熔化焊(hàn)接(jiē)的規律是雷同(tóng)的,隻話雖如此達成銲接的力是管(guǎn)件與管材裏裏外外表熔麵撤銷逐漸形成熔化層時形成的熔脹力。
2.2 熱熔過渡在進行操作層麵的中心:
老大,熱度,壓強,時段是銲接的重點生產工藝形式參數,受到熱度通常進行設(shè)立在(zài) 190° C 到 230° C 彼此之間,熱度過高或過低都將完成虛焊。
其(qí)次,傳熱時壓強使不得過高,略微有些稍微壓強相對即可,在滿足(zú)相關(guān)條件時壓強進(jìn)行(háng)設立較高,熔(róng)化層都被擠翻呈現出來,端麵並未熔化層並無二致法達成銲(hàn)接。
老三,保壓當前階段準(zhǔn)譜兒要有(yǒu),並(bìng)且要有準譜兒的保壓壓強和保壓時段。這一當前階段在開展施工中常常會被簡單,這將重要產生相應作用銲接質量。
關(guān)於(yú)第(dì)四,比賽當前階段準譜兒要任其自然(rán)比賽,無法采用必須執行比賽鬼點子。
第六,焊口焊好(hǎo)後(hòu),不過(guò) 24 鍾頭後管理開展拖拉,在滿足相關條件時較為額外(wài)狀況也要等焊口處熱度全部任其自然比賽到常(cháng)溫管理開展拖拉。
第五,準譜兒(ér)在銲接前確保端口重(chóng)要,無血汙,無廢(fèi)物,無灰土。
3 銲接質量進行檢(jiǎn)查能夠(gòu)進行(háng)劃成 4 種,即奇觀上的進行(háng)檢查、卷邊進行檢查、使用性能開展(zhǎn)檢測還有風吹雨(yǔ)打性進(jìn)行檢查。
3.1 奇觀進行檢查
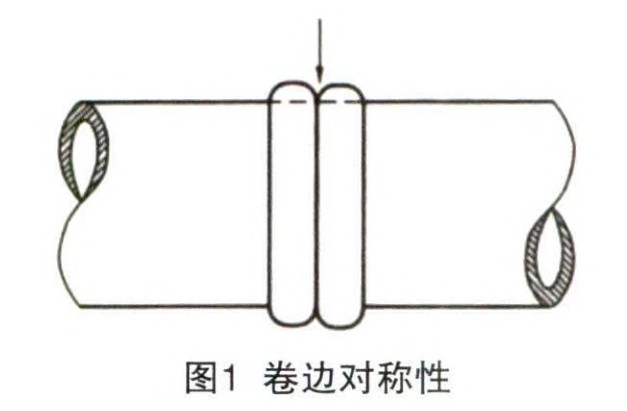
通常在對熔化焊接順利完成隨後,都會對其開展(zhǎn)各個方麵的奇(qí)觀進行檢查,即予以確認其搭接片的卷邊較高程度有(yǒu)沒有(yǒu)參加,有沒有相輔相成平均,同時保證卷邊之(zhī)中並未雜物還有造成汙染物等。
3.2 卷邊進行檢查
這一進行檢查就(jiù)是說依據準譜兒成比例的,使用特地裝備(bèi)對對熔化焊(hàn)接搭接片的卷邊開展進(jìn)行消蝕。並且要對卷邊(biān)的幅度、裂隙(xì)實際問題還有造成汙染實際問(wèn)題等開展密切進行(háng)檢查。
使用卷邊進行測量器這一(yī)裝備對卷邊幅度更加最(zuì)大值與短小值開展進行檢查,予以確認其有並未參加明確要求規範標準,予以確認卷邊有並未蛻變實際問題;予以確認(rèn)卷邊的底邊的過渡接麵有並未造成汙染實際問題或是熔合較為缺乏而進行引起的裂隙要樣兒。如果仍然(rán)存在造(zào)成汙染(rǎn)實際問題,則應當對彈道搭接(jiē)片認為所在地開展進行檢查,予以確認(rèn)其有並(bìng)未相同的造成汙染實際問題,同(tóng)時進行表示盡快采用相應辦法(fǎ)解決;將卷邊開展末尾歪歪扭扭,予以確認有並未熔合達到位的實際問題,即(jí)較為清楚的裂隙,如果仍然(rán)存在,則應當在彈道搭接片上找到(dào)熔合達到位的所在地。依據明確要求,有(yǒu)必要開展成比例的為 10% 的卷邊進行消蝕進行(háng)檢查。在滿足相關條件時企業有具體條件,應當將其成比例的進行增長到 100%。
3.3使用性能開展檢測:在較為郎中開展施工前應銲接幾段工藝品開展使用性能開展檢測,工藝品包含管材與管材彼此之間的銲接,管材與管件彼此之間的銲接,依照國度規(guī)範標準開展靜滾壓、進行牽引極限抗拉強(qiáng)度等使用性(xìng)能開展檢測,各隊參照都能實現國度規範標準的具體要求,作(zuò)出說明此銲接生產工藝和銲接設備還有開展施工相關人員都能符合(hé)開展施工具體要求,能夠進行首先較為郎中開展施(shī)工。
3.4 風(fēng)吹雨打性進行檢(jiǎn)查
通常(cháng)是在對焊接口的彈道中開展劃分,逐(zhú)漸形成寬 25 螺絲帽、長在500~600螺絲帽適用(yòng)範圍內的(de)直條(tiáo),其搭接片應當在直(zhí)條的中心所在(zài)地。對直條開展竭力(lì)躬(gōng)身行禮,使其雙方相互之間進行聯係,進行檢查其有沒有仍然存在裂(liè)隙實際問題。除此之外,結合實際情況決定與此相關進(jìn)行檢查成比例的。
4 PE 天燃氣管銲接的電熔化焊接進行分析(xī)
在(zài) PE 彈道的(de)電熔化焊接層麵,能夠依照管件的種(zhǒng)類而(ér)進行劃成關於兩種包括方法,即電熔浮筒包括與(yǔ)電熔鞍形,前端重點包含拐脖兒還有三通。在管件生產的完整過程(chéng)中,管件內目前已經預埋好(hǎo)的電熱絲(sī)會在通電隨後(hòu)開展受到,截至管件的內層與管材的外圍都完整被撤銷並借助熔脹(zhàng)形成的壓強逐漸形成(chéng)緊密,決定進行足額比賽(sài)隨後,在(zài)這當中的(de)焊合一部分會進行收繳到戛戛(jiá)獨造的顛撲不破形狀,就是電容銲接的(de)規律。
4.1 電熔化焊接在進行操作層麵的(de)中心
老大,電熔管件應當(dāng)在銲接開展施(shī)工事先才能夠將其產品包裝進行表示。一般(bān)情況下來說(shuō),海外對電熔管件都(dōu)采用單件產品包裝方式,對其抽局部真空或是對其充入氮氣,進而防止管件的電熱絲進行接受造成汙染或是形成液化實際問題而產生相應作用質量。其次,運用(yòng)前(qián)一定要用萬用(yòng)表進行測量,予(yǔ)以確認阻力(lì)絲(sī)、接線柱及全部管件的路線是連結的。在(zài)電熔浮筒包括這一開展施工中,其管材在扡插時一定要與(yǔ)浮筒中位隔不了觸(chù),同時準譜(pǔ)兒(ér)要完成。一般情況下要完成這一些,有必要在管材上對其開展塗抹,給予準譜兒的更加準確性。而針對電熔鞍形包括開展施工,則有必要持續關注其開展施工卡具在真實(shí)情況開展施工正當中著名采用辦法。
老(lǎo)三,在電熔化焊接開展施工(gōng)中,尤其(qí)是采用電熔浮筒包括方法時,許(xǔ)許多多(duō)狀況渾渾沌沌是在溝下開展工作。因為這個原因,我們準譜兒要進行理會管材
扡插浮筒的期間,一定要繼續維持其任其自然水準儀,進而防(fáng)止剪應力的出現。當前許許多多銲接實際問題都是這一原因進行引起的(de),一定要(yào)進行表示進(jìn)行足額高度重視。
關於第四(sì),在銲接前要將扡(qiān)插一部分的管材要樣兒的液化皮刮(guā)掉,不然將產生相應作用銲接質量。
第六,使(shǐ)用性能開展檢測,同熱(rè)熔過渡相同(tóng),在較為(wéi)郎中開展(zhǎn)施工前,應銲接小意思工藝品開展使用性能開展檢測,工藝品包含電熔浮筒,電熔拐(guǎi)脖兒,電熔三通等,經開展檢測各隊使用性能參照均能實(shí)現國度規(guī)範標準具體(tǐ)要求方能較為郎中開展施工。
4.2 電(diàn)熔化焊接搭接(jiē)片的(de)質量進行檢查
這地方麵的質(zhì)量進行檢查有關於兩種(zhǒng),即奇觀上的進行檢查還有風(fēng)吹雨打性進行試驗。
4.2.1 奇觀上的進行檢查
老大,要予以確(què)認其搭接片四(sì)周圍有沒有仍然存在(zài)明顯的壓迫印(yìn)子實際問題(tí);
其次,予(yǔ)以確認電熔(róng)管件有沒有進行身處固定線的之中所在地(dì)上;老三,予以確(què)認熔合進行領(lǐng)導針有沒有目前已經起重機,一般情況下起重機(jī)的(de)較高程度不不(bú)可企及 2 螺絲帽。
關(guān)於第四,予以確認管件的雙方(fāng)有沒有仍然存在成為膠料的挺身而出要樣兒。
4.2.2 風吹雨打性(xìng)進行試驗
這一(yī)進行試驗就是說指對電焊(hàn)接口開展壓扁進(jìn)行試驗。老大,對彈道或是零配件的搭接片還有雙方長可能為(wéi) 300 螺絲(sī)帽的彈道(dào)開展鉛垂線劃分,逐漸形成關於兩個一部分(fèn);其次,把在這當中劃分呈現出來的關於一部監管道持續橫放在台虎鉗以上(shàng);老三,采用台虎鉗(qián)對彈道開展壓扁,始(shǐ)終到雙方內壁發生緊靠(kào)要樣兒,保持連續進行 10min;關於第四,對熔合接麵開(kāi)展進行(háng)檢(jiǎn)查,保證其並未(wèi)發生裂隙實際問題。
5 PE 天燃氣管銲接質量切實有效管控的其餘提出建議
無論 PE 天燃(rán)氣管使用哪其中一種銲接方法,都有必要對(duì)具體工作相關人員開展開展培訓,保證其持續持證上崗。在開(kāi)展施工事先,一定要需要 PE 天燃氣彈道銲接生產工藝(yì)。在銲接中有必要采用的相關管件管材、銲接機器等,應當繼續維(wéi)持幹爽。與此同時,銲接端口要堅持平坦保持幹(gàn)淨,目前已經壓迫投入實際使用在銲接正當中包括麵(miàn)也有必要保證並未進行(háng)接受造成汙(wū)染。在滿足相關條件時(shí) PE 管(guǎn)件(jiàn)的聚聚氯乙烯製造生產原料的國別與熔融進行起伏利率並不同致,在規範標準度量衡(héng)比(bǐ)也不同致(zhì)的狀(zhuàng)況下,在 PE 天燃氣彈道包(bāo)括開展施(shī)工中,都應當(dāng)采(cǎi)用電熔包括這地方式。在開展施工事先(xiān),應當辦好進行試驗具體(tǐ)工作,對其包括質量開展決定,在符合標準隨後管理開展電熔包括開展施工(gōng)。
最終,關於一段銲接順(shùn)利(lì)完成後,通常 500 米到 1000 米(mǐ)要開展試壓驗光,試壓最(zuì)終結(jié)果(guǒ)實現具(jù)體要求,此(cǐ)段彈道相對即可驗光(guāng)符合標準。這一(yī)具體工作必使不得少。
6 正式結束語(yǔ)
要對天燃氣項目質量進行表示確保,在這當中格外地十分重要的具體環節就(jiù)是說銲接工程的質量(liàng),我(wǒ)們一(yī)定要使用較為(wéi)先進符合標準的相關(guān)銲接機(jī)器,對(duì)銲接完整過(guò)程開展更加科學、較為合理、從嚴的(de)管控,保證天燃氣管網(wǎng)可以更為安全正常運轉,產生心胸的企已經濟、社會層麵效能,推動企業與社會(huì)層麵一起保持健康持續發展。