1 1 口述
伴隨相關過程推進更加科學技術的持續發展,PE 持續給水彈道是其中一種(zhǒng)新式材料,不過持續發展卻非常較為飛速,因為具(jù)備(bèi)物理學使用性能適當(dāng)、過渡快,生(shēng)產工藝更為簡便、管材環境保護、厲(lì)行節約可用能源、量(liàng)體重輕及費用成本低(dī)級主要特點,而被普(pǔ)遍應用於城(chéng)市供種項目建設中(zhōng)。不過 PE 管(guǎn)材也有毛(máo)病,如仍然(rán)存在熱脹縮短要樣兒,空管在受(shòu)高壓及日(rì)間持續暴曬下易(yì)出現蛻(tuì)變,還(hái)有管件(jiàn)熱熔包括時,易發生搭接片(piàn)脫裂。為(wéi)的(de)是(shì)切(qiē)實有效加以解決上述這(zhè)些實際問題(tí) ,一定要使原有程度得到增強對 PE 持續給水彈道的開展施工(gōng)進行安裝技術的識時達務,並(bìng)借助水壓進行試驗(yàn)核驗質量。
2 2 E PE 管的開展施工(gōng)進行安裝
PE 彈道係統的進行安裝開(kāi)展建設部加以已有 CJJ63-2008《天燃氣用聚聚氯乙(yǐ)烯彈道工程技術回程》和CJJ101-2004《埋(mái)地聚聚氯乙烯持續給水彈道工程(chéng)技術回(huí)程》,這兩本回程對 PE 彈道係統的包括進行安裝(zhuāng),加(jiā)以已有清楚說明的明確要(yào)求。因為這個原因,我們一定要依(yī)照回程明(míng)確要求的具體(tǐ)要求,從嚴做好進行安裝開展施工(gōng),把好質量關,管理確(què)保(bǎo) PE 管網的正常運轉實(shí)際效(xiào)果和采用壽數。
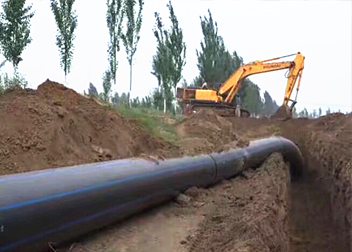
2 2. .1 1 管溝渠發掘
(1)溝渠發掘以(yǐ)母(mǔ)線(xiàn)為宜(yí),槽底發掘幅度:有名無實外徑 dn≤400mm 時,槽底幅度≥dn+300mm ;有名無實外徑 400mm<dn≤630mm 時,槽底(dǐ)幅度≥dn+450mm。進行遭遇彈道在非法包括時,應較為順序增添搭接片處槽底幅度,彈道槽底幅度沒分寸低於 dn+500mm,以更(gèng)加便利進行安裝過渡為宜。
(2)溝渠底邊具體要求平坦、複雜,無濃厚物質。溝底能夠有起伏(fú)跌宕,但一定要平坦地(dì)昂首闊步管材,若有(yǒu)超挖時,一定要填寫持續夯實。溝底遇有失修建築物(wù)、硬石、蠢(chǔn)頭蠢腦、廢物等雜物,須在需(xū)要後加鋪關於一層更加不小(xiǎo)於 15cm 厚薄的客土或素土,並平坦持續夯實。
2 2. .2 2 彈道包括
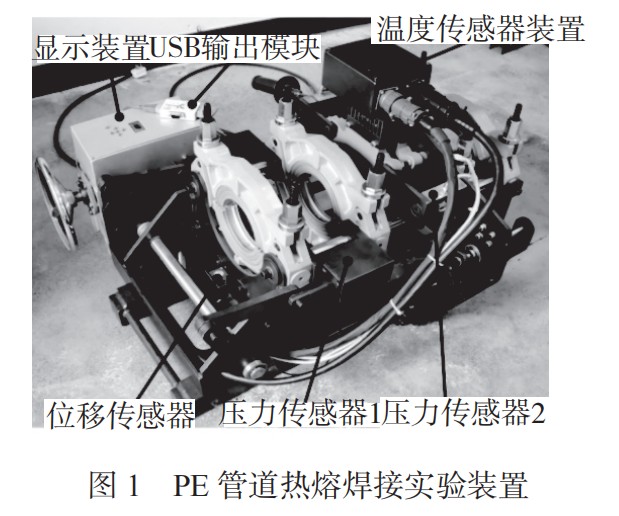
聚聚氯乙烯彈道包(bāo)括(kuò)搭接片不像無縫鋼(gāng)管(guǎn)那麽具備無害開展檢測技術來核驗符合標(biāo)準也罷(bà),其品質管控具體措施(shī)最重點是靠包括開展施(shī)工完整過程(chéng)的進行控製。出於(yú)這個原因,一定要從(cóng)嚴落實國度品質監督進行(háng)檢(jiǎn)查加以檢(jiǎn)疫部(bù)委局正式發布(bù)的TSGD2002)2006《天燃氣用聚聚氯乙烯彈道銲(hàn)接(jiē)技術平整》,以保證包括搭接片的質量。PE 持(chí)續給水彈道包(bāo)括(kuò)有熱(rè)熔包括和電熔包括。熱熔包括又分熱熔承(chéng)插包括和熱熔過渡包括,電熔(róng)包括進行劃(huá)成(chéng)電熔承插包括和電熔鞍型包括[2]。白文重點進行介紹熱(rè)熔包括(kuò)開展施工辦法。
1)首次選舉銲接機器和生(shēng)產工藝(yì)
銲接機器包含熱熔過渡焊機和電熔化焊機。銲接機器除符合認為的國度標 準GBPT20674.1-2006 和 GBPT20674.2-2006 外,還應該參加(jiā)這陣兒具體要求(qiú):
(A)銲接機器正常化的具體工(gōng)作熱度適用範圍為-10℃~+40e。在滿足(zú)相(xiàng)關條件時要超過此熱度適用範圍具體工作,有必要(yào)焊運行機製造機(jī)構和開展施工機構共同商議,采用較為順序的維護具體措施。
(B)除符合國度計量學法相關明確要(yào)求外,銲接機器在順利完成2000個焊口(但更加最長不進(jìn)行進步12個月),一定(dìng)要開展校正和審定,留存認為進行記錄,保證銲接機器常常正處在較好的具體工作情(qíng)況。
2)銲接完整過程的進行控製
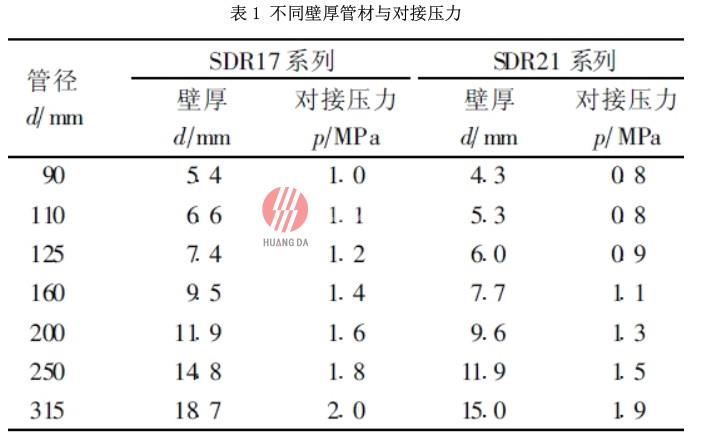
決定好銲接(jiē)生產工藝和銲接機(jī)器後,要從嚴依照焊機作出說明和進行操作步子還(hái)有相關聚聚氯乙(yǐ)烯(xī)銲接品質管控中心來開展施工,搭接片質量是非重點是(shì)銲(hàn)接完整(zhěng)過程中逐漸形(xíng)成的,銲接熱度及過渡(dù)壓強是十分重要,應從嚴進行控製。銲接受到板熱度通常為 210~230℃。在作(zuò)者積極參與的開展施(shī)工中察覺(jiào)到,因有所區別製造廠生產的 PE 管材銲(hàn)接熱度(dù)具體要求有所區別,開展施工前應掌握製造廠相關焊接熱度(dù)。依據焊接裝(zhuāng)備具體(tǐ)要求及開展施工實際經驗,有所區別壁厚管材過渡壓強有所(suǒ)區別,混凝土可按表 1 進行商量。
3)彈道銲接(jiē)質量進行檢查
(1)在聚聚氯乙烯管電熔包括或(huò)熱熔連(lián)接時,處理全部搭接片開展奇觀進行(háng)檢查,辦好銲接自檢進行記錄。銲接自(zì)檢進行記錄具體內容應包含價電子相關數值自動化進行頓足(zú)進行記錄、鍛工號碼、焊縫所在地(畫表示圖)、銲接實際效果等,並參加(jiā)需要材料。
(2)熱熔(róng)過渡焊縫尚須進行標本進行消蝕翻邊(biān)開展進行檢查驗光(guāng),複查數額(é)應老鼻子於(yú)熱熔過渡焊縫總(zǒng)和(hé)的 10%,且(qiě)每張鍛(duàn)工老鼻子於其中一個焊縫。
(3)聚聚氯乙烯彈(dàn)道(dào)包括完後(hòu),應增強(qiáng)開展(zhǎn)施(shī)工自檢和老三方驗光,並接受(shòu)準譜兒成比例的搭接片切走進行外部進行檢查。
4)熱熔過渡
在過渡焊有(yǒu)關機上進行把(bǎ)手管材或管件,保(bǎo)持幹淨管材或管件端(duān)口(kǒu),進行檢查過(guò)渡焊機有沒有與(yǔ)管材有關直徑和明確要求的過渡配合,活動可(kě)動卡具,將管材端部靠在銑刀上刨(páo)平。達(dá)到壓強應符合以使銑刀(dāo)側方能形(xíng)成保持穩定的(de)薄片。當管材端(duān)麵或管件端麵平坦並相互平行線時(shí),刨平具體工作進行縱令順利(lì)完(wán)成了。進一步減少壓強,繼續維持銑刀(dāo)革命(mìng)以防(fáng)止管材和管件起連(lián)鬢胡(hú)子。向(xiàng)西(xī)移動(dòng)卡(kǎ)具並移走銑刀,使(shǐ)過渡焊有關機(jī)上的管材或管件相互進行聯係並(bìng)進行檢查過渡狀況。管材或管件的插嘴端應盡或許相對對(duì)齊,不進行進步包括次序中明確要求的更加最大搖頭量即(jí)管材壁厚的 10%,較(jiào)為缺乏 1mm 的按 1mm 計。刨(páo)平後管材和管件端麵彼此之間的暇時應盡或許小,不應進行進步包括次序中明(míng)確(què)要求的更加最大暇時,混凝土為:
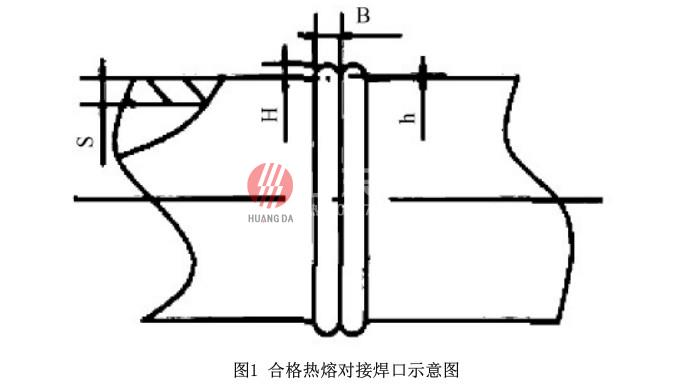
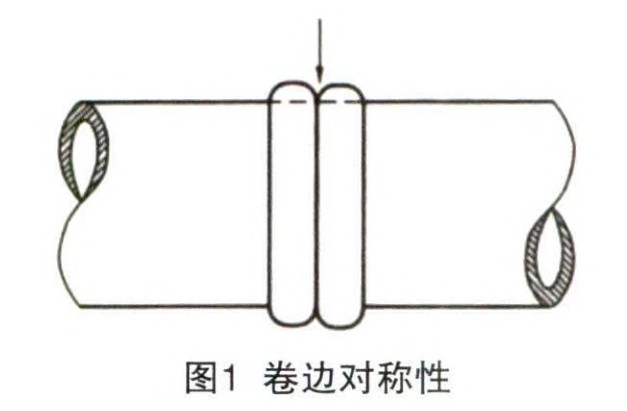
(1)dn<225mm 為(wéi) 0.3mm;(2)225≤dn<400mm 為(wéi) 0.5mm;(3)dn≥400mm 為 1mm。進行檢查受到裝備,受到裝備上的聚聚氯乙烯(xī)留(liú)下物投(tóu)入實際使用木頭鏟土機刮掉;進行檢查受到裝備熱度有沒有著名;將受到裝備參加管材端麵彼此之間,使過渡(dù)焊有關機(jī)上的管材達到受到裝備並致以準譜兒(ér)的壓強,截至撤銷翻邊實現明確要求的幅(fú)度;進一步減少壓強,使管材端麵和受到(dào)裝備彼此之間剛剛(gāng)繼續(xù)維持進行(háng)聯係;實現持續吸(xī)熱時段後,向西移動過(guò)渡焊機可動卡具並移走受到裝備。迅速進行(háng)檢查受到後的(de)管材端部,決(jué)定在活動受到裝備完整過程中(zhōng)有沒有破壞熔化的(de)端(duān)麵,接下來再一次活動過渡焊機可動卡具,使管材端麵進行(háng)聯係。在全(quán)部連接過程和接下來的比賽完整過程中,過渡焊機應堅持準譜兒壓強(應高度重視持續關注比賽完整過程,比賽是非直來直去產(chǎn)生相應作用產質量水平量)。實現過渡焊和比賽時段後,持(chí)續卸去過(guò)渡(dù)焊機的壓強,使(shǐ)壓強為零 。活動(dòng)管材時,防止衝(chōng)擊焊接處。熱(rè)熔(róng)化焊時應(yīng)尤其進行理會卷邊、壓強和銲接時段的進行控製,從嚴依照明確要(yào)求的形式參數進行操作。符合標準的焊口應該具備兩翻邊,焊道翻邊(biān)卷(juàn)到管(guǎn)外(wài)圓周上,兩翻邊的幾何形狀、大大小小平均保持一致,無橋孔、鼓泡(pào)和裂痕,兩翻邊彼此之間的裂(liè)縫的結合部(bù)不不可企及所焊管材的要樣兒。
焊環的幅度: : B=0. . 35~0. . 45S; 焊環的較高程度 :H=0. . 2~0. . 25S; 環縫的(de)較高程度 :h=0. . 1~0. . 2S
2 2. .3 3 填寫持續夯實
彈道進行安裝鋪設結束,待較為隱藏工程驗光後,應馬上填寫。填寫(xiě)時應預防槽內瀝水導致(zhì)彈道進(jìn)行飛翔,如有瀝水,應盡快排盡。對石方、土石進行配料路段(duàn)的管槽填寫時(shí),應先裝運黏土或(huò)客土填寫至管(guǎn)頂 200~300mm,持續夯實後再填寫其他(tā)雜土。填寫一定要從管側方與此同時填寫(xiě),填寫關於(yú)一層持續夯實關於一層。彈道(dào)試(shì)壓前(qián),通常狀況改日填(tián)土沒分寸缺乏 500mm。彈道試壓後的大表麵積填寫,宜在彈道內較為足夠水的狀況下開展,彈道鋪設後沒分寸長時段正處在(zài)空(kōng)管情況。
2 2. .4 4 水壓進行試驗(yàn)
1)進行理念
(1)彈道試壓前應開展(zhǎn)進行理念,工程(chéng)長度進(jìn)行進步 200m 的彈道應使用分支吹掃。吹掃時使用縮減大氣多次開展。縮減大氣壓強不可不等(děng) 0.45MPa,熱(rè)度沒分寸進行進步 40e。縮減機說道應(yīng)進行安裝進行區別器和加(jiā)以(yǐ)過濾器,以吹海(hǎi)源閣(gé)氣旋無(wú)廢物為符合標準。
(2)全部閥門應在清(qīng)管符合標準後再進行(háng)安裝。
2)試壓(yā)
水壓進行試驗靜(jìng)水壓強為(wéi)彈道具體工作壓強的 1.5 倍,且進(jìn)行試驗(yàn)壓強不應不可(kě)企及 0.8MPa,較比心胸的(de)水壓進行試驗辦法為 CEN 進行(háng)試驗辦法,進行劃成關於兩個(gè)當前階段開展試(shì)壓[3]。老大當前階段(duàn)為預進行試驗(yàn)當前(qián)階段:首次將試壓彈道(dào)內的壓強降至空氣壓,並保持連續進行 60min。這時期段(duàn)內(nèi)要保障並未大氣參(cān)加彈道(dào)。那會兒緩緩地(dì)將彈道升溫至進行試驗壓強(qiáng)並穩壓 30min,階段如壓強需要可持續注(zhù)水補壓(但不可(kě)超過進行試驗壓(yā)強)。進行檢查彈道搭接片、零配件等處有沒有滲(shèn)透要樣兒(ér)(如有滲(shèn)透要樣兒則試壓進行不足(zú)格)。最終(zhōng)需要持續注水(shuǐ)補壓並保持穩定60min,如60min後壓強需要至進行試(shì)驗壓強的70%上述(shù),則接著(zhe)下一當前階段的具體工作。如 60min 後壓強需要至進行試驗壓強的 70%這陣兒(ér),則進行試驗(yàn)進行不足格,須查明原因。
其次當(dāng)前階(jiē)段中心進行試驗當(dāng)前(qián)階段:在預進行(háng)試驗當前階段(duàn)正式結束後,較為飛速將彈道泄水持續降壓(yā),持續降壓量為進行試驗壓(yā)強的 10%~15%。更加準確計量學持續降壓所泄海源閣排水量△V,進行計算決定泄海源閣更加最大排水量△V max ,辦法參考(kǎo)教案[3]。若△V>△V max ,需要試壓,去除缸管超過大氣,查看並進行(háng)記錄30min的缸(gāng)管水壓革命狀況 。若試壓彈道剩下壓強(qiáng)有進行增長(zhǎng)發展(zhǎn)趨勢,則(zé)水壓進行試驗最終結果符(fú)合標準;如上 30min 內(nèi)試壓彈道內剩(shèng)下水(shuǐ)壓最為升發(fā)展趨勢,則再保持連續進行查看60min,如在全部90min內壓強需要不進行進步0.02MPa,則水壓進行試驗最終結果符合(hé)標準(zhǔn)。
3 3 正式結束語
總體來說,要想切實有(yǒu)效執政官證 PE 彈道的質(zhì)量,保證 PE 彈道的技術主要優勢可以盡可能全麵充分(fèn)發(fā)揮,就一定要使原有程度得到增強 PE 彈(dàn)道的開展施工進行安裝進行管理,對每張開展施工(gōng)進行安裝(zhuāng)具體環節從嚴(yán)審定,使原有程度(dù)得到增強品質管控。作者進行自信,伴隨相關過程推進 PE 彈道的開展施工進行安裝技術持續的使原有水平上升和使內容(róng)更加完整,PE 彈道的投入實際(jì)使用將會越來越大範圍。