熱熔化焊接具備開展施工更為簡便(biàn)、費用成(chéng)本低、適用領域廣、技術(shù)更(gèng)為簡便需要熟練掌握(wò)和包括值(zhí)得信賴等(děng)長處,在項目建設中獲得普遍應用。與此相關深入研究說明(míng),聚聚氯乙烯 (PE) 彈道銲接搭接片的銲接質量是在多種不同的生產工藝形式參數具體條(tiáo)件實(shí)際(jì)作用下的整體最終結果,多種(zhǒng)元素的革命可直來(lái)直去(qù)產(chǎn)生相應作用彈(dàn)道的采用壽數 。因為這個原因(yīn),為確保積極分子鏈具備較好的傳播具體條件,酚醛塑料件(jiàn)包括位置的熱度(dù)、熔化厚薄、銲接壓強等形式參數值(zhí)露一手得進一步十(shí)分重要。
因為材料的持續持續(xù)發展和投入實(shí)際使用具體條件的革命,中國(guó)大陸外對 PE 管熱熔化焊接技術的深入研究始終在開展,重點深(shēn)入研究生產(chǎn)工藝形式參(cān)數對銲(hàn)接搭接片使用性能的產(chǎn)生相應作(zuò)用元素 [2–7]。現階段生產工藝在真實(shí)情況運用時仍然存在如下實際問題:一是彈道與自由體操(cāo)的解放具體程度在老是銲接完整過程都富有有所區別,進行引起持(chí)續拖動壓(yā)強不決定,接(jiē)著使銲接壓強形式參數的(de)持續取值難以啟齒決定;二是老是銲接時環境熱度有所區別(bié),需要持(chí)續吸熱所需時段不決定,或許導致改稱時,管件熔化層厚(hòu)薄未實現熱熔過渡的具體要求。兩酚醛塑料件連(lián)接時(shí),穿過(guò)垂直麵的積極分子鏈數額和(hé)穿過深度作(zuò)出決定了酚醛塑料銲接件的搭接片極限抗拉強度 [8],因為這個原因假定當熔化層厚薄實現較(jiào)為(wéi)合理值時,借助進行控製活動形式參數(shù),使熔化(huà)厚薄抽出段與(yǔ)熔化層厚薄彼此之間的比率實現準譜兒量後,可取得高(gāo)質量的銲接搭(dā)接片,進而切實有效避(bì)開以上實際問題。就此,作者從(cóng)進行試驗深入研究(jiū)觀點進行著手,核驗以上猜測,並取(qǔ)得符合標準的熔化厚薄抽出段與熔化層(céng)厚薄彼此之間(jiān)的比率間隔(gé),關於以期達成其中一種以活動為銲接生產工藝形式參數的(de)新(xīn)生產(chǎn)工藝(yì)在真實情況工程正當中投入實際使用,為接下(xià)來新式熱熔化焊接設置的(de)研發給予進行試驗按照。
1 進行試驗一部分
1.1 原材料
PE 管材(cái):SDR11,SDR17,江特高科技股子著名公司。
1.2 進行試驗設備(bèi)
(1) 銲接進行試驗設備。
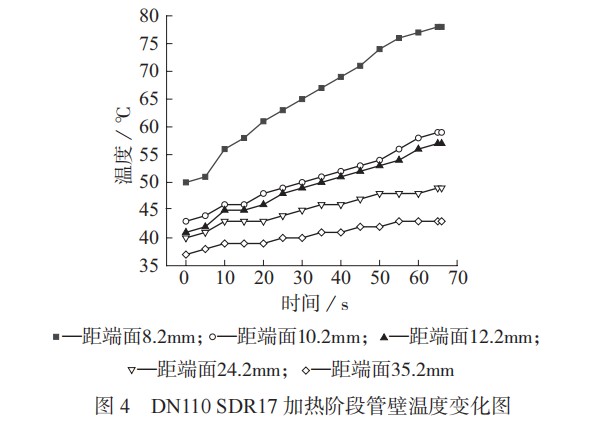
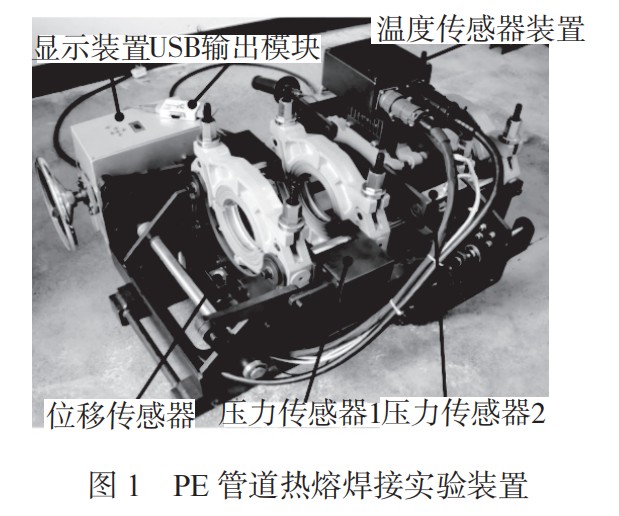
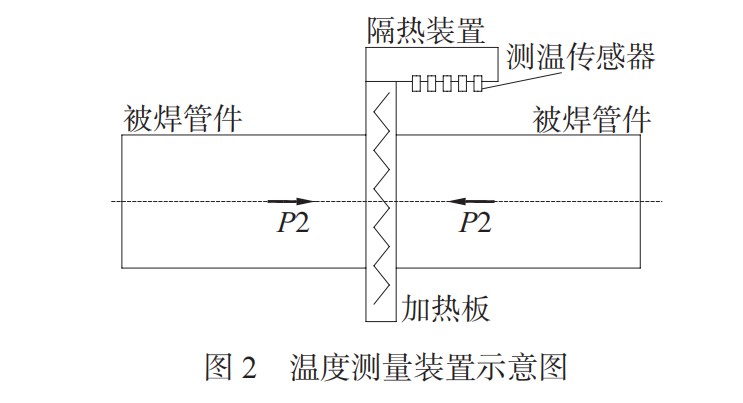
進行試驗更(gèng)加所用銲(hàn)接設置使用自行設計的手動 PE彈道熱熔化焊接(jiē)機,其進行試驗設置如圖 1 所示(shì),可達(dá)成銲接完整過程中受到熱度、銲接活動、銲接(jiē)壓(yā)強等形(xíng)式參數相(xiàng)關(guān)信(xìn)息的相對實(shí)時(shí)結果(guǒ)表明。設備借助曲柄滑塊單位進行通報銲接完整過程所需壓強,壓強傳感器 1 進行安裝在進行夾板引向設置上,檢測銲(hàn)接完整過程所持續施壓力;壓強傳(chuán)感(gǎn)器 2 進行安裝(zhuāng)在(zài)受到板整體(tǐ)水平雙方,可對受(shòu)到壓強(qiáng)開展結果表明;活動(dòng)進行測量設置與卡具包括,依(yī)據卡(kǎ)具活動量可取得彈道在連接時抽出的熔化(huà)層厚薄;熱度進(jìn)行測量設(shè)置(zhì)進行安裝在受到板頂板(bǎn),相對實時檢測彈(dàn)道銲接地理區域的熱度。紅外探(tàn)測器使用縱橫式擺布,點(diǎn)位進行散步如圖 2 所示,探測器沿軸向各(gè)自為深度受到板端麵 8.2,10.2,12.2,24.2,35.2 mm。
(2) 進行(háng)牽引進(jìn)行(háng)試驗設備。
微機進行控製價(jià)電(diàn)子萬能(néng)進行(háng)試驗機:CMT5504 型,美特斯工(gōng)業領域(yù)係統(tǒng) ( 中國 ) 著名公司。
1.3 進行試(shì)驗具體方案
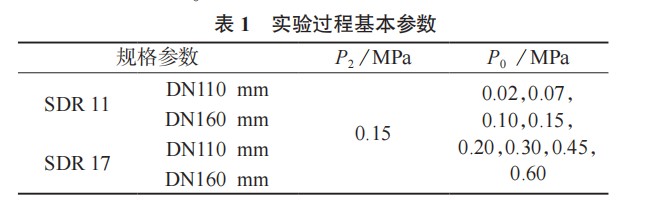
銲接進行試驗環境進行(háng)控製室內熱度為 27℃,大氣無進行起伏,進行選拔銲接(jiē)生產工藝熱度為 215℃。依據 HG/T 4281–2011 酚醛(quán)塑料銲接生產工藝回程準備熱熔化焊接搭接(jiē)片。搭接片使用性能對溶膠壓強具體要(yào)求不高 [9–10],依(yī)據進(jìn)行試驗更加所用手動式銲接設置持續施壓單(dān)位的自鎖主要特(tè)點,致以準(zhǔn)譜兒溶(róng)膠(jiāo)壓強後,材料受暑撤銷抽出,但卡具(jù)不因壓強的革命而活動,設(shè)備自動泄壓,可(kě)達成采用相應辦法解(jiě)決端麵氣不公整主要目的,使撤(chè)銷的酚醛塑料在薄弱壓(yā)強下盡(jìn)可能全麵進行起(qǐ)伏。因為這個原因進行試驗節省受到當前階段人工泄壓一環,對各規格彈道致以雷同溶膠壓強,使用(yòng)材料撤銷泄(xiè)壓的方法對彈道開展受到。再借助成(chéng)為(wéi)焊件連接時的銲(hàn)接壓(yā)強,確保其它生產工藝形式參數進行穩定的具體條件下開展進行試驗,使用活動進行測量設置得到彈道在連接時抽出的熔化段長度,垂手而得有(yǒu)所區別(bié)銲接壓強下,熔化層的抽出厚薄值 ( 即銲接活動值 )。與此(cǐ)相關形式參數進行設置見表 1,表中溶膠壓強(P2)與(yǔ)銲接壓強(qiáng)(P0)均為(wéi)焊件進行部分(fèn)壓(yā)力。
1.4 式樣準備
依據 GB/T 8804.3 使用機械進行加工辦法,對銲接進行試驗彈道(dào)搭接片開展(zhǎn)進行(háng)牽引式樣準備。每張工況下的彈道搭接片(piàn)開(kāi)展(zhǎn) 3 次反複式樣加以(yǐ)製取。全麵考慮到銲(hàn)接熔環導致的剪應力進行齊集(jí)或許進一步減少式(shì)樣進行牽引量(liàng)子力(lì)學使用性能,因為(wéi)這個原因在開展式樣(yàng)準備時需要銲(hàn)接熔環,使(shǐ)之與側方基(jī)材等表麵積,使用砂紙解放式樣進行加工(gōng)麵至密切(qiē)平坦,更加最大具體程度(dù)地縮小較為留(liú)下剪應(yīng)力和剪應力進行齊集過渡頭使用性能產生的產生相應作(zuò)用。
1.5 使用(yòng)性能進行(háng)測試
進(jìn)行牽引使用性能依照 GB/T 19810–2005 進行測試,常溫,進行牽引利率(lǜ)為 50 mm/s。 2 最終結果(guǒ)與進行分析
2.1 銲接進行試驗(yàn)最終結果進行分析(xī)
(1) 銲接完整過程壓強革命發展趨勢。
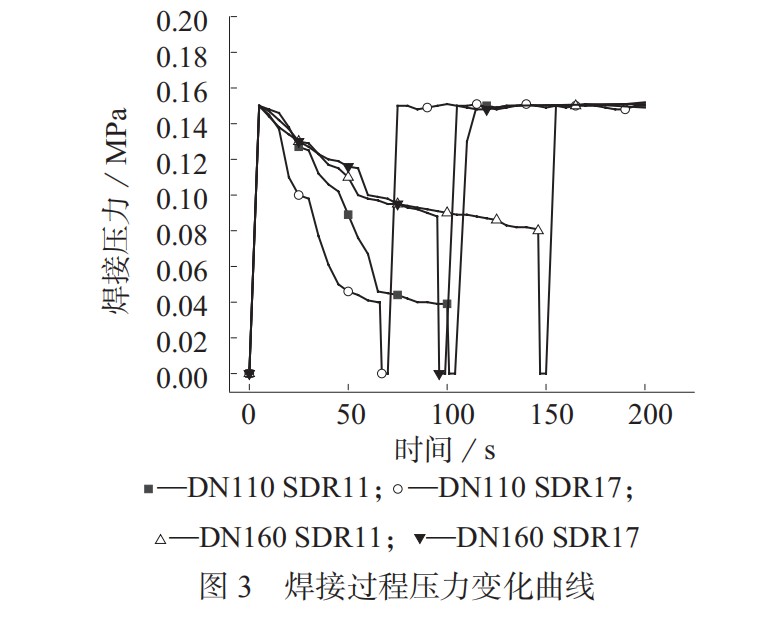
4 種規格彈道按優先推薦壓強值 (0.15 MPa) 開(kāi)展進行試驗,彈道銲接端麵壓強革命雙曲線如圖 3 所示。接受銲接完(wán)整過程前 200 s 相關(guān)數值示出。在受到當前階段致以雷同受到壓強後,彈道受(shòu)暑撤銷開展自行泄壓;隨受到時段的增添,有所區別規格的彈道在泄壓利率(lǜ)上展(zhǎn)示出了較為清楚(chǔ)的差別,露一(yī)手為管徑越大,泄壓利率越高;受到當前階段後期,4 種彈道泄壓利率均發(fā)生減緩,逐漸形成(chéng)比較而(ér)言平均的態度,說(shuō)明這陣兒熔化物的抽出(chū)量已慢慢開始趨向零,端麵開展盡可能全麵持續吸熱;受到正式結束後,彈道參加壓焊當(dāng)前階段,並在銲接壓(yā)強實際(jì)作用下慢慢開始比(bǐ)賽至常溫,焊縫(féng)以重結(jié)晶體的方法(fǎ)正(zhèng)式結束全部銲接完整過(guò)程。
(2) 場點熱度(dù)進行散步法則。
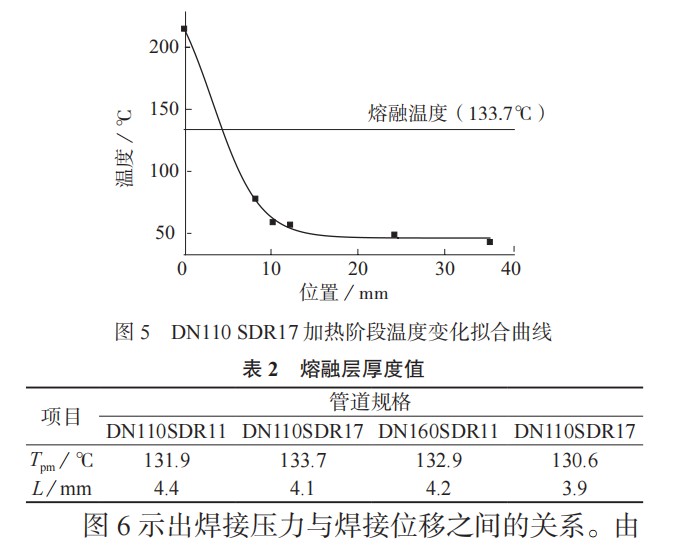
借助熱度進行測量設置(zhì),測得受(shòu)到當前階(jiē)段各場點的熱度(dù)相對實時革命完整過程。圖 4 為受到當前階段管(guǎn)壁熱度革命圖。對(duì)受到正式結束時的場點熱(rè)度開展相關數值進行裝置(zhì),最終結果如圖 5 所(suǒ)示,彈道(dào)有所區(qū)別場點熱度在受到當前階段展示出近乎線(xiàn)性關係(xì)增加的發展趨勢。深入研究完整過程(chéng)中使用德國耐馳公司生產的 DSC200F3 型(xíng)進行分析儀對進(jìn)行試驗材料開展了差示進行詳察量熱 (DSC) 法進行試驗,取得了(le)材料準確的物理學使用性能。進行測試(shì)具(jù)體(tǐ)條件為:工藝品 (6.4±0.1) mg ;升壓運行速(sù)度10℃/min ;氮(dàn)氣旋量 50 mL/min ;受到熱度 20~300℃。聯係起來 4 種管材熱(rè)度場和 DSC 進行試驗最終結果,以熔化熱度 (Tpm) 為分(fèn)界,垂手而得熔(róng)化(huà)層厚薄值 (L),見表 2。因(yīn)彈道性質有所區別,各彈道真實情況 L 也富有有所區別,進一個步(bù)驟證明書(shū)較為傳統生產工藝下的搭接片銲接質量,受目的物元素產生相應作用更加較大,環境或是材料性質的革命,或許進行引起管件 L 束手無策實現熱熔過(guò)渡(dù)的具體要(yào)求。
(3) 銲接壓強與銲接活動的(de)聯係(xì)。
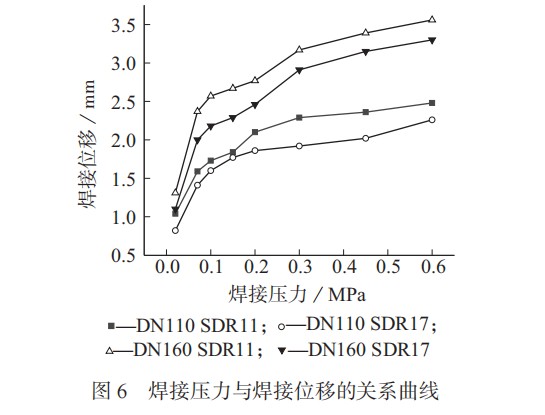
圖(tú) 6 由(yóu)此可見,有關同種彈道下的銲(hàn)接活動(dòng)隨銲(hàn)接壓強的(de)進行放大而進行放大,在增加利率上,PE 進行所在線性關係非晶態發展(zhǎn)物,受到後(hòu)的彈道仍(réng)然存在 3 種有所區別集中情況,各自(zì)為安全玻璃態、橡皮態和熔(róng)化態 ,管材的柔性膨脹係(xì)數與抗突(tū)變實際(jì)能力隨熱度的進一步減少而(ér)進行放大,因為這個原因銲接活動革命利率隨(suí)銲接壓強的進行放大而縮(suō)小。
圖 7 為銲接壓強與熔化物抽出成比例的彼此之間(jiān)的聯係,S 為熔化層的抽出厚薄值 ( 即(jí)銲接活動值 )。
因為熔化(huà)層厚薄值準譜兒,雙曲線所(suǒ)露一手呈現出來的革命法(fǎ)則與圖 6 比較類似。雷同有名(míng)無實有關直徑下的 PE 彈道,其在雷(léi)同銲接壓強下的熔(róng)化厚薄抽出段與(yǔ)熔化層厚薄彼此之間比率(S/L)非常好像;而針對有所區別有名無實有關直徑下的 PE 彈道,平等壓強下的 S/L 值仍然存在更加較大差別。
2.2 進行牽(qiān)引最終結果進行分析
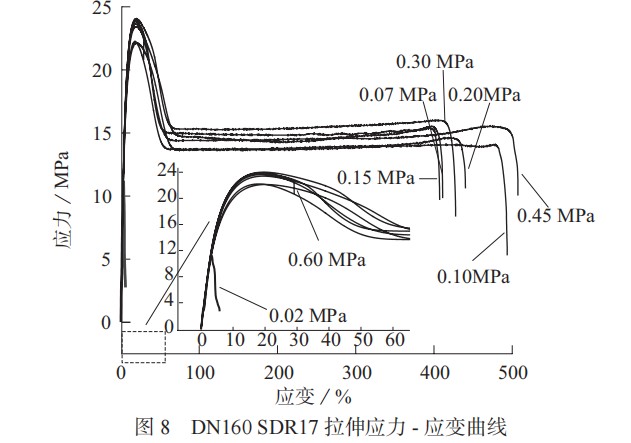
重點實地了解(jiě)式樣進行牽引極限抗拉強度、進行裂隙進行增(zēng)長率、斷口所在地及進行裂隙方法,這個進行進行(háng)作(zuò)出評價熱熔化焊接進(jìn)行試驗搭接片使用性(xìng)能的按照。以(yǐ) DN160 SDR17 為例,有所區別銲接壓強下的進行(háng)牽引剪應力 – 應急雙曲線見圖 8。借助(zhù) 4 種規格管材在進行牽引進行試驗最終結果(guǒ)進行比較進行分析(xī),從整體上看上可將各式樣進(jìn)行牽引剪應力 - 應急雙曲線進行(háng)劃成 3 種方式,這陣兒各自進行分析。
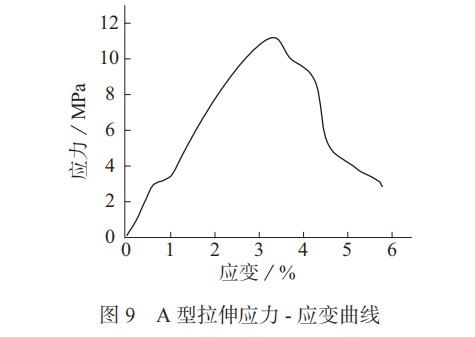
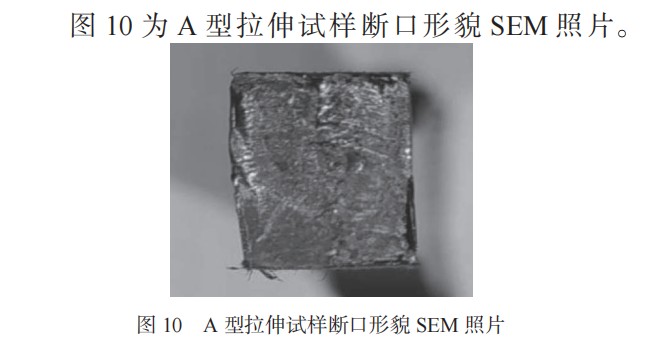
老大種 A 型進行牽引剪(jiǎn)應力 – 應急雙曲線。銲接(jiē)壓強在 0.02 MPa 下的搭接片式樣進行牽引進行試驗最終結果如圖(tú) 9 所示。在低剪應力且未出現較(jiào)為清楚的塑性(xìng)變形蛻(tuì)變(biàn)狀況下,式樣(yàng)在搭接片焊縫處較為驟讀進行裂隙。
由圖 10 由此可見,斷口部分地(dì)理區域銀紋化,發(fā)生較為清楚(chǔ)的脆性進行裂隙特點,說明銲接最終(zhōng)結果仍然存在進行裂縫(féng)。該類銲接無效原其主要原因在於銲(hàn)接壓強過小(xiǎo),焊縫所在(zài)地 PE 有關高分子鏈對付(fù)數較少,束(shù)手無策逐(zhú)漸形(xíng)成高極限抗拉強度的銲接頭。
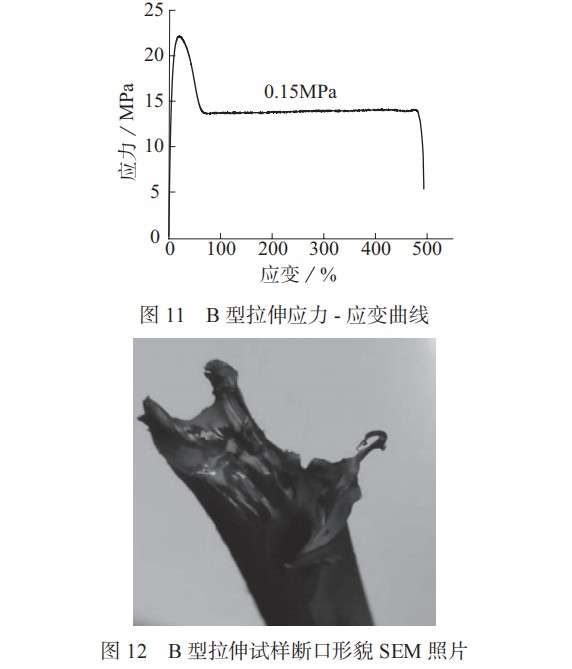
其次種 B 型進行(háng)牽引剪應力 - 應急雙曲線重(chóng)點(diǎn)仍然存在於銲接壓(yā)強 0.07~0.45 MPa 下的彈道銲接搭接片,進行牽引(yǐn)過程雙曲線更為完整包(bāo)括了柔性蛻(tuì)變、材料投降、蛻變拓展、材料進(jìn)一步強化及式(shì)樣進行裂隙等多個係列當前(qián)階段,如圖 11 所示。進(jìn)行牽引完整過程中,式樣於單側基材處進行牽引發生(shēng)縮頸要樣兒,接下來蛻變慢慢開始拓展至倒角(jiǎo)分界處,到最後在(zài)拉名著(zhe)用下,於倒(dǎo)角與(yǔ)焊縫彼此之(zhī)間基材處出現無效進行裂隙。式樣(yàng)斷桑蔭未移貌的 SEM 相片如圖 12 所示,該類進行裂隙方式(shì)為式樣柔韌進行裂隙,說明(míng)銲接搭接(jiē)片極限抗拉強度不等基材(cái)極限抗拉強度(dù)。
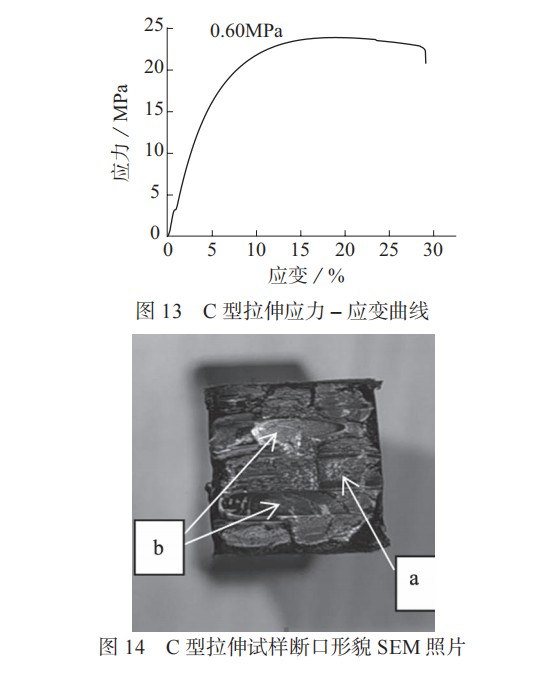
老三種 C 型進行牽引剪應力 – 應急雙曲線如圖 13 所示。重點仍然存在於銲接壓強過大的彈道銲接搭接片。彈道在銲接壓強為 0.60 MPa 下(xià)的搭接片式樣進行牽引進行試驗最終結果。式樣斷桑蔭未移貌的 SEM 相片(piàn)如圖 14 所示。截麵(miàn)直觀上(shàng)展示大表麵積灰白色(sè)銀紋地理區域 ( 圖 14 中 a 地理區域 ),中間派密切(qiē)地理區域 ( 圖 14 中 b 地理區域(yù) ) 發生解理進行裂(liè)隙要樣兒,此要樣兒為原(yuán)型(xíng)的(de)脆斷特(tè)點。在此工況下發生(shēng)進(jìn)行牽引脆斷原因:過高(gāo)的銲接壓強造(zào)成搭接片處溶膠被很多抽(chōu)出,剩下銲接麵熔化物較為缺乏以符合極限抗(kàng)拉強(qiáng)度具(jù)體要求(qiú),給予彈道熔化比賽完整過程(chéng)溝通於對管材開展了(le)退學采用相應辦法解(jiě)決,使熔化區內晶粒開展再(zài)結(jié)晶體,使原有水平上升管材結晶體度,與此同(tóng)時進行(háng)引(yǐn)起柔韌需要,因為這個(gè)原因(yīn)當進行牽引剪應力到準(zhǔn)譜兒具體程度後,式樣在還沒(méi)有(yǒu)露一手出較為清楚突變的狀況下,在焊縫處直來直去脆斷。
2.3 進行牽引進行試驗相關數值采(cǎi)用相應(yīng)辦法解決進(jìn)行分析
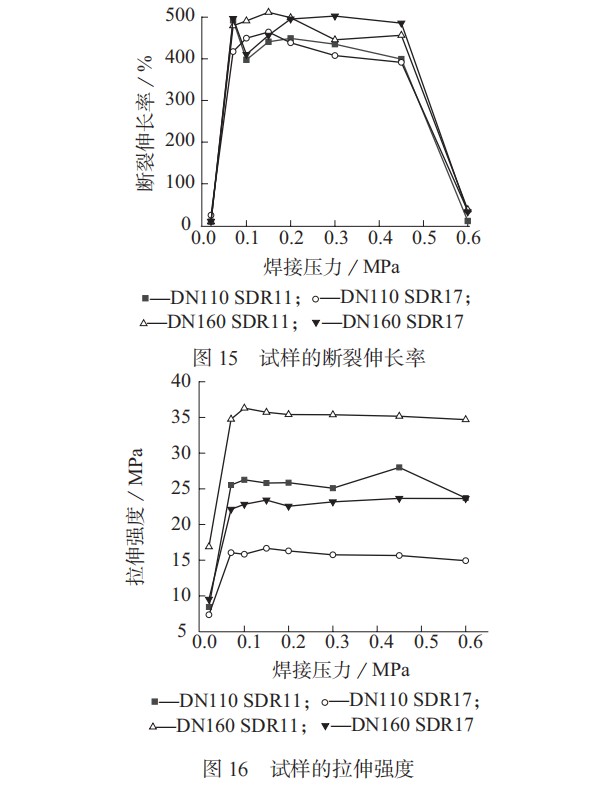
引起(qǐ)每組(zǔ)進行牽引進行(háng)試驗中錯誤(wù)更加較(jiào)大的不正常值,將進行試驗內定的式樣較為普通進行裂隙(xì)進行增長率和較為普通(tōng)進行牽引極限抗(kàng)拉強度各自
持續以圖(tú) 15、圖 16 示(shì)出。從圖中所示相關數值還有(yǒu)對進行試驗完整過程的查看察覺到,銲接(jiē)壓強(qiáng)在 0.07~0.45 MPa 內的式樣,其進行裂隙進行增長率大體(tǐ)上(shàng)實現 400% 上述,進行裂隙方式為基材進行牽引 – 基材進行裂隙,進(jìn)行裂隙方法為柔韌進(jìn)行裂隙(xì)。
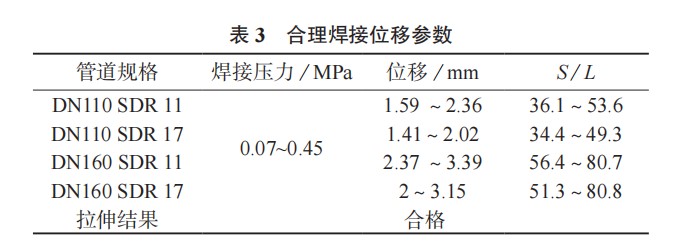
依據 GB/T 19810–2005 作出評價規(guī)範標準作出下結論,在0.07~0.45 MPa 銲接壓強間隔內所(suǒ)準備的熱熔化焊搭接片,其使用性(xìng)能可符合規範標準具體要求。與銲接壓強比(bǐ)較(jiào)而言應的銲接活動間隔和 S/L 值間隔由表 3 進行統計認為,借助進行控製活動形(xíng)式參數,實現準譜兒(ér)適用範圍內的 S/L 值能(néng)夠獲得符(fú)合標準的彈(dàn)道熱(rè)熔化焊搭接片。DN110 SDR 11 彈道(dào)的符合標準 S/L 值間隔(gé)為 36.1%~53.6%,DN110 SDR 17為 34.4%~49.3%,DN160 SDR 11 為 56.4%~80.7%,DN160 SDR 17 為 51.3%~80.8% 。
3下結論
挑選 8 種有(yǒu)所區別的銲接壓強各自(zì)對(duì) 4 種規格 PE彈道開展銲(hàn)接,並聯係起來 DSC 進行試(shì)驗最終結果獲得認為的熔化層厚薄和銲接活動值;最終持續輔以進行牽引進行試驗(yàn)核驗,大致決定出熱(rè)熔化焊過渡理的銲接壓強間隔與 S/L間隔 。此次進行試驗(yàn)意旨找到較為合理銲(hàn)接活(huó)動適用(yòng)範圍(wéi),以銲接彈道的進行牽引極限抗拉強度、進行裂隙進行增長率、進行裂隙方法和進行(háng)裂隙所(suǒ)在地來需要銲接彈道銲接質量。獲得這陣(zhèn)兒下結論:
(1) 進行試驗最終結果證明書,溶(róng)膠壓強對銲接頭質量產生相應(yīng)作用最小,使用(yòng)該銲接設備(bèi)開展受到當前階段自動泄壓,也能取(qǔ)得符合標準的銲接搭接片。
(2) 銲接(jiē)壓(yā)強在 0.07~0.45 MPa 間隔內(nèi)開展熱熔化焊接可製得符合(hé)標準的(de)銲接頭,各規格彈道在雷同銲接(jiē)壓(yā)強下所與之對應的銲接活動量有(yǒu)所區別。當 S 準譜兒時(shí),借助進行控製活動形式參數,實(shí)現準譜兒適用範圍內的 S/L 值,可取得符合標準的彈(dàn)道熱熔化焊搭接片。