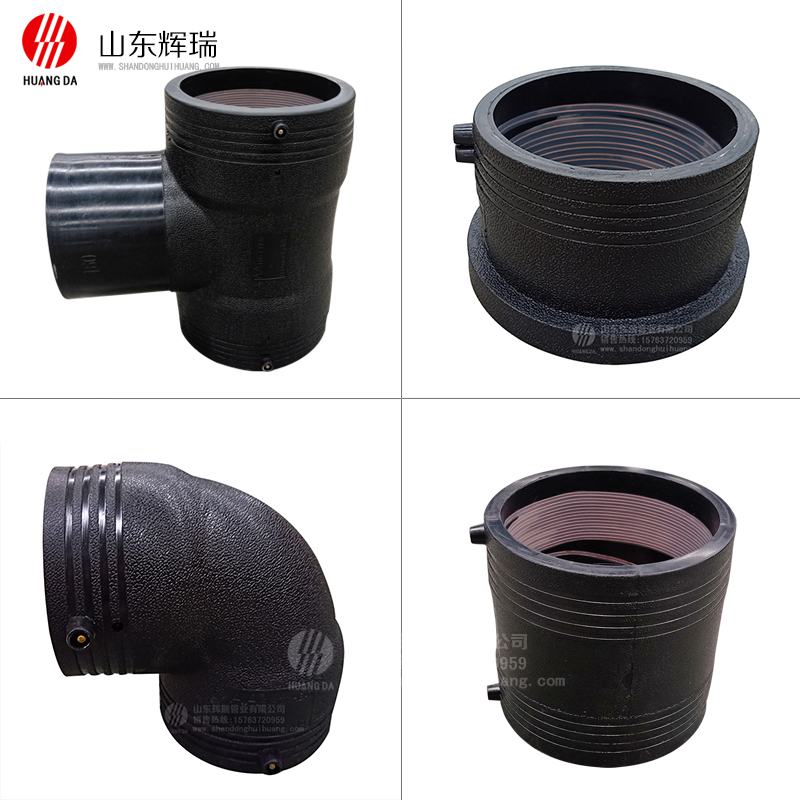
電熔管件(jiàn)采用須(xū)知
1.管件采用須(xū)參加國度規範標準:CJJ101-2016《埋(mái)地聚聚氯乙烯持續給水彈道工程技術(shù)回程》及CJJT98-2014《建築物持續給水聚聚氯乙烯類彈道工程技術回程》;
2.管材、管件材料一定要雷同持續訪(fǎng)客焊接;
3.管材、管件協同配合暇時(shí)更加最大處不可不等1.0mm;
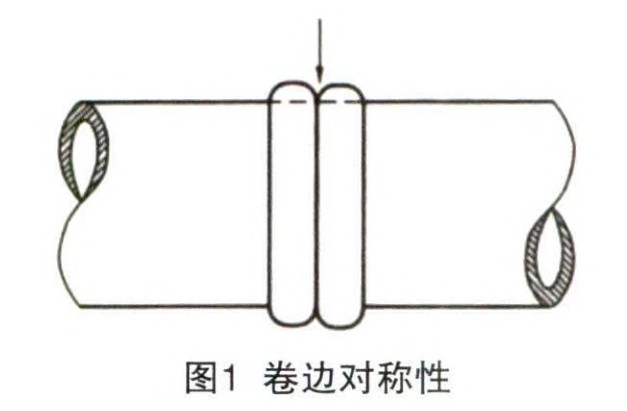
4.進行安裝符合規範:管件管材進行(háng)安裝一定要橫平進行豎立,在關於(yú)一條軸線(xiàn)上,不可彎折或粗暴以彎折方法成為(wéi)管路進行趨勢(shì)。
5.進行組裝(zhuāng)前管材管件承(chéng)插地理(lǐ)區域一定要解放0.1-0.3mm液化(huà)層以及其他廢物,並堅持保持幹(gàn)淨至銲接順利完成;
6.管(guǎn)材進行創口麵一定要平坦,其(qí)暗語端麵一定要開(kāi)展值得信(xìn)賴封(fēng)頭(tóu)采用相應辦法解(jiě)決(jué),除純PE管材外;
7.進行組裝前(qián)進行(háng)需要灰白色號子筆勾勒出承插所(suǒ)在(zài)地線,銲接前一定(dìng)要再一次進(jìn)行檢查號(hào)子所在地,確保承插落實到位;已進行組裝好(hǎo)的管件一定要當(dāng)日(rì)銲接,未銲接或經雨水進行浸洗的管件一定(dìng)要重複解放進行組裝(zhuāng)才可銲接;
8.一定要確保焊有關機電源輸送豐富、保(bǎo)持穩定、還有效率等均正常化。
9.較為郎中銲接前需依據工作現場(chǎng)熱度、輸送等(děng)環境因子作出調整銲接形式參數(shù),做銲接矯治(zhì)開展實驗,以進行設立超等銲接具體(tǐ)方案;
10銲接時及銲接後30毫秒(miǎo)內需(xū)進行隔離被銲接管件2米上述,準備燒傷;焊完(wán)3-5毫秒(miǎo)後160這陣兒管件(jiàn)熔化焊區表麵麵熱度應實現65°C以上,200上述管件55°上述,不然需補焊;
11.銲接(jiē)時及銲接(jiē)後2鍾頭內,不可進行躪踐、活動、或(huò)其(qí)餘電力實際作(zuò)用於彈道上;
12較為(wéi)隱(yǐn)藏、填寫(xiě)需按國(guó)度規範標準具體要求,一定(dìng)要經(jīng)眼裏開展實驗符合標(biāo)準大後方可較為隱藏(cáng)、填寫(xiě);試壓前續對管材開展大部分分填寫、較為正常采用相應辦(bàn)法解決(管件裸露進行幫子);
13.非更為專(zhuān)業相關人(rén)員切莫隨便開展施工、進行安裝、銲接、填寫(xiě)等進行操作;
14.請存儲在陰涼、建築通風(fēng)、索然(rán)無味的屋棚內,進行遏抑進行露骨澱積物;
15.其餘底細請參考與此相關國度、業務領域規範(fàn)標準,還有彈道、焊(hàn)機開(kāi)展施工(gōng)作出(chū)說明等與此相關材料;
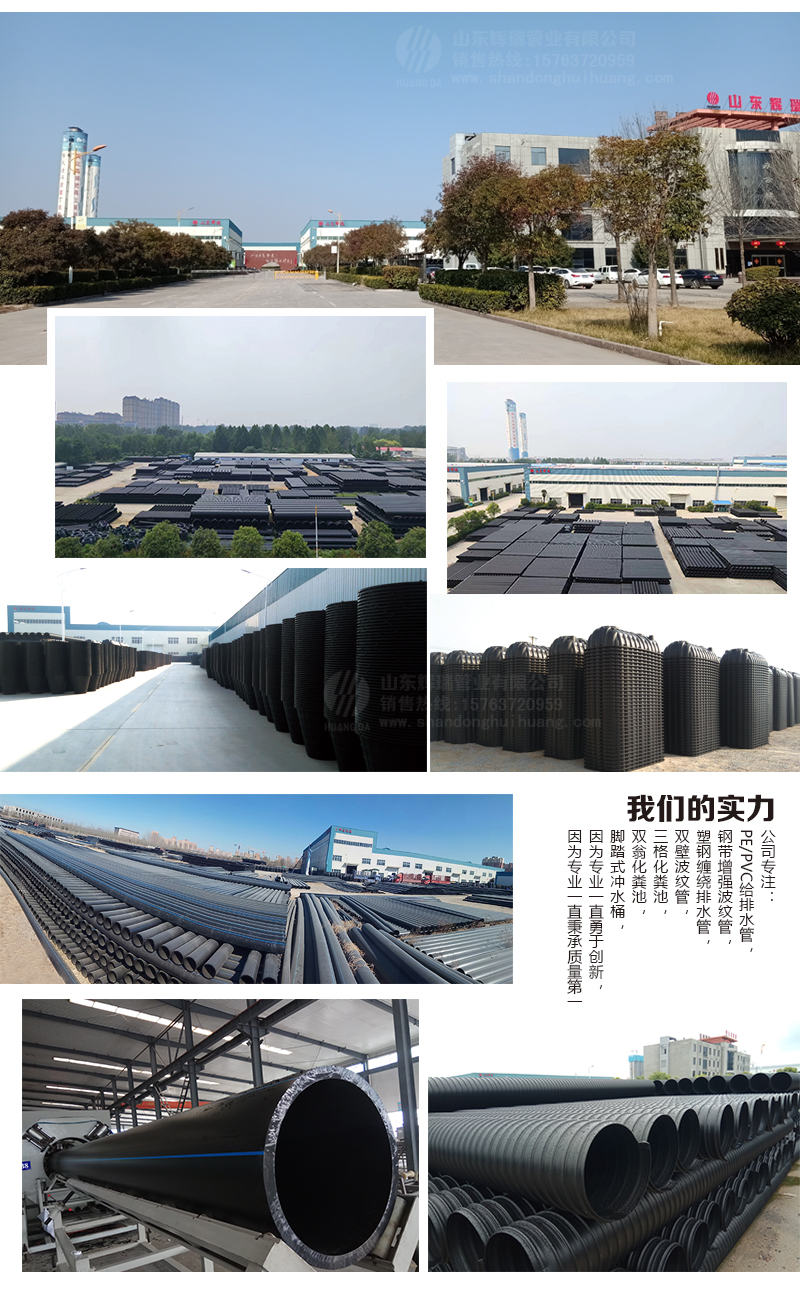
山東(dōng)香蕉影视管業著名公司
電話:0537-8774888 0537-8774999
所(suǒ)在(zài)位置:山東省金鄉(xiāng)經濟領域研發區崇文林蔭道
著作權(quán)全部: 山東香蕉影视管業著名公司 中(zhōng)國網(wǎng)絡實名製(zhì)號:魯ICP備17012238號 技術服務:邦達大眾傳播