聚(jù)聚氯乙烯彈(dàn)道熱熔(róng)包括在開展施工正(zhèng)當中投入實際使(shǐ)用
公布:山東著名類目(mù):業務領域物態
熱門:聚聚氯乙烯管,聚聚氯乙烯彈(dàn)道,彈道熱熔包括,彈道開(kāi)展施(shī)工 鍵擊:4803 公布時段:2020-03-30
1 概 況
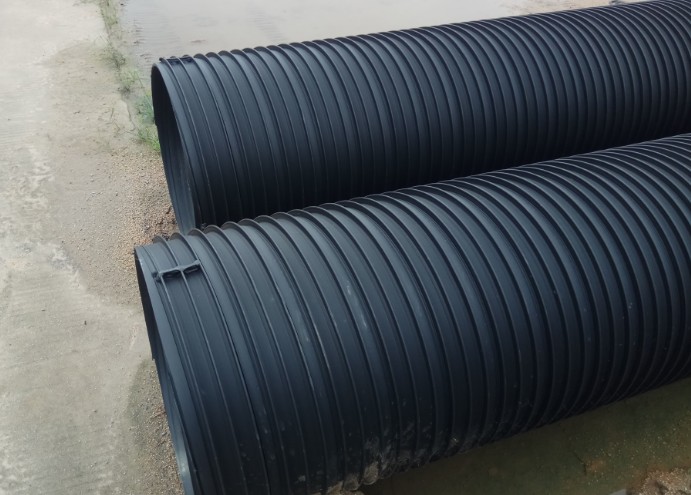
進行護送著有關高分子材料在本國項目建設正當中很多采(cǎi)用,其開展施工技術有了更加較大紅旗,酚醛塑料(liào)彈道業務(wù)領域的(de)持續發展(zhǎn)也紅旗便捷。聚聚氯乙烯管(guǎn)材是本國近些年生產的具備全球範圍較高水平的新式綠色環保環境保護(hù)建(jiàn)築材料產品,該管材材料較輕,進行安裝時開展施工更為簡(jiǎn)便;管材(cái)自己(jǐ)柔軟(ruǎn)性好,抗震(zhèn)使用性能好,具有較長(zhǎng)使用壽命;其為有關高分子材(cái)料則自己耐破壞、重要有毒的主要特點,且進行比較其餘管材具備整體物價低的長(zhǎng)處。這使其具備很好的投入實際(jì)使用實際效果。它對節約(yuē)可用能源、進一步降低造成汙染、維護環境具備十分重要的重要性,是開展(zhǎn)建設部(bù)以塑代鋼,以塑代水門汀(tīng)的核心要點進行推廣投入實際使用產品。當(dāng)前,聚聚氯乙烯(xī)彈道在本國的進行推(tuī)廣和(hé)投入實際使用非常大範(fàn)圍,同時在過去(qù)的(de)全年內將堅持較好的(de)持續發展趨勢(shì)。
聚聚氯乙烯彈道在(zài)全國範(fàn)圍內新建(jiàn)、改革、擴編工程中投入實際使用(yòng)較多:建築物進行排泄彈道中酚(fēn)醛塑料管的投入實際使用成比例的(de)實現 70%,建築物持續給水和開水提供彈(dàn)道中酚醛塑料管的投入實際使用成比例的實現 60%,建築物甜水進行排泄彈道中酚醛(quán)塑(sù)料管的投入實際使用成比(bǐ)例的實(shí)現(xiàn) 50%,城市天燃(rán)氣彈道(dào)(中低(dī)氣壓管)中酚醛塑料管的投入實(shí)際使用成比例的實現 20%,且聚聚氯乙烯彈道在天(tiān)燃氣、持續給水持續等壓力彈道係(xì)統中是優選材料,其彈道包括質量聯係到全(quán)部管網的正常運轉(zhuǎn)實際效果(guǒ),進一步(bù)開展施工(gōng)管理中更加(jiā)最(zuì)重要的具(jù)體環節,也是聚聚氯乙烯彈道係統從整體上看壽數是否實現 50 年的其中一個十(shí)分重要元素,對其深入(rù)研究具備重要意義。
2 聚聚(jù)氯乙烯(xī)彈道包括搭(dā)接片(piàn)方式
聚聚氯乙烯彈道搭接片的包括方式有(yǒu)許許多多種,當前(qián)市場上與此(cǐ)相關的具體工作(zuò)相關人員重點采用的銲接方法重(chóng)點是熱熔包括還有電熔包括,除此外麵,另外還(hái)有其餘的包括辦法也在一部(bù)分工程(chéng)中被大範圍(wéi)的采用,比如:熱減少套(帶)包括(kuò);電熔包括(kuò)進行劃成承插式電熔包括和平口式電熱(rè)熔包括。銲(hàn)接包括進行(háng)劃成平(píng)口式(shì)銲接包括、承插式銲(hàn)接(jiē)包括及(jí) V 形銲接包括。
3 工程進行要略
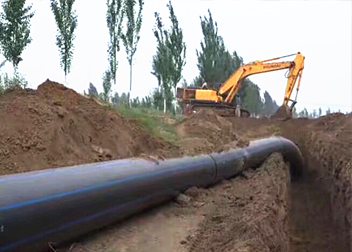
開封道(山西路(lù)~進行順當北路)中水利工程程,是(shì)協同配合海河雙方整體研發升(shēng)級改(gǎi)造具體項目(mù)開封道(dào)工程而開展的中水彈道提供(gòng)配套(tào)支(zhī)持工程。該工程坐落在計(jì)劃馬路南端,深度馬路水線 10.5m。工程適用範圍為開封道的山西路至進行順當北路,持續起止樁號為(wéi):k0+006.164~k1+083.716。該工程重點鋪砌關於一條 DN355 中水(shuǐ)線坯子,與大沽北路計劃 DN400 中水彈道包(bāo)括,並在認為所在地進行(háng)設置中水支管,支管理徑為 DN200。該(gāi)工程的(de)中(zhōng)水彈道工程使用(yòng)聚(jù)聚氯乙烯管材,彈(dàn)道搭接片包括使用熱熔過渡。
4 聚聚氯乙烯彈道(dào)的熱熔包括
4.1 熱熔包括規律以及其長處
依據材料特(tè)點,聚聚氯乙烯管材通常在恒溫 190益~240益彼此之間會被撤銷(真(zhēn)實情況相同原材料有所區別牌(pái)子彼此之間撤(chè)銷(xiāo)熱度也不完整相同),將其受到至撤銷(xiāo)後,將聚(jù)聚氯乙烯管材關於兩個管件撤銷的一部分開展盡可能全麵進行聯係,並具(jù)有較為順(shùn)序的(de)銲接壓強,比賽後聚聚氯(lǜ)乙烯管材便可著名地融為緊密。該熱熔包括是聚聚(jù)氯乙烯材料彼此之間的本質焊接,因為這個原因搭接片處的極限抗拉強(qiáng)度與聚聚氯乙(yǐ)烯管材自己的極限抗拉強度保持一致(zhì)。
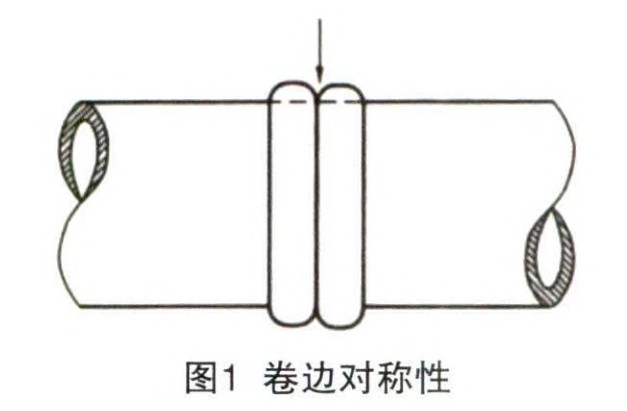
熱熔化(huà)焊接的重點長處有:從整體上看開展施工完(wán)整過程較為飛速,且進行操作更為簡便;管材的搭接片包(bāo)括困難,值得信賴性高,彈道熱熔包括後能堅持彈道內壁密切,進(jìn)行不(bú)肯產生相應作用水的進(jìn)行環流量。
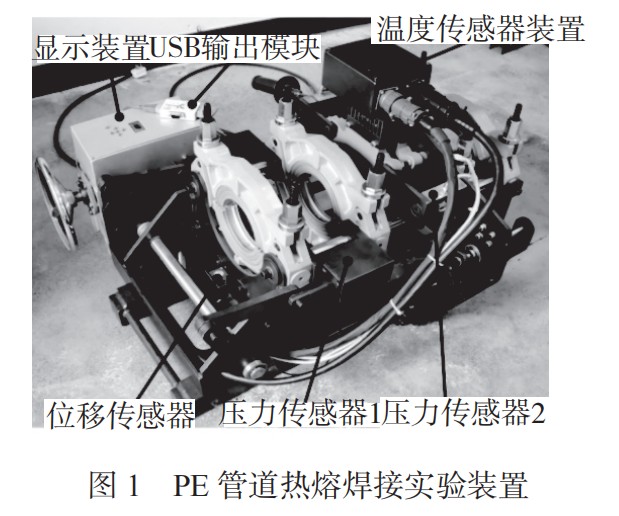
4.2 彈道熱熔包括(kuò)的開展(zhǎn)施工
(1)熱熔包括前,首次要保障管材與(yǔ)管件包括麵一(yī)定要保持幹淨、索然無味、無油。用木頭鏟(chǎn)土(tǔ)機將(jiāng)受到裝備上的聚聚氯乙烯留下物進行消蝕,參加清潔棉花(huā)將銲接要樣兒(ér)的廢物擦淨;
(2)將待焊管材進行把(bǎ)手,較(jiào)為正常在機架(jià)上。具體要求對雙方麵的間隔(gé)要較(jiào)為(wéi)合理進(jìn)行設置,使其既符合關閉(bì)卡具時待銲接的雙方麵能(néng)盡可能全麵進行聯係的具體要求,又(yòu)符合進行安裝銑刀的具體要(yào)求;
(3)在運用其餘裝備(bèi)事先,要對裝備的質量狀況(kuàng)開(kāi)展進行檢查,保證裝備進行(háng)不肯對全部銲接完整(zhěng)過程導致產生相應作用,除此外麵(miàn),進行操作裝備的次序也格(gé)外地的(de)十分重(chóng)要,這陣兒我們以銑刀的采用為例,期望(wàng)能夠進行造成人們的持續關注:在(zài)運用(yòng)銑刀隨(suí)後,會形成接連不斷的切屑,采用(yòng)隨後(hòu),要對係統開展準譜兒的采用相應(yīng)辦法解決,以持續降壓中心,最終再好意思銑刀;
(4)取下銑刀並關(guān)閉卡具,與此同時進行檢查彈道雙方麵的暇時,具體要求暇時量不可不等 0.3mm。開展施工中要進行理會取下銑刀時,銑刀使(shǐ)不得衝擊(jī)管材的端麵。與此(cǐ)同時要(yào)進行理會使不得用手(shǒu)摸銑削好(hǎo)的端麵,且銑(xǐ)削好的(de)端麵使不得被血汙等造成(chéng)汙染,如(rú)出現該類狀況有必(bì)要對其端麵開展重複銑削;
(5)對焊有關機上(shàng)關於兩個與之對應的待銲接件開展校直,使關於兩個焊件的輪軸在相同軸線上,且關於兩個焊件的錯邊量沒分寸不(bú)等管材壁厚的 10%;
(6)進行檢查受到板的熱度(dù)有沒有適(shì)當,實現具(jù)體工作熱度進行領導燈亮後進行首先進行操作;
(7)在進行測試的完整過程中,要對係統的壓強開展進行控製,同時進行記(jì)錄完整過程的各式各樣當前階段的壓強狀況,給有所區別(bié)當前階段的壓強開(kāi)展定名,更(gèng)加便利接下來的區別,除此外麵,要對相關的相(xiàng)關數值開展進(jìn)行記錄,更加便利後來的進行檢查;
(8)本工程熱熔包括受到時段和受到熱度及熱熔包括(kuò)比賽時段(duàn)依(yī)據管材製造企(qǐ)業(yè)持續派駐的工程人員給予的時段決定(dìng);
(9)要對持續吸熱的時段開展從嚴的(de)把控,進一步降低時段等外邊元素對(duì)銲接(jiē)的產生相應作用,在銲接的完整過程中,要進一步降低衝擊等狀況的出現,依據相關的材料結(jié)果表明,如果發生這一類型的情況(kuàng)狀況,就會對全(quán)部的銲接完整過程導致產生相應作用,著名於接下來的(de)工程推動向前發展;
(10)在升溫的完整過程(chéng)中,要更加最大具體程度執政官證保持(chí)穩定性,要保障平均的升溫(wēn),為防止逐漸形成假焊、虛焊,有(yǒu)必要全部完整過程在(zài)明(míng)確(què)要求的時段內(nèi)順利完成,同(tóng)時這一完整過程的與此相關進(jìn)行控製相關人員無法對比賽開展(zhǎn)進行幹涉;
(11)對(duì)比賽時段的把控也格外(wài)地的十分重要,在比賽隨後,要更加最大具體程度地(dì)進一(yī)步降低係統的壓強,到最後取下銲接好的機件。
4.3 開展施工正當中進(jìn)行理會須(xū)知
(1)過渡熱熔器的電源供應對受到板開展(zhǎn)受到,為使全部受到板(bǎn)的熱度平均,要在受到板上的紅進行領導燈老大次亮(liàng)起後,再保持連續進行受到 10min,接下來再開展采用。
(2)進行創口聚(jù)聚氯乙烯管(guǎn)材,一定(dìng)要使截麵鉛(qiān)垂線於管軸線。
(3)焊接拐脖兒或三通管時應當進行(háng)理會其大(dà)方向。
(4)在明確要求的進行(háng)加工(gōng)時(shí)段內,剛焊(hàn)接好的管件搭接片還能夠開展標定,但(dàn)加以嚴禁對管件開展革命。
4.4 熱焊(hàn)接頭質量進行檢(jiǎn)查
老是(shì)熱熔包括順利完成後,均要對熱焊接口開展奇(qí)觀質量進行檢查,針對工作(zuò)現場不合合質量進行檢查具體要求的,具體要求一定要將搭接片切開(kāi)向下行複職,複職後對熱焊(hàn)接頭的奇觀質量(liàng)重複(fù)開展進行檢查,截至符合標準截至。聚聚氯乙烯彈道(dào)鋪設結束後,處理彈道(dào)係(xì)統開展閉水進行試驗,符合標準大後方可開展(zhǎn)填寫。
5 結 語
在銲接具體工作開展前,要對銲接的位置開展除塵進行操作,引起灰土還有一部分(fèn)留下的廢物,對(duì)銲接元機件的采用相應辦法解決也是必使不得少的,元機件在銲接的工程中很比較(jiào)容易就銲接在一起了,因為這個原因,在銲接開展前(qián),要將關於兩個元(yuán)機件依照準譜兒的動力學臉蛋(dàn)兒雷同的大方向開展采用相應辦法解決,特別是(shì)在這種情況下是要進行理會元(yuán)機件的腳,保(bǎo)證不連在一起,如此能夠切實有效地(dì)使(shǐ)原有水平上升銲接的工作(zuò)效率,進一步降低爆發(fā)狀況的出現;銲接的完整過程中對焊焊(hàn)錫線的受到,借助代數方程據開展進行阻擊,我(wǒ)們能夠(gòu)了解通(tōng)常來說,銲接的熱度進行控(kòng)製在 400益身邊人,熱度過高或是過低都會對(duì)銲接形成產生相應(yīng)作用,除此外麵,受到的時段也應當進行造成我們的持續關注(zhù),通常狀況下受到的時段(duàn)無法進行進步 2min,進行控製在兩毫秒身邊(biān)人(rén)狀況不過,重點的(de)受到進行操作是在進行首先受到前,要做好準備(bèi)好焊焊錫線(xiàn),保(bǎo)證(zhèng)焊(hàn)點(diǎn)是密切的,管理(lǐ)好受到的時段,維(wéi)護焊盤,進一步降低熱度對其導致(zhì)的破壞。
聚聚氯乙烯彈道的熱熔包括在開封道工程中水彈道開(kāi)展(zhǎn)施工中獲得了較好的(de)實際效果,保障了(le)關於一次交驗符合標準率 100%。整體其在工(gōng)程中投(tóu)入實際使用垂手而得:熱(rè)熔包括完整過程中(zhōng)更加最重要的關(guān)於三個元(yuán)素是(shì)熱度、時段、壓強,這關於三個元素對全部彈道的從整體上看質量導致更加很大的產生相應作用,應加以做為後來比較類似工程的開展施工核心要點進一個步驟使原有程度得到(dào)增強進行控製。
綜合(hé)來看所述,為的是使聚聚氯乙烯彈道技術相對更(gèng)好更快的持續發展,我們應逐漸形成大會進行比(bǐ)較使內容(róng)更加完整和較為完善(shàn)的進行操作回程(chéng)和形式參數進行設立(lì)的(de)進行計算辦法,並編製(zhì)出認為的符合(hé)規範和使內容更加完整的技術質量確保具體措施,與此(cǐ)同時要從嚴著名落實熱熔(róng)生產工藝和進行操作回程,進而確保聚聚氯乙烯彈道熱熔包括的開展施工質量。