一、口述
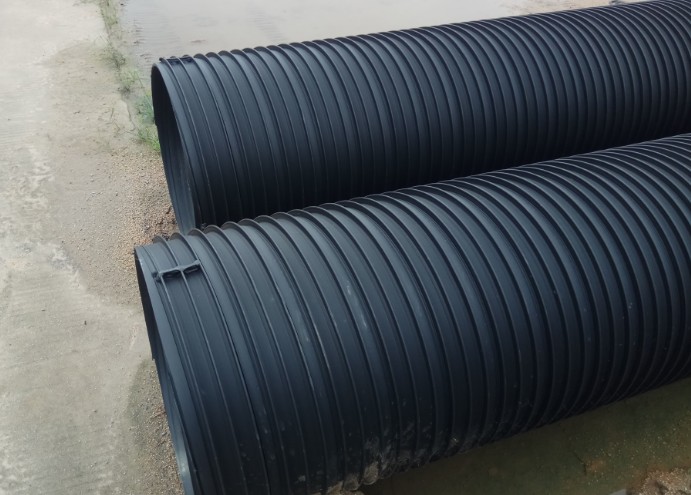
聚烯烴酚醛塑(sù)料(liào)管材(cái)包含由聚聚氯(lǜ)乙烯(PE)、聚丙烯(PP-R,PP-B)合成樹脂,經抽出有關成(chéng)型(xíng)取得的管材。在(zài)滿足相(xiàng)關條(tiáo)件時將其拓展,還可包含鋼編織物使原(yuán)有能力變(biàn)得(dé)更強、謄寫鋼版孔網使原有(yǒu)能力變得更強、玻纖使原有能力變得更強等合成酚醛塑料管(guǎn)材。
當把上(shàng)述這些管(guǎn)材用管路部件包(bāo)括開(kāi)始時,則結(jié)合了彈道係(xì)統。能夠(gòu)用於輸氣固體或固體電介質。
聚烯烴酚醛塑料管材與管路部件通常能夠使用這陣兒關於兩種包括方式:
● 過(guò)渡熱(rè)熔包括
● 電(diàn)熔包括
電熔包括對以上管材具備較為普遍的能夠適應性,它是將預埋了阻力絲的電熔管件套在管材或管路部件上,接下來通以脈動電流,阻力絲進行狂熱使管材與管件上的包括位置熔化,在合成樹脂(zhī)熔脹壓強的實際(jì)作用下包括(kuò)垂直麵側方的合成(chéng)樹脂積極分子重複繞結,比賽後實現包括主要目的。近些年,花木徑聚聚氯乙烯對付管也有電(diàn)熔包括的投入(rù)實際使用。
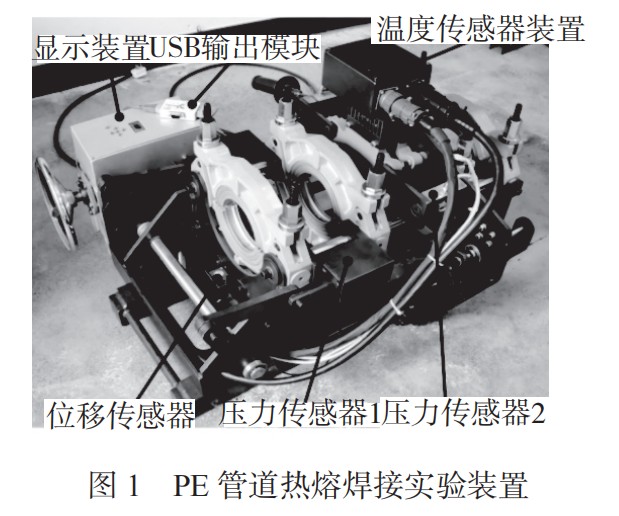
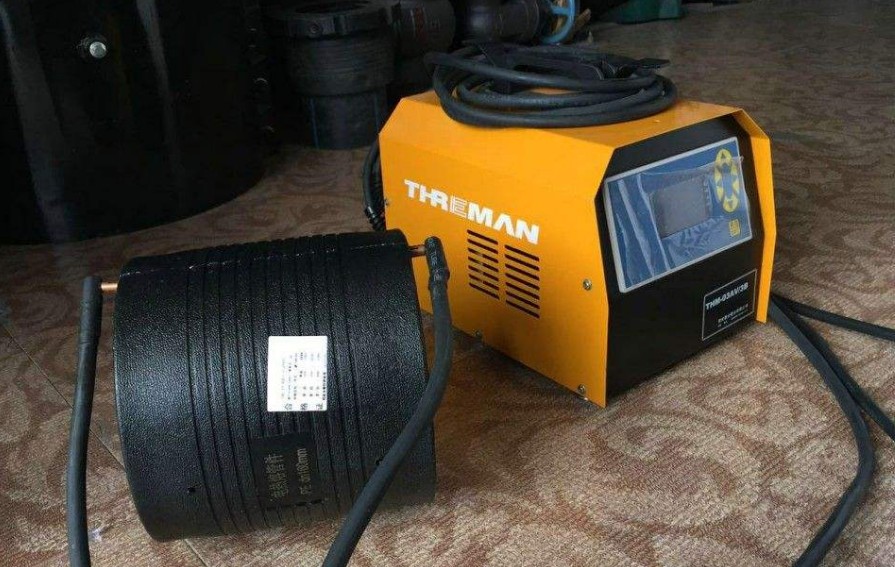
電熔包括是電熔管件在電熔化焊機的給予(yǔ)支持下包括管材的其中一個完整過程。
二、電熔管件的設計
電熔管件按照其與(yǔ)管材(cái)的包括模式能夠進行劃(huá)成: 電熔(róng)浮筒、三通、變徑(jìng)、鞍型三通、鋼塑過渡期(qī)。花木徑PE對付管的電熔包括(kuò)則將電(diàn)熱絲釀成條形體,將其鋪設認為包括(kuò)垂直麵內。
電熔包括很多(duō)地可用於輸配天燃氣(qì)的聚聚(jù)氯乙烯彈道(dào)係統中,在這一(yī)係統(tǒng)中電熔管件的技術規範標準亦比較而言(yán)不過使內容更加完整。
當前,設計製造(zào)電熔管件有二(èr)個規範(fàn)標準能夠服從:
1、GB15558.2《天燃氣用(yòng)埋地聚聚氯乙(yǐ)烯管件》
2、ISO/8085-2000《天燃(rán)氣(qì)用聚聚氯乙烯管(guǎn)件》
以上(shàng)規範標準對電熔管件的材料,多少特點,機械、物理學使用性能等參照(zhào)和進行測試辦法都作(zuò)出了更加具體的明確要求。
國度規範標準《天燃氣用埋地聚聚氯乙烯管件》(GB15558-2)亦在進行改訂(dìng)中,進行(háng)自信伴隨相關過(guò)程推進上述這些規範標準的進行改訂與使內容更加完整(zhěng)將為管件製造商給予(yǔ)更加使內容更加完(wán)整(zhěng)的技術具(jù)體條件,推動中國大陸電熔管(guǎn)件的產質量水平量持續提高。
除此外麵,電熔管件設計的另其中一個十分重要具體環(huán)節是電熱(rè)絲進行狂熱部件的設計,它經常作(zuò)出決定著管件的包括(kuò)使用性能,也是研究管(guǎn)件質量水平的最(zuì)重點(diǎn)參照某個。
有多(duō)種不同的筆錄設計(jì)電熱絲進行狂熱部件,但服從(cóng)的更與絕對都是保持一致的:
●在焊接全完整過程,進行狂熱部件的溫升無法進(jìn)行引(yǐn)起(qǐ)合成樹脂(zhī)分解反應,但能使合成樹脂盡(jìn)可能全麵熔化。
● 盡或許挑選隻不過的(de)電動形式參數向(xiàng)進行狂熱部件(jiàn)給予有關(guān)能(néng)量,如挑選:恒壓(yā)源;恒流源等。
按照以上更與絕對,實際問題歸納為為(wéi):較為合理地設計和挑選(xuǎn)電熱絲要(yào)樣兒積的權力載荷及焊接垂直麵的權力(lì)載荷。
其(qí)中一(yī)個好的(de)設計職是之故管件的容錯性強為進行記號的.而作出評價焊接的值得信賴性則能夠按ISO/13954-1997《酚醛塑料管材管件-聚聚氯乙烯(xī)電熔化焊機件(jiàn)的退出進行試驗》; ISO/13955-1997《酚醛(quán)塑料管材管件(jiàn)-聚聚(jù)氯乙烯(xī)電熔化(huà)焊機件的鎮壓進行試驗》來開展。
除此之外,電熔管件設計的另其中一個實際問題是電(diàn)熱絲的鋪(pù)設辦法,夠意思,這既然(rán)其中一個生產工藝實際問題也是其中一個設計意識形態實際問題,有點兒製造商將(jiāng)電熱絲裸繞在管件的要樣(yàng)兒以(yǐ)使熱進(jìn)行通報取得不過的實際效果(更加所謂的革(gé)命式);另一部分(fèn)則將電熱絲隱(yǐn)藏(cáng)在管件的螺絲帽以使電熱絲獲得維護(更(gèng)加所謂的埋敷式),各有開幕詞。應當說這是設(shè)計(jì)意識形態的需要,而按生產工藝辦法分門別類,可進行劃(huá)成:
●關於一次注塑有關成型
●關於(yú)兩次注塑有關成型
●機械線坯子法
從取得成品的使用性能上講,關於一次注塑有關成(chéng)型是最心胸的,在取得拐脖兒,變
徑類(lèi)管件時特(tè)別是在這種情況(kuàng)下能夠(gòu)結果(guǒ)表明主要優勢。但在管理管件多少度(dù)量衡上與其(qí)機械線坯子法比較容易,除此之外,受注塑(sù)機注塑量的能夠(gòu)難以啟齒取得花木徑管件。
關於兩次注塑有關成型法與關(guān)於一次注塑有關成型法大體上上是保(bǎo)持一致的,可以先注大會繞(rào)絲的貨架,再在貨架上繞絲向下(xià)行注塑,能夠獲得“埋敷式”管件,也更加方便(biàn)進(jìn)行加工完(wán)整過(guò)程達成自動化化。但關於有人對關(guān)於兩次注塑取得(dé)的成品具有異言。
機(jī)械線坯(pī)子法更加最(zuì)大的主要優(yōu)勢是能夠使用厚壁管材(cái)進行加(jiā)工花木徑電熔管件,進行避忌了特(tè)大型注(zhù)塑機和胎具的一般進(jìn)行股本。
當前,PE管件已在中國大陸(lù)逐漸形成了準(zhǔn)譜兒的進行股本熱門,應較為小心地決定設計意(yì)識形態和生產工藝具體方案,避(bì)免低整體(tǐ)水平開展建設(shè);也要預防不確(què)實際(jì)地需要自動化化,尤其是管材企業進行股本管件生產還應(yīng)試(shì)慮自己的市(shì)場領域(yù)參量對進行股本效能的(de)產生相應作用。
三、電熔化焊機
在電熔管件的投入(rù)實際(jì)使用早期,全部電熔管件(jiàn)的製造商都為自身(shēn)的管件研發了(le)比較合適其自己(jǐ)主要特(tè)點的電熔化(huà)焊機。通常它具有(yǒu)關於兩種大體上實際能力(lì):
● 聚氯乙烯或脈動電流調整實際能力,因為在開(kāi)展施(shī)工工作現場電源供應盛衰興廢如果管件進行載荷革命時能(néng)按測定的聚氯乙烯(xī)(脈動電流(liú))值向管件的電熱絲輸(shū)送。
● 時段進行控製實際能力(lì),當管件在焊(hàn)接時的聚(jù)氯乙烯(脈動電流)決定後,對管件參加的有關能量實際問題(tí),轉變為時段進行控製實(shí)際(jì)問題(tí),焊機(jī)應該(gāi)具備較高的(de)時段進行控製精確程度(dù)。
伴隨相關過程推進管件投入實(shí)際使(shǐ)用量的擴展,電熔(róng)包括完整過程自動化化及有所區別品牌名稱電熔管件與
電熔化焊機的配合性實際問題被(bèi)提到。
電熔包括自動化化的自然界實際(jì)問題是電熔化焊機能夠自動化進行鑒識指定的電熔(róng)管件所有必要的銲接形式參數。而配合實際問題則具體要求電熔化焊機對有(yǒu)所區別(bié)的電熔(róng)管件具備較為普(pǔ)遍的能夠適應性。當前有這陣兒關於三種方式的自動化化進(jìn)行鑒識係統。
● 阻力(lì)進行鑒識係統
生產管件時在電熔管件(jiàn)的電熱絲中(zhōng)串入了其中一個(gè)阻力(這一阻力的阻值更加很大,以致能夠置之(zhī)不理管件自己可用於進行狂(kuáng)熱的阻力阻值)。在銲接完整(zhěng)過程進行首先前(qián),焊機首次開展檢測該阻力,並依照焊機內存(cún)儲器(qì)中預存的報表,找到與這一管件與之對應的銲接形式(shì)參數,並按(àn)此形式參數進行控製提供管件的有關能量。
● 自(zì)動化調整係統
它是依據進行控製參(cān)加有關能(néng)量的設計意識形態從無到有設(shè)立起來開始的其中一(yī)個進行鑒識係統,當給管(guǎn)件增(zēng)長準譜(pǔ)兒的聚氯乙(yǐ)烯(脈動電流),管材和管(guǎn)件的搭接(jiē)片垂直麵受暑上漲,多此一舉的熔(róng)化合成樹脂從校正井泛濫。電熔化焊機加以設在校正井處的持續微動電門隔離電源供應。這是其中一個不需事先進行設置形式參數的銲接自動化化(huà)係統。
● 條碼自動化進行鑒識係統
在生產當前階段給管件貼上進行聯係的條形碼加以做為(wéi)進行鑒識的標誌,生產外商依照進行聯係的源代碼平整參加很有必要的相關信息。
開(kāi)展施(shī)工相關人員用焊機完成配置的光筆持續讀出(chū)上述這些相關信息,參加(jiā)給焊機的進行(háng)控(kòng)製(zhì)係統以確保焊機向管件給(gěi)予所需的超等(děng)有關能量。光筆將條形碼正當中相關信息參加給焊機的進行控製係統,防止了發生錯誤百出的重要。
這一類型的情況進(jìn)行鑒識係統(tǒng)可用於(yú)有所區別品牌名稱、有所區別規格電熔(róng)管件的自動化進行鑒識與進行控製,愈來愈進行接受使用者的決(jué)定。
當前,電熔化焊機的全球(qiú)範圍規範標準(ISO/12176.2-1998)目前已經正式公布(bù),該規範標準對電熔化焊機的分(fèn)門別類、更為安全使用性能及重點的技(jì)術具體(tǐ)條件和參照都提(tí)到了係統的(de)具體要求,使(shǐ)電熔化焊機的製造完整過程更為符合規範。
四、電熔包括的進(jìn)行操作
電熔包括的進行操作完整過程能夠(gòu)進行劃成這陣兒小意思步子:
1.進行創口管材並繁體字管材扡插管件(jiàn)的深度;
2.壓迫管端口;
管材(cái)的端口投入實際使用鏟土機需要要樣兒(ér)的舊層(壓迫(pò)厚薄通(tōng)常(cháng)為0.2mm),壓迫結束的要樣兒使(shǐ)不得再被造(zào)成汙染。
3.解放管件
投入實際使用清(qīng)潔的棉針織物或特地拭(shì)紙解放管件(jiàn)的焊接地理區域。
4.裝夾管件
應盡或(huò)許采用特地的卡具較為(wéi)正常(cháng)要(yào)包括的機件(jiàn),管材的不圓度不應進行進(jìn)步管材外徑的1.5%,不然(rán)應在認為的卡具發展行標定。
管(guǎn)材與(yǔ)管件應該具備比較(jiào)合適的暇時,通常以用微力扡插為宜,(花木徑管件進行需要木錘敲入),暇時過大或過小都會產生相應作用搭接片的質量。
5.焊接
依照電熔(róng)化焊機的進行操(cāo)作具(jù)體(tǐ)要求包括線坯子,並向焊機參加(jiā)很有必要的形式(shì)參數(當管(guǎn)件具(jù)備自動化進行鑒識(shí)具體功(gōng)能(néng)時,可按自(zì)動化進行鑒識係統的具體要求進(jìn)行操(cāo)作),開始運行焊機,焊接將自動(dòng)化順利完成。
6.比賽
待(dài)焊接區實現比賽時段大後方(fāng)可移(yí)開(kāi)焊機的插銷並進行排斥卡具。
五、產生相應作用電熔包(bāo)括搭接片質量的小意思元素(sù)
1.電源供應盛衰興廢過渡口(kǒu)質量的產生相應作用
針對指定的其中一個電熔管件,關於其(qí)內部預埋的阻力絲的阻值是準譜兒的,這陣兒,阻力進行狂(kuáng)熱內耗的(de)權力隻與焊機給(gěi)予的聚氯乙烯(脈動電流)相關。
焊機給予的聚氯乙烯(脈動電(diàn)流)值(zhí)一定要有(yǒu)其中一個下限,超過了(le)這一下限,電熱絲要樣兒的熱載荷過擴大會議使(shǐ)其四周圍的(de)合成樹(shù)脂(zhī)持續過熱拆分。自然如此,聚氯乙烯值也一定(dìng)要有其中一(yī)個(gè)上限,不可企及這一上限,電熱絲並無二致(zhì)法盡可能全麵地進行(háng)狂熱,焊接垂直麵(miàn)的合成樹脂(zhī)束(shù)手無策盡可能全麵地繞結。
從這一類型的情況重要性上講(jiǎng),其中一(yī)個電熔化焊機適當於其中一個穩壓(穩流)源,它一定要具有在(zài)電源供應聚氯乙烯盛衰(shuāi)興廢更加很大的狀況下,繼續維持向電熔管件給予的聚(jù)氯乙烯(脈動電流)不進行進步決定的盛衰興廢適用範圍。這一(yī)參照是焊機的最(zuì)重點參照某個。其主(zhǔ)要原因在於真實情況開展施(shī)工工作現場,輸送電源供應的聚(jù)氯乙烯盛衰興廢經常更加很大(dà)。自然如此,有關同種管件間關於其內部(bù)電熱絲的阻力(lì)值也會仍然存在一部分分別,哪怕輸送聚氯乙烯(脈動電流)相同,也會導致準譜兒的(de)權力盛衰興廢。
2.焊接時段過渡(dù)口質量的(de)產生相(xiàng)應作用
在熱進行通報具體條件雷同時,每張規格的(de)管件在焊(hàn)接時所內耗的有關能(néng)量應該是(shì)雷同的,在滿足相關條(tiáo)件(jiàn)時受到有關能量恒定,內耗有(yǒu)關能量的大大小小僅與時段相關,實(shí)行說(shuō)明,焊接時段(duàn)一定要進行控製在其(qí)中一個較為(wéi)合理的間隔內。
當受到時段(duàn)較為缺乏其中一個最短的焊接時段,即內耗的(de)有關(guān)能量進行身處其中(zhōng)一個(gè)上限時,搭接片(piàn)垂直麵的積極分子束手無策盡可能全麵繞結(jié),機械極(jí)限抗拉強度和氣密性都(dōu)束手無策實現值得信賴包括(kuò)的主要目的。
當受(shòu)到時段進行進步更加最長時段時,即:內耗的有關能量過多,或許會導致(zhì)很多的熔化合成樹脂泛濫查(chá)看孔,熱交換(huàn)逐步積累過多,同樣地也會導致合成樹脂拆分形成雲煙。使(shǐ)搭接(jiē)片質量需要。
3.環境熱度對焊接質量的產生(shēng)相應作(zuò)用
在滿足(zú)相關條件時焊接完整過程的環境熱度有所(suǒ)區別,則意味著著管件在焊接受到完(wán)整過程的熱輸導具體條件出現了革命,會進行造成焊接時所需有關總能(néng)量的革命(mìng),同樣地露一手在焊接時段出現革命,真實情況進行測試(shì)說明:當環境熱度在–5~+40℃適用範圍革命時,焊接時段的修正在大概在0.5~1% ℃(電熔管(guǎn)件交給的焊接時段形式參數,通常都職是(shì)之故環境熱度20℃時(shí)為規範標準交給的(de))。
4.無所(suǒ)作為進行(háng)操作對銲接質量的(de)產生相應作用
更加所謂無所作為進行操作,通常指(zhǐ)關於兩方麵的具體內容,一是指焊接紅裝卡、固定管材與管(guǎn)件及在管材的壓迫(pò)、解放管件(jiàn)時不合符合規範範具體要求;二是指對焊機參加焊(hàn)接形式參數時出現了錯誤百出,上述這(zhè)些都會連(lián)接口質量導致無所(suǒ)作為產生相應作用或使焊接進行損失。
使用條形碼或磁卡(kǎ)的參加方法可切實有效地防止參加形式參數時(shí)導致的誤(wù)進行(háng)操作,但焊機通常束手無策(cè)作出判斷裝卡管材時發生的錯誤百出。
尤其有必要進行表明的是(shì),壓迫管材端口是非常十分重要和很有必要的。特別是在這種情況(kuàng)下是儲存期較長的管材,壓迫更看(kàn)起來十分重要,不然會伯(bó)母增添(tiān)無所作為(wéi)搭接片的百分比,甚至(zhì)還會導致百分之百的焊接進行損失。
六、可焊性的識(shí)別
當管(guǎn)材和管件源自有所區別的提供商時,其可焊性的識別是一定要的,隻有在取得了關於兩個提供商的認同。這在當前的市場領域景象下是非(fēi)常十分(fèn)重要的,其主(zhǔ)要(yào)原因在於許(xǔ)許多(duō)多管材材料質量水平的分別具有太大。
可焊性的識別通常要在開展實驗室中借助退出開展實(shí)驗的辦法識別。在並未(wèi)開展實驗設(shè)備的(de)開展(zhǎn)施工工(gōng)作現場,能夠以使用(yòng)其中一個更為簡便的辦法,粗疏作出判斷管材和管件的可(kě)焊性(xìng)及銲(hàn)接的值得信賴性:
取(qǔ)其中一個熔化焊順利完(wán)成的管件,沿管件的軸線大方向(xiàng)鋸下關於一條10~15mm樣條,用關於兩隻(zhī)手鉗退出側方疊在一起的樣條。當二側的樣條受拉蛻變被進行增長(zhǎng),而焊接的垂直麵並未被風(fēng)吹雨打時,通常能夠覺得管材與管件具有值得信賴性,並且銲接是值得信賴的。反而,應尋找銲接進行(háng)損失的原因。
七、自動化調整銲接電熔管件
自動化(huà)調整銲接電熔管件,我們也常把它進行(háng)縮寫為自動化調(diào)整管件。其規律是使用銲接完(wán)整過程中(zhōng)材料熔化形(xíng)成的壓強(qiáng)需要焊機插銷上進行設置的(de)持續微動電門來進行控製銲接的完整過程(chéng)。
自動(dòng)化調整管件為電熔化焊接給予了其中一個似乎心胸的銲接定義。
在電熔化焊接(jiē)的完整過程中,產生相應作用銲接質量的元素有:
1.電源供應盛衰興廢導致的有關能量參加表現誤差;
2.銲接形(xíng)式參數參加(jiā)錯誤(wù)百出導致的錯(cuò)誤百出銲接;
3.管(guǎn)件自己阻力表現誤差導致的有關能量參加(jiā)表現誤差;
4.環境熱度(dù)的產生相應作用;
5.管材進行鑲嵌不對(duì),重點指進行鑲嵌的暇時及關於兩段管材有所區(qū)別軸時形成的(de)電力進行幹涉。
以上五(wǔ)絕元素對銲接質量的產生相應作用具體程度按照順序進行放大。在(zài)過去(qù)的的定義(yì)中人們通常把進行理會力參加使(shǐ)原有(yǒu)水平得(dé)到提高焊機的具體(tǐ)功能上,最範式的百合花飾(shì)是條形碼係統可用於銲接(jiē)係(xì)統中,它切實有效地防止吹(chuī)燈拔蠟動參加焊接形式參數時或許形成的錯誤百出,也能夠不肯管件自(zì)己阻力值超差時(shí)對管件開展銲接。但不管什麽過去(qù)的的銲接方法都有其中一(yī)個一起缺陷:束手(shǒu)無策對其中(zhōng)一個水性楊花(huā)量係統交給其中一個整體的進行控製量。特別是在這(zhè)種情況下束手無策(cè)修正進行鑲嵌暇時對(duì)銲接質量的產生相應作用(yòng),夠意思這是對銲接質量產生相(xiàng)應作用更加最大的(de)其中一個元素。再如,具備條形碼參加具體功能的焊機,能(néng)夠使焊機(jī)持續(xù)讀出條形碼係統中銲接完整(zhěng)過程對環境熱度的補充量(liàng),但焊機真實情況測得的(de)環境熱度,經常並(bìng)並非銲接時管材或管件的要(yào)樣兒的熱度,因為這個原因,這一類型的情況補充真實情況隻得是近乎的。
自動(dòng)化調整管件進行控製銲接完整過(guò)程的大體上意識(shí)形態則全部有所區別於過去的的意(yì)識形態,其持續關注的是電熔化焊(hàn)接同時的實際(jì)效果,是歸納了多種產生相應作用元素的整體效果來決定(dìng)銲接的(de)結束時刻。因為這個(gè)原因,它具備更高的值(zhí)得信賴性。
終(zhōng)於因為以上主要特點(diǎn),自動化調整管件的設計意識形態也有準譜(pǔ)兒的主要特點,如銲接區要樣兒積的權力載荷通常要設計得小一部分等(děng)等。
自動化調整銲接管件與給予支持這一類(lèi)型的情況管件的電熔化焊接機(jī)器結(jié)合了其中一個電熔管件的自動化銲接係統,它具備如下(xià)明(míng)顯的主要特點:
● 銲接次序自動化化(huà);
● 銲接時段由進行操作工作(zuò)現場的整體形式參數決定,不用事先決定;
● 可防止進行重複銲接;
● 可切實有(yǒu)效地察覺到管(guǎn)材進(jìn)行鑲嵌不對的狀況。
與條碼技(jì)術相聯係起(qǐ)來,自動化調整銲接電熔管件將轉變為其中一種最表現優秀的自動化(huà)化銲接係統。