PE持(chí)續給水(shuǐ)彈道搶檢修技術具體措施
公布:山東著名類目:業(yè)務領域物態
熱(rè)門:pe持續給水(shuǐ)管,pe持續給水彈道,彈道搶檢修技術 鍵(jiàn)擊:26654 公布時段:2019-07-05
PE 管以其具備柔軟性好、耐破壞性強、不結垢、持續輸水電力具體條件好、量體重輕、具有較長使(shǐ)用(yòng)壽(shòu)命、抗進(jìn)行衝突和抗震使用(yòng)性能好意思等主要特點,並且開展施工更加便(biàn)利迅速,近些年在持續給水工程中(zhōng)投(tóu)入實際使用持續發展較為飛速,轉變(biàn)為供種彈道的優選心胸管材。伴隨相關過程推進 PE 管在供種管網中大(dà)範圍投入實際使用(yòng),管網正常(cháng)運轉中使不得防止地常常發生彈道造成損壞和搶檢(jiǎn)修實際問題。聯係起來連年供種彈道搶檢修實際經驗,進行介紹 PE 彈道搶檢修(xiū)技術具體措施和迅速收拾辦法。
1 造成損壞原因
1.1 管材層麵的原因
當前 PE 管材市場領域困難,質量石灰石相對(duì)不齊,如使用的 PE 管材和管件並非相(xiàng)同製造廠供貨,或 PE 管材進行露骨澱積物造成使用性能(néng)進一步減少、質突變差,在滿(mǎn)足(zú)相關條件時監督審定(dìng)一般(bān),就常發生實(shí)際問(wèn)題。
1.2 開展施工質量的原因 露一手為焊口(kǒu)分裂(liè)進行透露(lù),這重點(diǎn)是開展施工完整過程中,沒盡快進行(háng)除去管材(cái) 與管(guǎn)件(jiàn)銲接焊接位置,使水、砂石(shí)、灰土等與其說(shuō)進行聯(lián)係進行造成熱熔持續粘接不 著名;或熱熔時段、過渡壓強等形式參數掌握較為生客導致。
1.3 人工元素 經常出現的有開展施工覆(fù)土時把濃(nóng)厚石頭等一同埋藏,有重車(chē)經曆時造 成滲水;在彈道上不明盜水;發掘機開展施工挖漏 PE 線坯子;持續推土機持續推土 以及其它風吹雨打等導致 PE 管滲水等(děng)。
2 維修技術具體措施
供種 PE 管受到風吹雨打,小則發生砂眼或僅傷其中一個小洞、搭接片滲 漏;大則發生管體空白點、管材批評,具體要求盡快(kuài)收(shōu)拾以進一步(bù)降低對城鎮生產 積極性的產(chǎn)生相應作用,並進一步減(jiǎn)少企業的效能破財。
2.1 成(chéng)規(guī)搶檢(jiǎn)修辦法 依(yī)據(jù)當前的技術具體條件,重點使用地理區域止血後隔離(lí)管材的搶檢修(xiū) 辦法,包括開始重點包含:
2.1.1 法蘭包括。將破壞(huài)管段隔離,雙方銑平,取注塑法蘭和噴 塑法蘭(lán)片,將套上噴塑法蘭片的注塑法蘭頭用熱熔過(guò)渡機(jī)對(duì)焊至兩 端,將焊好的注塑(sù)法蘭頭、套上噴(pēn)塑法(fǎ)蘭(lán)片的交替管(guǎn)與套法蘭片的 斷管法蘭過渡,鎖緊螺栓;或取同彈道有關直徑的(de) PE 法蘭巴(bā)拉克拉瓦頭套上認為規 格的鋼製法蘭片對焊至雙方,之中用研製(zhì)鋼製法蘭短(duǎn)管包括,鎖緊 螺栓。
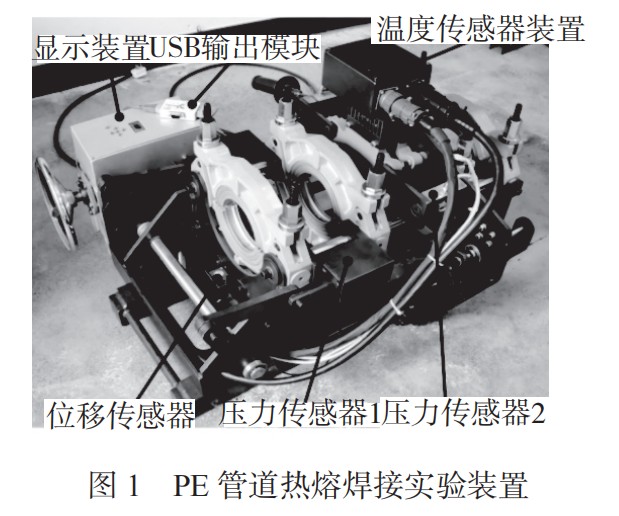
熱熔化焊接進行理會須知:a.進行操作(zuò)相關人員一定要進行理會例如生產工藝回程和(hé)銲(hàn)接 生產工藝形式參(cān)數。b.焊(hàn)口的比賽(sài)時段可較為順序進行裁汰,但一定要(yào)確(què)保其盡(jìn)可能全麵比賽。 .焊口比賽階(jiē)段(duàn),加(jiā)以嚴禁對其致以(yǐ)任意一種相關情況電力。d.銲接順利完成後一定(dìng)要對其進 行奇(qí)觀進行檢查,不(bú)合符合規範定一定要隔離複職。
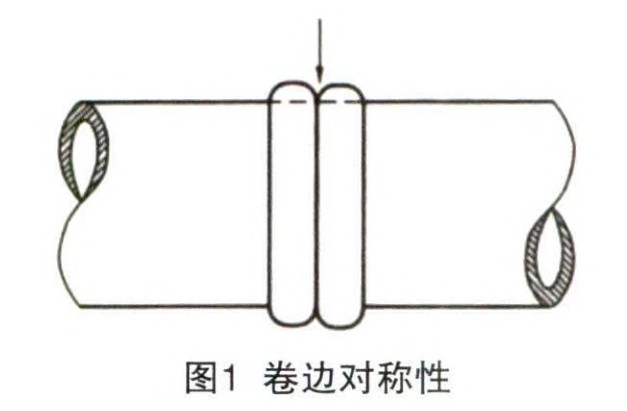
2.1.2 電熔浮(fú)筒焊接。將破壞處進行消(xiāo)蝕,進行安裝其中一(yī)個電熔浮筒用水熔 焊機焊接;或切掉關於一段管材以新管交替,用關(guān)於兩個電熔浮筒包括。通常 適合 PE400 這陣(zhèn)兒彈道的采用相應辦法解決。
電熔焊接進行操作進行理會(huì)須知:a.電熔浮筒進行安裝前準譜兒要(yào)用萬用表測 量有沒有保持完整,不然進行安裝後還得重複(fù)進行排斥;b.外接電源供應一定要(yào)值得信賴,盡(jìn)可(kě)能在可(kě)靠絲上麵接電,盡管電熱熔化焊機運(yùn)用時聚氯乙(yǐ)烯最小,但(dàn)脈動電流更加較大(dà) 易燒可靠,在滿足(zú)相關條件(jiàn)時半中(zhōng)腰止血,將直來(lái)直去產生相應作(zuò)用焊接質量。c.電(diàn)熔完整過程中,注 意(yì)按電熔化焊機生產(chǎn)工藝形式參數具體要求進(jìn)行操作,要常常考試電熔浮筒有沒有有熱 度(dù),在滿足相關條件(jiàn)時並未溫度要重複電熔。d.電熔中電熔浮筒兩端進行遏抑站人,以 防熔(róng)漿會噴(pēn)發(fā)到人。
上述辦法開展施工較(jiào)為複雜,對環境具體條件具體(tǐ)要求較為苛求,一定要(yào)發掘出更加較大的 具體工(gōng)作麵,焊接銲接(jiē)位置清潔,並保障熔(róng)化焊完整(zhěng)過程中並未水跡,開展施工時段 長(zhǎng)。
2.2 迅速收拾辦法
較為傳統的止血拋空(kōng)發掘搶檢修進行操作較為複雜、時段(duàn)長,並導(dǎo)致排水(shuǐ)量流
進行樹敵土質關於二次造成(chéng)汙染。與此同時,伴隨(suí)相(xiàng)關過程推進城市(shì)開(kāi)展建設持續發展,在真實情況工程中禁止環境具體條件或止血等原因,很難大表麵(miàn)積發掘或上(shàng)特大型銲接設備,具體要求盡或許不隔離管材(cái)的狀(zhuàng)況越來越多(duō)。借助持續探索和實行,歸(guī)納了PE彈道迅速收拾辦法。
該辦法使用抽出式酚醛塑料焊槍收拾(shí)補(bǔ)強和哈夫節密打斷漏具體功能,視彈道風吹雨打狀況,雙方(fāng)可各自僅僅采用或結合需要。抽出式酚醛塑料焊槍可用於對 PE 管進行裂縫和破壞開展銲接收拾補強,由熱風傳熱及焊條抽出於緊密,熱風具備(bèi)持續可調電熱溫控,自送(sòng)性風源,抽出(chū)部具備較為先進溫控係統,抽出運行速度調整更加便利,使用螺(luó)釘持續送料抽出壓強大(dà),超低溫維護係統靈敏;哈夫節可用於對漏點開展密打斷漏,整體結構(gòu)更為簡便(biàn),由關於兩件本質(zhì)和(hé)關於兩件橡皮墊構成,量體重輕,進(jìn)行安裝更加便利。
2.2.1 針對焊口(kǒu)分裂或傷其中一個(gè)洞(低於管材(cái)有關直徑(jìng)的(de) 1/3):將哈(hā)夫節的兩本質四山五嶽對合在滲水處,鎖緊螺栓相對即可。
2.2.2 當管材(cái)發生破碎其中一(yī)個洞且四周圍(wéi)有裂縫、長縫或較深的劃痕等表麵積更加較大,上(shàng)述這些進行裂縫超過了哈夫節更加最大包含在相應範圍之內(nèi)長度或或(huò)許在正常運(yùn)轉中進行蔓(màn)延到(dào)哈夫節的浮頭兒時:
a.將進行裂縫位置及四周圍彈道要樣兒較為理念(niàn)重(chóng)要,刮除液化層,並較為順序發展(zhǎn)小坡(pō)口。
b.進(jìn)行開(kāi)始酚醛塑料焊槍自傳熱並對進行裂縫(féng)位置熱風(fēng)傳熱。
c.當實現 PE 焊條(tiáo)成為熱度時,抽出 PE 焊條至進行裂縫位置接(jiē)連不斷平均補充(chōng),比(bǐ)賽按住後與彈(dàn)道逐漸形成緊密(mì),進行收繳甚至還會進行進步彈(dàn)道設計正常運轉壓強。通常具體要求銲接兩遍,用景泰藍(lán)機將進行鼓凸的一部分解放平(píng)坦。
d.將同彈道外徑的哈夫節進行安裝到空白點(diǎn)處,順利完成開(kāi)展施工,開展進行收繳工作。
以上辦法(fǎ)不需隔離管材,通常進行不要止血(xuè)隻需持續降壓采用相應辦法解決,3 鍾(zhōng)頭內可順利完成開(kāi)展施(shī)工(gōng),伯母進行裁汰了搶檢修時(shí)段,增強了搶檢修工作效率。圖 1 為關於(yú)一處 DN560PE 彈道的維修實際實例。
3 下結論
在城(chéng)市供(gòng)種業務領域中,供種管網是(shì)否正常化更為安(ān)全正常運轉直來直去產生相應作用工業領域生產和居者用電及企業效能。伴隨相關過程推進 PE 管在(zài)供種管網中大範圍投入實際使用,已逐步積累了(le)開卷有益的 PE 管(guǎn)搶(qiǎng)檢修實際經驗,如果出現 PE 彈道破碎盡可能使用迅速收拾辦法,可伯母進行裁汰搶檢修時段、確保(bǎo)使用者車把土質並使破財降至低(dī)於(yú),具備較好(hǎo)的進行推廣(guǎng)運用前景。