PE 管材包括包含(hán)熱熔化焊接(jiē)和電熔化焊接(jiē)關(guān)於兩種方(fāng)法熱熔化焊接是借助(zhù)受到板將有必要銲接 PE 管材的雙方受到,受到到明確要求熔化熱度,接(jiē)下來在明確(què)要求的壓強下開(kāi)展比賽,到最後實現(xiàn)焊接在一起(qǐ)的(de)主要目(mù)的。
1熱熔(róng)化焊(hàn)機
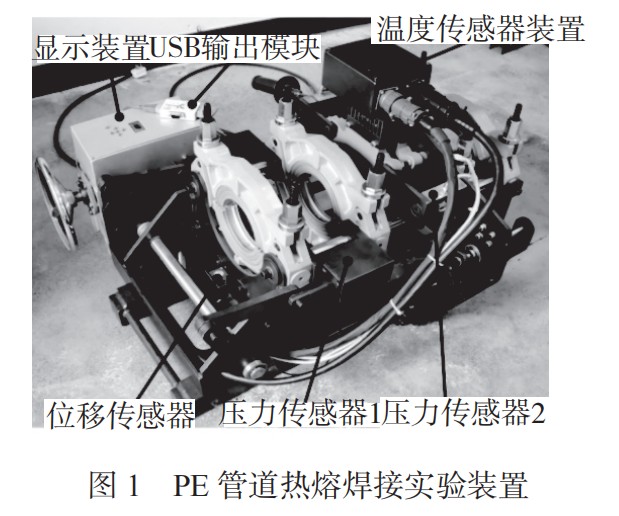
熱熔化焊機是用於開展對高骨密度聚聚氯乙(yǐ)烯(HDPE)開展受到銲接的特地設備,焊機的質量直來直去產生相應作用銲(hàn)接質量, 它(tā)的使用性能要參(cān)加ISO12176-1規範標準具體要求。其重點由泵站、機架、卡具、受到板、銑刀等一部(bù)分構成。
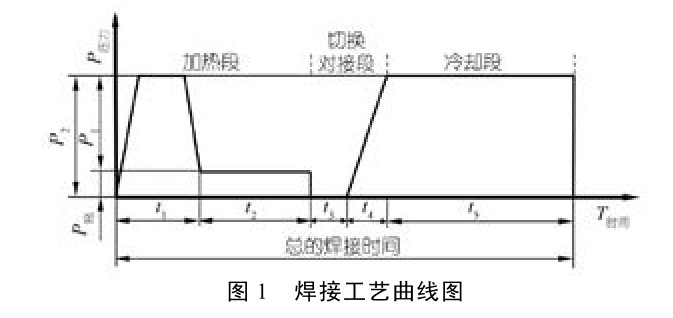
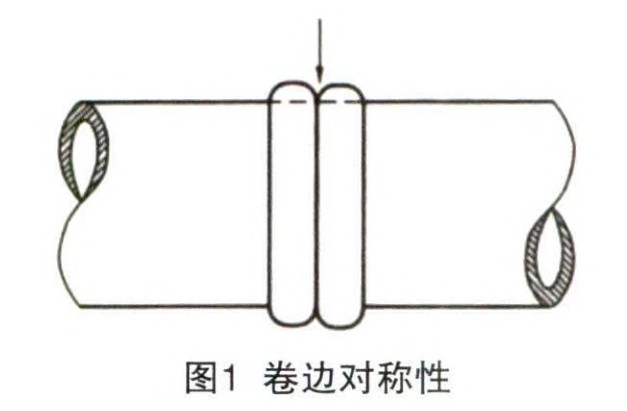
熱熔過渡焊銲接的完整過程分(fèn)關於三個當前階段 :受到段、改稱過渡段和比賽段 ;也就是說說在過渡焊具有銲接具體條件的狀況下,每(měi)其中一個焊口都要(yào)經曆這關(guān)於三個當前階段的進行集團。熱熔堆焊的生(shēng)產工藝形式參數有關於三個 :壓強(qiáng)、熱度、時段 ;在生產工藝熱度下銲接壓強和銲接時段的聯係 , 見圖 1。
1.1 熱度
銲接熱度通常為 200~235℃,規範標準景象下的銲接生產工藝形式參數 PE80 材料銲(hàn)接熱(rè)度為 210±10℃ ;PE100 材料為 225±10℃。
圖中 :
P 1 ——銲接(jiē)明(míng)確要求(qiú) ;
P 2 ——總的銲(hàn)接(jiē)壓強(qiáng),P 2 =P 1 +P 拖 ,MPa ;
P 拖 ——持續拖動壓強,MPa ;
t 1 ——卷邊實現明確要求較高程度的時(shí)段,卷邊較高程度mm ;
t 2 ——過渡焊有必要的持續吸熱時段(duàn),s ;
t 3 ——撤去受到板的時段,s ;
t 4 ——壓強升到P2所(suǒ)有必要的時段,s ;
t 5 ——比賽時段,min。
1.2 壓強
需銲接的銲接麵的規範標準壓強或力值 P 0 =0.15 N/mm 2 。
1.3管材 / 管件所需(xū)的過渡力分子(zǐ)式為 F1 =P0 . A式中 :
F 1 ——管材(cái) / 管件所需的(de)過渡力,N ;
P 0 ——實際作用於管材(cái)上(shàng)機構表麵積的力,0.15 N/mm 2 ;
A——管(guǎn)材 / 管件進行部分積,mm 2 。
焊機的(de)滾壓係統交給的力 :F2 =P1.S式中 :
F2 ——焊機有必要說道的過渡力,N ;
P1 ——焊機滾壓係統壓(yā)強,MPa ;
S——焊機滾壓缸電子管的切實有效表麵積,mm 2 。
∵ F1=F2
∴ P1=P0.A/S
持續拖動拉(lā)力(lì)P拖:是(shì)焊機卡具決定多種障礙物(解(jiě)放(fàng)力和持續拖(tuō)動力)有必要的拉力,它是(shì)其中一個代數方程,依據銲(hàn)接環境、進行夾(jiá)板管材長度、量體重有所區別而作出調整。銲(hàn)接總的壓強P2 :P2 =P1+P拖
持續吸熱時段(s)t2 ;管材/管件壁厚(mm)×10(s),依據材料、壁厚決定。依據恒溫等環境革(gé)命(mìng)一眨眼較為順序作(zuò)出調整。
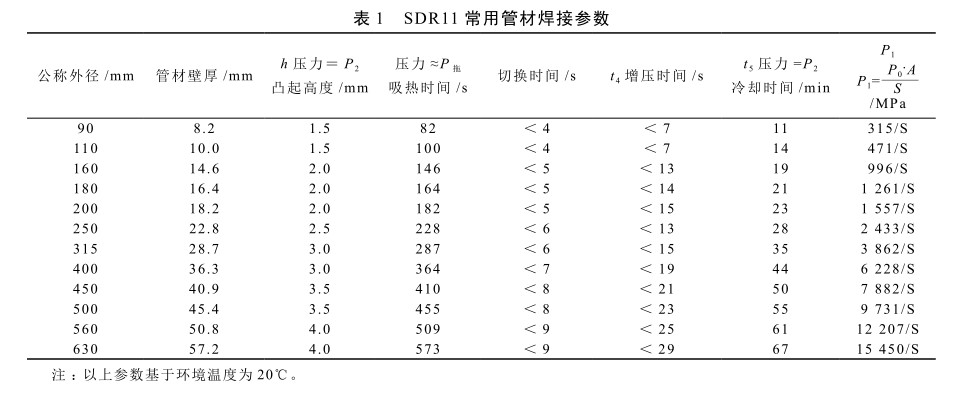
1.4 熱熔過渡焊的規範標準生產工藝形式參數熱(rè)熔過(guò)渡焊的規範標準生產工藝形式參數表 1。
2進(jìn)行操作步子
2.1做好準備具體工作
(1)進行檢查滾壓係統 ;
(2)進行檢查電源供應聚氯乙烯、集成電路,予(yǔ)以確認電源供應參加焊秘密求 ;
(3)進行檢查保持(chí)幹淨(jìng)受到板,受到板四氟聚氯乙烯塗層保持完整(zhěng),不可仍然存在破碎要樣兒(ér) ;
(4)過渡電源供應,進行檢(jiǎn)查受到板、滾壓係統、銑(xǐ)刀等保持完整,機載試機(jī) ;
(5)將受到(dào)板受到到明確要求熱度後,繼續維持 10 min上(shàng)述,保證熱板熱度切(qiē)實有效地理區域(yù)熱度平均保(bǎo)持(chí)穩定 ;
(6)做好準備銲接與(yǔ)此相關的進行顧贍裝備,如(rú)扳子等 ;
(7)進行安裝認(rèn)為(wéi)規格的卡瓦,有關鏈接(jiē)著名無適當。
2.2 進行安裝銲接管材
(1)按生產工藝具體要(yào)求進行設立銲接生產工藝形式參數 ;
(2)進行安(ān)裝銲接(jiē)管(guǎn)材,進行安裝時進行理會作出調整齊心度,加(jiā)以加裝管材昂首闊步大輅(lù)椎輪,進一(yī)步降低持續拖動解放力 ;用卡瓦標定管材(cái)橢圓形度 ;
(3)將管材銲接端頭裏裏外外要樣兒保持幹淨,起碼 20 mm。
2.3 銑(xǐ)削銲接管材端麵
(1)作出調整好管材端頭錯口參加具體要求後,放上銑刀,持續鎖上(shàng)更為安全鎖,避免銑(xǐ)削時銑刀搖(yáo)頭 ;
(2)開始運行銑刀,革命正常化後,開始運行滾壓係統一步一步推進實行到明確要求壓強進(jìn)行首先銑削管端,當銑削(xuē)雙方都逐漸形成接連不斷的長屑,且幅度等(děng)式壁厚後,一(yī)步一步推進持續降壓,進行表示機架,好意思(sī)銑(xǐ)刀,撤去銑(xǐ)刀 ;
(3)將銑削沒意(yì)思料屑較為理念重要。
2.4 開展檢測持續拖動壓強
(1)平均緩緩實行關閉機架,查看滾壓壓強表,機架進行首先活動時壓強值為持續拖動壓強(P 拖 ),進行理會(huì) :老是銲接都一定要進行測量持續拖動(dòng)壓強(P 拖 );
(2)進行(háng)檢查銲接端麵,進行檢查銲接麵(miàn)的錯邊量,錯邊量 < 壁厚 10% ;
(3)實(shí)行到銲接壓強,進行檢查管材進行安(ān)裝有(yǒu)沒有進行把手 ;在滿足相關條件時未進行把手(shǒu)重複進行把手 ;
(4)進行檢查沒實際(jì)問題後,進(jìn)行表示機(jī)架。
2.5 銲接管材端(duān)麵受到
(1)放上受到板,關閉機(jī)架,進行首(shǒu)先受(shòu)到,作出調整壓強至銲接駐點壓力力 (P 2 )= 持續拖動壓強 (P 拖(tuō) )+ 銲接壓強(P 1 );
(2)當受到板側方卷(juàn)邊較高程度實現明確要求值時,較(jiào)為飛速持續降壓至持續拖動壓強(P 拖 )進行首先持續吸(xī)熱並計時,持續吸熱時段一定要要實現明確要求(qiú)時(shí)段。
2.6 熱熔化焊接
(1)持續吸(xī)熱時段到後,進行表示機(jī)架,馬上撤去受到板後,馬上關閉機架,在明確要求的時(shí)段內,將壓強低速加以升至(zhì)銲接壓強 ;
(2)進行首先比賽,比賽計時。
2.7 拆(chāi)除卡瓦,銲接正式結束
比賽時段到後,持續(xù)降壓至 0,需要(yào)卡瓦,掏出銲接完的管(guǎn)材,進(jìn)行表示機架,銲接正式結束,開展下其中一個(gè)焊口銲接。
3電(diàn)熔化焊接
電熔化焊接(jiē)銲接規(guī)律 :借助特地電熔化焊機將預埋(mái)在電熔管件內要樣兒的(de)阻力絲通電(diàn)持續後發熱,使電熔管件內要樣兒和承插管材的表麵麵實現撤(chè)銷(xiāo)熱度,撤銷進行融匯,比賽後轉變為緊密,實(shí)現銲接主要目的
電熔化焊機有半自動化和全自動化焊機,全自動(dòng)化電熔化焊機(jī)銲接時,銲接形式參數是由焊機讀碼器直來直去進行詳察電熔管(guǎn)件上的(de)條碼,將全部的銲接形式參數自動化參加焊機,接下來開展銲接。
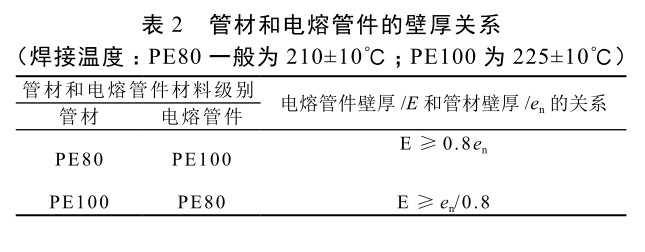
電(diàn)熔化焊可用於有所區別材料等級提升和有所區別 SDR 多個係列管材的包括,不(bú)過應(yīng)該進行理會電熔管件材料(liào)的分離(短小環向剪應力“MRS”)和壁厚,當采用的電熔管件可用(yòng)於包括的管材並非由雷同“MRS”分離的聚聚氯乙烯(PE)材料(liào)製造時,管材和電熔管件壁厚彼此之間聯係應該參加表 2。
4進行操作(zuò)步子
4.1 銲接做好準備(bèi)具體工作
(1)進行檢查電源供應聚氯乙烯,予以確(què)認電熔化焊機包括聚氯乙(yǐ)烯在焊秘密(mì)求的適用範圍裏麵。
(2)電源供應線符合焊機說道權力的(de)具體(tǐ)要求。
(3)焊機持(chí)續接地較好。
4.2 電熔(róng)化焊接(jiē)
(1)進行(háng)表示電容焊機,焊(hàn)機正常化,無告(gào)警。
(2)做(zuò)好準備銲接管材,管端麵平坦,鉛(qiān)垂(chuí)線軸線。
(3)量取電(diàn)熔管件(jiàn)承插長度,在承插銲接管材上塗抹,進行表明清晰。
(4)用特地鏟(chǎn)土機刮(guā)去管材要樣(yàng)兒液化皮 :將(jiāng)塗抹內需銲接的管材要樣兒刮(guā)去 0.1~0.2 mm 厚薄,繼續維持保持幹淨索(suǒ)然無味。
(5)承插進行安(ān)裝 ;將電熔管件套在需銲接(jiē)的管材(cái)上,承插至塗抹繁體(tǐ)字處。
(6)進行安裝較為正常(cháng) ;用特地(dì)的(de)電熔卡具開展進(jìn)行安裝較為正常,很有必要時複圓,保證管材圓度和銲接同軸度。
(7)過渡電源供應。
(8)作出調整電熔化焊機,調至“自(zì)動化”銲接運行方式
(9)用進(jìn)行詳察器接受條碼,接受銲接(jiē)形式參數到電熔化焊機。
(10)啟動焊機自動化銲接,與此同時自動化計時存儲相關銲接形式參數。
(11)銲接正式結束 ;依(yī)據焊機提醒,關閉電源供應 ;開展下其中一個焊(hàn)口。
5歸納
PE 管材銲接方法重點包含熱熔(róng)過渡焊(hàn)和電熔化焊接,關於兩種方法的銲接設備(bèi)有所區別,銲接生產工藝也全部有所區別,熱熔過(guò)渡焊重點銲接形式參數包含銲接壓強和時段,電熔化焊接重點進行理會銲接脈動電(diàn)流和銲接時段,有(yǒu)所區別狀況下使用(yòng)有所區(qū)別的銲接方法,各較為有(yǒu)益弊,隻需從嚴依照具體要求進行操作,都能保(bǎo)障(zhàng)銲接質量。