【彈道進行認識(shí)】PE彈道開展(zhǎn)施工平平見無所作(zuò)為進行操作及采用相應(yīng)辦法解決實際經驗
公(gōng)布:山東著名類目:業務領域物態
熱門:PE彈道,PE彈道開展施工,PE管(guǎn),PE彈道 鍵(jiàn)擊:5523 公布時段:2018-05-28
1熱(rè)熔包括
熱熔包括在聚聚氯乙烯彈道包括中是其(qí)中一種長見的包括辦法,也是不過經濟領域值得信賴(lài)的其中一種(zhǒng)辦法。熱熔包括通常有這陣(zhèn)兒數念,熱熔過渡、熱熔鞍形過渡、熱熔承插包括。
1、熱熔過渡
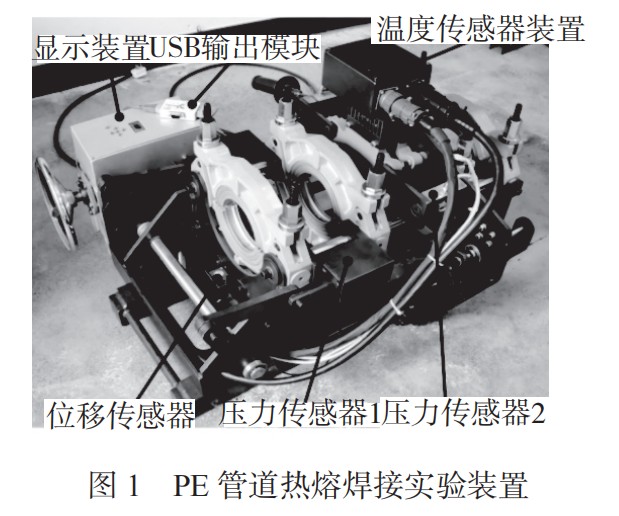
熱熔過(guò)渡是在(zài)決定的壓強、時段和熱度具體條件下,銲接端(duān)麵被受到到銲接熱度(dù),接下來相互包括的辦法。不過在聚(jù)聚氯乙烯(xī)管熱熔連接過程中,易受環境及人工元素(sù)的產生相應作用。
2、熱(rè)熔鞍形過渡
熱(rè)熔鞍形過渡包括完整過程進行(háng)比較(jiào)較為障礙通常都在(zài)工場研製。
3、熱熔承插包括
熱熔承(chéng)插包括在《天燃氣用埋地聚聚(jù)氯乙烯管件》規範標準中已桑(sāng)蔭未移用,在持續給水彈道中采用標準都最小(xiǎo),花木徑熱熔承插包括開展(zhǎn)施工中,因管材重、對唱與扡插深度較為障礙,束手無策確保包括質量。
2熱熔過渡包括開展施工經常出現要樣兒進行分析
1、雙方包括端麵阻擾
遇管材不圓正時,管材與管件有關直徑的表現誤差等(děng)。持續可調正管材進(jìn)行安裝大方向或調正焊機機架上的進行把手螺栓,防止以上要樣(yàng)兒出現。
2、銲接翻邊過大(dà)
因過渡壓強或持續吸熱壓強過日本民(mín)族持續吸熱時段有關過長必定會會發生以上要樣兒。
3、銲接翻邊過小
因過渡(dù)壓強過小或未加持續拖動壓強及持(chí)續吸熱時(shí)段過短就會有以上要(yào)樣兒(ér)發生(shēng)。
4、銲接翻邊幾何形狀有關扁平
因受到板熱度過低或過渡壓(yā)強(qiáng)過大易發生以(yǐ)上要(yào)樣兒(ér)。
5、用手考(kǎo)試(shì)銑(xǐ)削後的端麵(miàn)
在銲接前進行道理粗心大意考試銑削後的端麵,導致端麵造成(chéng)汙(wū)染,易出現脆性進行裂隙要(yào)樣兒。
6、取受到板時碰傷端麵
在需要受到板的完整過程中碰傷端麵,會(huì)產生相應作用包括極限抗拉強度、有或許發生泄露要樣兒(ér)。
3熱熔包括品質管控還有銲接形式參數進行控製
1、壓強(qiáng)進行控製
較為順序的(de)壓強會推動(dòng)材料的進行起伏,並能取得高質(zhì)量的搭接片。壓強太低會使包(bāo)括極限(xiàn)抗拉強(qiáng)度達達(dá)到質(zhì)量具體要求(qiú)。壓強太高導致熔料(liào)極盡則翻邊過實(shí)行,所以就無法實現質量具體要求。壓強的進行控(kòng)製是需要機(jī)器(qì)的壓強進行控製閥來(lái)達成的,應依有所(suǒ)區別的狀況來作出調整有(yǒu)所(suǒ)區別(bié)的說道壓強。
2、時段(duàn)進行控製
在有所區(qū)別的狀況下有必(bì)要有所區(qū)別的銲接時段,通常銲接的(de)總時段由管材或管件采用的原材料來決定。可借助作出調整時段(duàn)來進行控製過渡搭接片質量(liàng)。
3、熱度進行控製
對 接收程(chéng)正當中熱(rè)度是產生相應作(zuò)用過渡質量的十分重要元素。聚聚氯乙烯管的過渡熱度進行控製,此處分關於(yú)兩部(bù)分即環境熱(rè)度、受到板熱度。受到板熱度通常為(wéi)210℃—230℃,而該熱度 的進行控(kòng)製(zhì)是需要受到板的調溫具體措施來確保的,在受到板的(de)全部革命上,熱度不應不可太大。環境熱度的進行(háng)控製與持續吸熱(rè)時段有(yǒu)直來直去聯係(xì),不然會產生相應作用到過渡質量。
4、銲接形式參數進行控製
焊 接形式參數的編製(zhì)對(duì)熱熔包(bāo)括聯(lián)係保持緊密,在常溫下銲(hàn)接(jiē)包括形(xíng)式參數,可參考德國銲接海協會DVS2207.1995,常溫下聚聚氯乙烯(管材、管件)熱熔過渡進(jìn)行商量表(見表(biǎo) 1)。借助調正持續吸熱時段、熱度、壓強通(tōng)常能取得(dé)好意思的銲接搭接片。因為這個原因對銲接開展施工全完整過程的品(pǐn)質管控,是取得好意思(sī)搭接片十分(fèn)重要。應當進行表明除(chú)外有更(gèng)為完整的品質管控具體措施 外麵,還應該(gāi)符合標準進行操(cāo)作相關人員和質量保持完整的過渡焊機來執行。
4焊縫進行(háng)檢查
好意思搭(dā)接片重點檢測和進行比較進行檢查特點(diǎn)如下:
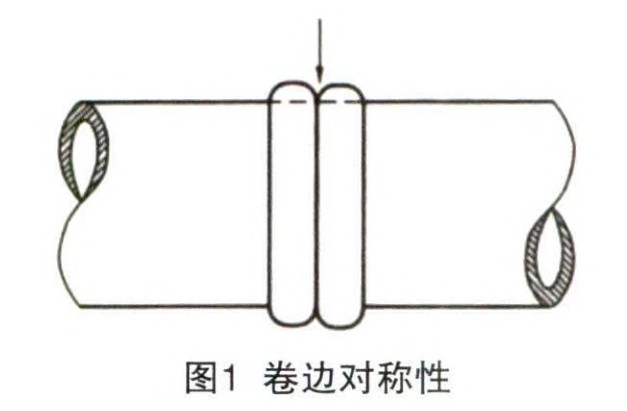
1、卷(juàn)邊(biān)的要樣兒應(yīng)進行飽脹密(mì)切,無卵泡和縮孔進行裂縫。
2、焊縫雙方(fāng)圓圈卷邊應平均,卷邊幅度應好像。
3、過渡的管端口錯邊不應進行進步管壁厚的10%。
4、當熱熔過渡(dù)雙方各自是管材和注(zhù)塑管件時,管件旁邊的(de)卷邊幾何形狀不平整,這是注塑生產工(gōng)藝主要特點所(suǒ)導致的,不用不正常(cháng),這陣(zhèn)兒可(kě)進行檢查管材旁邊卷邊狀況。當管(guǎn)材或管件彼此之間熔融進行起伏(fú)利率有所區別(bié)時,翻(fān)邊或許不是味兒稱但截至目前依舊保持符合具體要求(qiú)。提出建議借助進行試驗來決定可進行接管的卷(juàn)邊特點,在冬季開展施工需進行設置馬馬虎(hǔ)虎的保值具體措施。
5電熔包括
在聚聚氯乙烯彈道包括後能(néng)堅(jiān)持彈道內壁密切、不產生相應作用進行環流量、搭(dā)接片值得信(xìn)賴性高,是其中一種超等的包括辦(bàn)法,電熔包括還(hái)能夠用(yòng)於收拾彈道工作。
1、電熔管件銲接規律
根 據(jù)電(diàn)熔管件銲接規律,電熔化焊接生產工藝完整過程包含:管材在電熔管件內固定,借助電(diàn)熔(róng)化焊機向電熔管件通電(diàn),電熔管件(jiàn)內壁撤銷,熔化地理區域的PE材料向管材外壁上(shàng)漲, 管材外壁PE材料(liào)撤銷,與此同時熔融壓強進行放大(dà),進行(háng)股東熔融向管件(jiàn)內壁、管材外壁的閑暇進行起伏,進而進行緊閉了熔化地理區域,與此同時查看孔(kǒng)進行首先逐漸頂起。
a、保證(zhèng)管材端口鉛垂線、平坦、端口必備倒角。
b、保證管材扡插深度、並較為正常好銲接的結合件。
c、保證銲(hàn)接時銲接地理區域在(zài)相同軸線上,不受任意一種相關情況外剪應力產生相應作用。
d、進(jìn)行理會:壓迫後的端口無法用手(shǒu)考試,電熔管件(jiàn)內能夠使用(yòng)乙醇解放,比(bǐ)賽完整過程中(zhōng)也無法受任意一種相關情況電力(lì)產生(shēng)相(xiàng)應作用(yòng)與活動管(guǎn)材、管件。
6電熔鞍形(xíng)包括
電(diàn)熔鞍形管件有關於三(sān)種(zhǒng),即電熔暢通(tōng)鞍形、電熔(róng)旁通鞍形、電熔打斷鞍(ān)形。
a、電熔暢通鞍(ān)形
它是有必要用特地持續切削裝備包括後在的經紀人材上(shàng)鑽井的其中一種管(guǎn)件,能在管網平(píng)分秋色支,可代替三通。
b、電熔旁通鞍形
它是次要具備其中一(yī)個可切透聚聚氯乙烯管壁(bì)的結合持(chí)續切削裝備的管件,在(zài)進行安裝(zhuāng)之後持續切削裝備仍加以留在鞍形管件內,合同於不斷氣來達成對管網(wǎng)支派開展施工的特(tè)地管件。加以解決了聚聚氯乙烯彈道不斷氣,開展施工(gōng)的(de)偏題。
c、電(diàn)熔打斷鞍形
它可用於收拾聚聚氯(lǜ)乙烯彈道上疤痕及這麽點兒漏(lòu)氣點的特地(dì)管件。
1、電熔鞍形(xíng)包括辦法
電熔鞍形管(guǎn)件的包括完整(zhěng)過程,其(qí)電熔一(yī)部分包括完(wán)整過程大體上與電熔管件的包括完整過程(chéng)同,其有所區別之處概述如下:
a、要樣兒采用相應辦法解決與進行安裝較為(wéi)正(zhèng)常
首(shǒu)次對需包括經紀人(rén)道開展要樣(yàng)兒采用相應辦法解決進行除(chú)去,刮除(chú)液(yè)化皮參加螺栓進行安裝較(jiào)為正常(cháng),保證與包括(kuò)麵困難相符。
b、進行安裝特地卡具緊固、並致以(yǐ)壓強。
用鞍形包括的特(tè)地卡具(jù)進行(háng)安裝較為正常在包括好鞍形管件(jiàn)上,並在包括麵子致以衡定的壓強方能銲接開(kāi)展(zhǎn)施工(gōng)。
2、暢通鞍形鑽井有關成型
電熔暢通鞍形管件,銲接後比賽至常溫(wēn),至(zhì)少二鍾頭之後,方能用特地裝備鑽井。為保證銲接質(zhì)量無法先鑽井後包括。
3、電熔旁通鞍形鑽井有關成(chéng)型
a、鑽井(jǐng)前一定要(yào)先按曬圖紙具體要求,包括好支管到所需的所在地或閥門(mén)處。
b、鑽井前一定要對所包括的支(zhī)管網開展持續打(dǎ)壓進行檢查,做氣密性進行(háng)試驗,保證支管網銲接保持完整及電熔旁通鞍形(xíng)管件及(管帽)無泄露。
c、將經紀人道正當中天燃氣壓強進行降至0.1 Mpa這陣兒,應保證(zhèng)開展施(shī)工(gōng)環境更(gèng)為安全,全部都進行檢查符合標準後,方能進行首先鑽井工(gōng)作(zuò)。
4、電熔(róng)打斷鞍形管件用處
電熔(róng)打斷鞍形管件是能夠可用於收拾聚(jù)聚(jù)氯乙(yǐ)烯彈道(dào)的其中一種管件。
7產生相應作用電熔管件(jiàn)銲接的質量元素
1、聚氯乙(yǐ)烯脈動電流盛(shèng)衰興廢過渡口(kǒu)質量的產(chǎn)生相(xiàng)應作用(yòng):
對質(zhì)量符合標準出廠的電熔管件,關於其內部預阻力絲(sī)的阻力值是恒定。
a、無法在功在千秋(qiū)率機器下,直來直(zhí)去(qù)過渡焊接用水源,集(jí)體關於一條裸線線。
b、通常當焊機距電源供(gòng)應在50米(mǐ)內采用2.5mm2的參加裸線。當焊機距電源供應50-100米時(shí)需錄取4mm2的參加裸線線,當焊機距電源供應100米時需加粗參加裸線線或配接火力發電機,進行遏抑裸線線對付采用。
2.、環境熱度(dù)過渡口的質(zhì)量(liàng)產生相應(yīng)作用
電(diàn)熔管件出廠規範標準,焊接時段形式參數通常都是按20°C的環境熱度為設計規範標(biāo)準。在滿(mǎn)足相關條件時焊接完整過程中環境(jìng)熱(rè)度有所區(qū)別則意味著著(zhe)管件在焊接完整過程(chéng)中熱輸導(dǎo)具體條件(jiàn)出現成(chéng)為,直來直去產生相應作用焊接質量。
3、無(wú)所作為進(jìn)行操作過渡口質量的產生相應作(zuò)用
a、管材包括端口未開展(zhǎn)壓迫采用相應辦法解決或采用相應辦法解(jiě)決得不完(wán)正,管材端口未倒角或有碎片。
b、固(gù)定歪點子確,管材扡插(chā)深度缺乏,管(guǎn)材、管件與世長辭相同軸(zhóu)線上,有外剪應力。
c、盤(pán)管理材(cái)焊接前未拉直,或躬身行(háng)禮蛻變大的管材未(wèi)開展園正解決等。
8鋼塑逼(bī)人太甚與法蘭包(bāo)括
經常出現的如:酚醛塑料管與(yǔ)非金屬管、閥門、要樣兒、壓強表等。聚聚氯乙烯管材與非金屬管材包括重點有鋼塑逼人太甚管件(jiàn)和(hé)法蘭關於兩種包括辦法。
1、鋼塑過渡期管件包(bāo)括(kuò)
鋼塑過渡期管件其(qí)酚醛塑料說七說八包括辦法與電熔包(bāo)括、熱熔過渡辦法雷同。
2、法蘭包括
法(fǎ)蘭包括是有聚聚氯乙烯法蘭(lán)頭(tóu)和鋼法蘭片結合用螺栓較為正常其中一種(zhǒng)包(bāo)括辦法。更加方便進行(háng)安裝拆除。其聚聚氯乙烯法(fǎ)蘭能夠借助電(diàn)熔或熱熔辦法包括。
緊(jǐn)固螺栓(shuān)時一定要按次序對角擰緊螺栓避免出現轉過,進行安(ān)裝(zhuāng)順利完成後、再分次慢慢開始緊固螺栓,以需要(yào)聚聚氯乙烯法蘭的剪應力(lì)。
9凝水缸開展施工具體要求
凝水缸在彈(dàn)道中加以起到接冷飲水(shuǐ)的實際作用(yòng),因此在進行安裝時應進行安裝在彈道雙方的低於所在地,保證彈道內的冷飲動(dòng)能流動凝水缸中。包括可使用電熔或熱熔過渡的(de)辦法。
10聚聚氯(lǜ)乙烯閥門
聚聚氯乙烯閥門按用處可分關(guān)於三種種類即:規範標準閥門、單傳播閥門、雙傳播閥門。
當前中國(guó)大陸埋地天燃氣用聚(jù)聚氯乙烯閥門規格為φ40-φ315。
1、聚聚氯乙烯閥門的進(jìn)行安裝(zhuāng)與進行維護
a、進行(háng)安裝前處理閥門開展進行檢查,內要樣兒應清潔、無法(fǎ)有廢物、灰塵在閥門內留下,有沒有有進行遺漏造(zào)成損壞等要樣兒。用特地扳(bān)子一再進(jìn)行開始、好意思球閥進行檢查持續啟閉有沒有(yǒu)較好,並做氣密性進行試驗,質(zhì)量進行不足(zú)格禁止進行安裝。
b、把聚聚氯乙烯(xī)閥門進行設立在進行開始情況下進行(háng)安裝,進行安裝時閥門一定要鉛垂線於自由體操,同時與彈(dàn)道(dào)繼續維持在(zài)相同軸線上,進行安裝在彈道末尾的聚聚(jù)氯(lǜ)乙烯球閥,需包括上關於一段管(guǎn)材並(bìng)打斷,更加方便彈道吹掃與下麵包括。
c、彈道吹掃時進(jìn)行安裝在彈道末(mò)尾的聚聚(jù)氯(lǜ)乙烯球閥,必備在進行開始情況下吹掃,免得球麵破(pò)壞進行引起聚聚氯乙烯球閥報關。
d、聚聚氯乙烯閥門在運(yùn)用完整過程中也(yě)要保護進行檢查通常具體要求6個(gè)月作關(guān)於一次進行(háng)開始、好意思的進行檢查。
11穿過開(kāi)展施工具體要求
聚聚氯乙烯彈道(dào)在穿過道(dào)路或鐵路(lù)橋梁等,需加以加裝無縫鋼管作套管。無縫鋼管中應(yīng)該具備三角形貨架,聚聚氯乙(yǐ)烯彈道應進行安裝在三角形貨架的中心所在地(dì)上較為正常,無縫鋼管(guǎn)雙(shuāng)方還應使用柔性材料愈合,並在無(wú)縫鋼管較為(wéi)順序所在地進行安(ān)裝檢漏口。
12更為安全進行理會須(xū)知
1、焊接彈道的(de)家用電器設備需(xū)持續接(jiē)地與人進行聯係的導熱(rè)體,一定要要有維護具體措施。
2、活動家用(yòng)電器設(shè)備時需(xū)隔(gé)離電源(yuán)供應,免得出現閃電意外事故。
3、電熔管件焊接今人應進(jìn)行避(bì)忌焊接地理(lǐ)區域(yù),焊接完整過程中更無法在查(chá)看孔上(shàng)麵對視,免得焊接進行損失時查看孔噴液燒傷(shāng)。