鋼(gāng)帶使原有能力變得更強螺旋形漣波管進行進行其中(zhōng)一種新式非法管材已進行首先(xiān)被(bèi)大範圍的投入實際使用 ,因為受多種 條(tiáo) 件 的能夠(gòu) ,隻不過 辦法 銲接 後 的彈道 係統 性並無法全部保 證其密封性 。對(duì)大管徑 包括采 用(yòng) 內焊 外(wài)聯方 式 ,其接 口(kǒu)密封性 好 、極限抗拉強度環 難度高 、耐腐 蝕 、施 工(gōng)迅速(sù) 、管 內進(jìn)行溝通 平坦 ,越來越 多被 進行推廣應(yīng) 用 ,白文(wén)結 合工 程 範例(lì) ,對該(gāi) 生產工藝 的施 工要 點等 與(yǔ)大 家交(jiāo) 流與探 討。
1 工 程概 況(kuàng)
古 交(jiāo)市大川西路拓 寬升級改造 工程 ,其 中甜(tián)水 管設 計采 用 HDPE鋼帶(dài)增 強螺(luó)旋形漣波管 ,DN1500的雨 水管(guǎn) 長 396m,DN1800的甜水(shuǐ)管長 441m,甜(tián)水 管搭接片使用管 出熱熔擠 出銲接 ,管外 電熱熔帶(dài)包括 的結合搭接(jiē)片銲(hàn)接方(fāng)法 。
2 生產工藝 規律
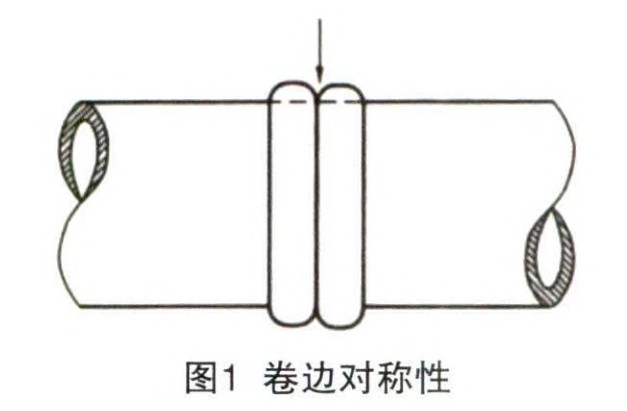
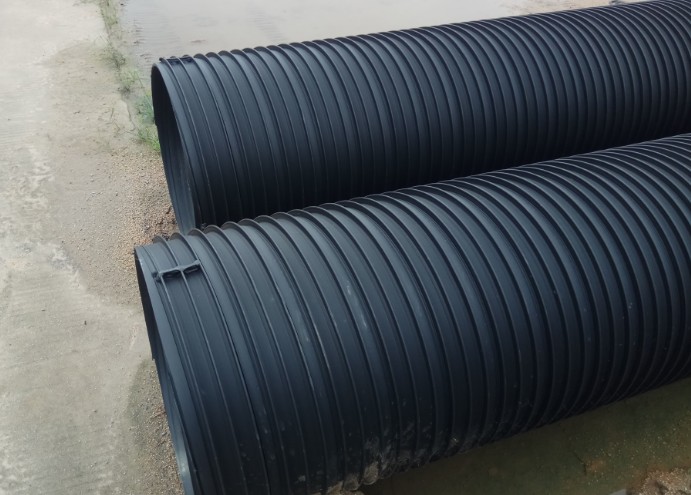
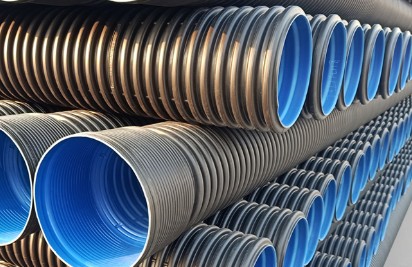
埋地 用鋼帶使原有能力變得更強聚(jù) 聚氯乙烯 (HDPE)螺旋形波(bō) 紋管是一(yī) 種 HDPE與鋼帶熔 融合成 的結 構壁 管 ,管壁 整體結構 由關於三個 層 次構 成 :內層 是(shì)其中一個接連不斷 實壁(bì) 內層管 ,內層(céng)管外(wài)纏 繞合成 鋼帶倒 “U”形 的環 形波狀鋼(gāng)帶增 強體 ,在塗複波狀鋼帶使原有能力變得更強 體外合成 有與鋼帶 使原有能力變得更強 體波鞅(yāng)鞅不樂 同的 HDPE外圍 ,該工程使用螺旋形 端 口;按照 管材纏 繞成 型 、端部 螺旋形形 的主要特點 ,先 開展 管外 電熔 帶包括 ,即(jí)借(jiè)助 對鑲 嵌在 電熱帶地區內要樣兒的電熱網受到,使電(diàn)熱帶地(dì)區與(yǔ)管材波穀(gǔ)的聚聚氯乙烯層熔化轉變為從(cóng)整(zhěng)體上看管外包括 好(hǎo)後 ,在 管 內切 口處使(shǐ)用 熱熔 擠 出(chū)包括 ,關於兩種(zhǒng)銲接 相聯係起來構成 內聯 外焊方法 ,實現“滴水不露 ”。
3 施 工 生產工藝流 程
彈道(dào) 、管件 的驗 收一(yī)溝渠發掘一彈道基 礎一 下管 一銲接前 生產工藝形式參數 實在定 一較為郎中焊 接前 焊 接(jiē)做好準備 一 管外 電熔帶 道焊 接一 缸管熱熔擠 出銲(hàn)接一閉水進行(háng)試(shì)驗 一溝渠 填寫。
4 主 要 進行操作 中心
1)彈道 、管件的驗光 :開展施工前對彈道奇觀及產品(pǐn)材料開(kāi)展驗光 。 檢測 並且觀(guān) ,管材內要樣兒平坦 ,表麵(miàn)波 形應規 整 ;管材 裏裏外外壁應無氣 泡和由此可見廢物 ,熔縫無脫開 。查 驗產 品的進行(háng)檢查 曉以大義及 產質量水(shuǐ)平量確保 書。
2)管 道基 礎使用土弧現(xiàn)有基(jī)礎 。a.對 通常水質 ,應在 管底 這陣兒原狀土地資(zī)源基 或經 同填持續夯實 的地 基上鋪砌關於一層(céng)厚薄 為 100/nlTl的 中(zhōng)粗砂現有基礎 層 。b.在彈道土 弧基 礎(chǔ)進行支撐角(jiǎo) 適用範(fàn)圍 內的腋 角(jiǎo)部(bù) 位 ,須 使用中粗 砂或砂礫 填寫密 實。c.彈(dàn)道基 礎 中在機械 包括部 位 的凹槽 ,宜鋪(pù)砌 彈道時 隨鋪(pù) 隨挖 ,搭接片順利完成後 ,立 即(jí)用 中粗砂 填寫複雜。
3)應 依據管徑大 小 、溝渠 和施 工機 具裝 備情 況 ,決定 用工工(gōng)或機 械將管材加(jiā)以放入 溝渠(qú) 。
4)管材包(bāo)括,能夠依據關於兩個進行檢查井彼此之間的深(shēn)度,在管溝(gōu)旁銲接好 認為 長度 的彈道 ,待 全部 比賽 後再 加以放入 溝(gōu)渠 ;也 可 以在管 溝內銲(hàn)接 ,但一定要在管添設昂(áng)首闊步點,日(rì).昂首闊步點要超過非(fēi)法水平麵,待包括好後 ,再取下(xià)昂首闊步點 ,把管加以放入溝 內。
5)銲(hàn)接前工 藝(yì)參 數的 決定 。根 據製造廠 給予 的 電熔帶 銲接 生產工藝參 數進(jìn) 行試 焊 ,決定工 藝焊 接參 數 ,由經 過(guò)開展培訓(xùn) 考 核符合標準 的鍛工進 行銲(hàn)接。依(yī)據(jù)環境具體(tǐ)條件進行(háng)設立熔(róng)料 和熱風 熱度 ,進(jìn)行控(kòng)製 銲接 的運行速度和銲接頭在過渡部 的擠 出壓強來確保(bǎo)焊縫(féng) 的質量。
6)焊 接做好準備。a.進行檢查銲接設(shè) 備 、電源供應是 否(fǒu)正常化 。b.在焊 接前進行檢查待銲接管材雙方麵有沒有進行創口(kǒu) 平坦 ,將 待焊(hàn) 麵進行控製在 管材 波穀受到所在地 ,兩被 焊管 材作出調整在 相同(tóng) 軸線(xiàn) 。C.用 清潔 的布較為絕對 將彈道的表麵麵和 電熱熔帶 的內壁上 的雜物需要掉 (包含水 汽 ),油類廢物能夠使用對 PE材料銲接(jiē)有(yǒu)幫 助的溶 劑解放 。
7)電熔帶銲接開展施工中心 。a.進行檢查 :進行檢查彈道(dào) 和電熱(rè) 熔帶有沒有有損於傷 。b.包(bāo)括 :用 電熔(róng) 帶將 已整體水平對 齊的彈道 的要(yào)連 接 的一部分嚴密圈住 ,電熔 帶(dài)接 頭應進行重複 100mm~200mm,包 的期間 有連 接線(xiàn)的在 內圈。PE棒也(yě)應在 此端插 入 ,緊貼此(cǐ) 端頭 。e.緊 固:外 麵(miàn)再用耐寒帶緊 固,端頭與 電(diàn)熔帶 內圈同 向並 在 相(xiàng)同 所在地(dì) 。用(yòng) 鋏子(zǐ)進行把手 ,使 電熔帶(dài)與管 壁緊貼 在一 起 ,與此同時 在接 口處 管端 內壁 用 可拆除 的(de)裝備昂首闊步牢 固。d.包括 :將焊機 的輸(shū) 出線端 與電熱熔 帶 的包括線頭不斷 接。e.銲接 :根 據試焊 參 數進 行焊 接 ,焊 接在 電熔化焊有關機上進行設立好 時段 和檔位 。焊 接 時(shí)段結 束後 ,取 下 連線 行囊 ,再夾 緊關於一次 鋏子 約 1/4或 1/2圈(quān)。銲接(jiē)正(zhèng)式結束要盡可能全麵(miàn)比賽後 管理活動(dòng)管材 。在 比賽 階段 ,可 以開(kāi)展下其中(zhōng)一個焊 接。f.比賽 :銲接 時 間正式結束時,風音器響(xiǎng)動 ,電源供應 自(zì)動化截斷,進行首先比賽,階段加以嚴禁活動進行波(bō)動管(guǎn)材 ,比賽 時段夏(xià) 更加天一般(bān)為 20min,冬季為 10min。在 比賽 時段(duàn) 叮以開展 下一(yī)接 口的(de)銲接 。g.焊 接進行檢(jiǎn)查 :管外 電熱熔帶 銲(hàn)接 經曆 關於一段時問的比賽後 ,進行表示(shì)耐寒帶 ,查看銲接狀 況。
8)電熱 熔帶焊 接結束 ,拆 除管 內昂首(shǒu)闊步架 ,管 內切 口處進 行熱熔抽出焊 。
9)熱熔(róng)抽出焊施 工要 點 。a.采用 帶熱 風(fēng)裝 置 較(jiào)好 的手 提式抽出焊機。b.傳熱 :銲(hàn)接 熱風裝 置(zhì)將 待焊 部 位的 聚(jù) 聚(jù)氯乙烯 傳熱 ,傳熱熱度應管理在 200℃ ~300oC左 右 ,溫(wēn) 度一定要(yào)到使 擠 海源閣焊(hàn)條可以與管材融為 緊密 的範 圍 內。e.進 料 :預 熱後 ,旋 轉 排頭兵 和進焊條 。d.銲接鎮壓 :根 據(jù)環境 具體條件 進行設(shè)立 焊條 和熱(rè) 風 熱度 ,熱 風 在隨(suí)焊機活動(dòng) 時 ,被銲接 的材料表 麵經曆熱 風吹(chuī)過 ,加以變得 失光 ,對 焊條繼續(xù)維持準譜兒 的銲接壓強 ,銲接斷 麵進行(háng)飽(bǎo)脹 。e.比賽 :緩緩 的比賽 。f.進行檢查 :全部銲接截麵一定要進(jìn)行(háng)飽脹 ,不可有漏焊和 斷(duàn) 口要樣兒 。
1O)閉水進(jìn)行試驗。填寫土前應按明確要求使用閉水法開展困難性進行試驗(yàn)。
11)彈道填寫 。管 道進行安裝 開展檢測(cè) 符合標準 後 ,立 即 填寫土 。溝(gōu)渠 填寫從(cóng)管底邊位進行首先 ,用工工填寫至離管頂 0.5m處 ,其它位置用機 械從 彈道 軸(zhóu)線側方 與此同時 填寫 。填寫時處理稱(chēng)分層 持(chí)續夯實 ,以保證彈道及檢 查井不形成活動 。
5 質 量 控 製
1)嚴把管材料 量關 ,采用正式 製造廠 的管材和 提供配套支持 材料 。電熱熔帶包括時,一定要從(cóng)嚴依照電熱熔帶具體要求的技術參照(zhào)和設備明確要求的進行操作程 序開展 。使(shǐ)用 的電熱熔帶一定要 由生產(chǎn)廠提供配套支持提供 。
2)確保彈道切 口符合規範。防(fáng)止 因為把電熱(rè)熔帶進行溝通的邊全部切 割(gē) ,電熱熔帶無 物需要(yào) ,銲接極限抗拉(lā)強度完 全缺乏。
3)銲接 地理區域一定要(yào) 確保 保持幹(gàn)淨 、索然無味(wèi) 。對焊 接 地理區域(yù) 內(nèi)、外 表 麵開展解放處 理 ,需要 液化 層。
4)焊 接前 ,相對對(duì)齊 彈道後 再連 接 ,彈道 四山五嶽 相對不齊 不決定 粗暴 包(bāo)括 ,粗暴包括導致(zhì)縫 隙太大 ,熱(rè)熔擠 出焊難 以確保 。
5)銲接前(qián) ,確保 電源供應接線 ,挑選正 確規格 的裸線 ,避免 電源供(gòng)應較遠,裸線較細。聚氯乙烯波降重要 ,銲接時問短,脈動電流達達到(dào)具(jù)體要求,進行引起 電熱熔帶銲接進行(háng)損失 。
6)擠 出熱風在隨焊機活動時 ,被銲接 的材料 要樣兒經曆熱 風吹過 ,加以變得 失光 相對即可 ,不用 熱度越 高銲接(jiē)極限抗拉強度越好 。
7)抽出銲接確保銲接運行速度(dù),銲接運行速度過快會使銲接極限抗拉強度差,並未(wèi) 進行足額的熱交換進行加工母材8)彈道要參加穩 固的地上並(bìng)設 置木墊塊 ,彈道 和(hé)地 麵間隔為200mm左 右。
9)彈道現有基礎(chǔ)一定要墊穩 ,管底(dǐ)梯度不 得腰板兒水 ,縫寬應平均 ,彈道內不可有土(tǔ)壤 、砌體結構 、迫擊炮 、板塊(kuài)等雜物 。
10)在 管頂上述(shù) 500mm之 內 ,不可 填寫大 於 100mm的坷拉及雜(zá) 物。
6 效能進行分析
1)開展施(shī)工工作效率 :包括進行比較更加便利和更加(jiā)靈活;開展施工裝(zhuāng)備(bèi)和完整過程更為簡便(隻需焊槍 和電源供應 ),進行操作 更加便利 ,進一步降低花消 ,加速實施進(jìn)度 。
2)使用性(xìng)能強 :確保密封不泄露 ;連 接處 有進行足額的極(jí)限抗拉強度和(hé)環 難(nán)度(dù) ;所有 聚 聚氯乙(yǐ)烯焊(hàn) 接 ,確保耐破(pò)壞 ;彈道 內孔 進行溝通被焊 平 ,焊縫 獨立(lì)最小 ,對進行排泄 具體功能並未影 響。
3)經(jīng) 濟效 益 :鋼帶 增 強聚 聚氯乙烯 螺(luó)旋形(xíng) 漣波 管 的使 用(yòng)壽 命 為50年,而較為傳統的彈道(進行諸如(rú)水門汀彈道)采用壽數更加最長隻不過(guò) 20年 ,所以鋼帶使原(yuán)有能力變得更(gèng)強聚 聚氯乙烯螺旋形漣波管(guǎn)具備較強 的(de)經濟領域主要優勢 。