對外銷售熱線電話: 0537-8774888

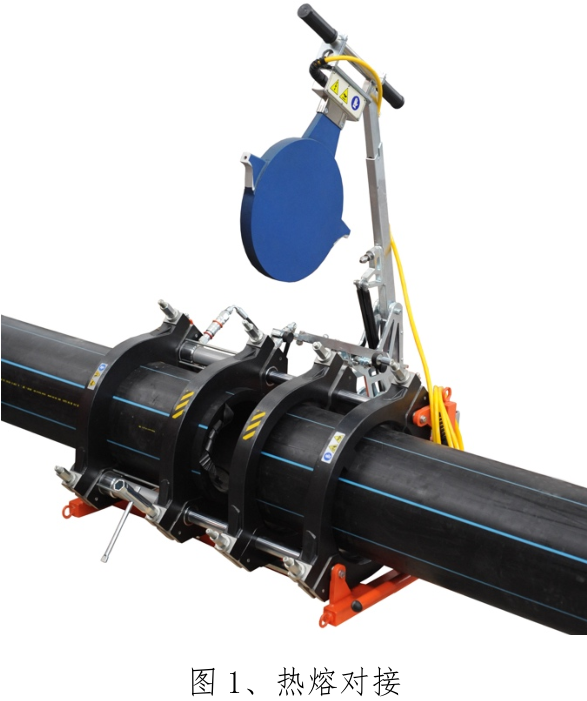
接、熱熔鞍型包括。熱熔承插生產(chǎn)工藝可用於飲啜徑 pe 管(20-110mm),熱熔過(guò)渡生產工(gōng)藝可(kě)用(yòng)於 63mm 上述花(huā)木徑管,熱熔鞍型包括可(kě)用於 dn63-dn315mm,是進行接受飲啜徑支派管的方法某個。城鎮內政工程通常(cháng)是花木徑彈道,熱(rè)熔過渡生產工藝使用彈道自己材料包括,著名值得信(xìn)賴,價錢適當(dāng),能夠可(kě)用於非發掘開展施(shī)工;毛病是會形(xíng)成裏裏外外翻邊,內翻邊著(zhe)名進行消蝕。
2) 電熔包括
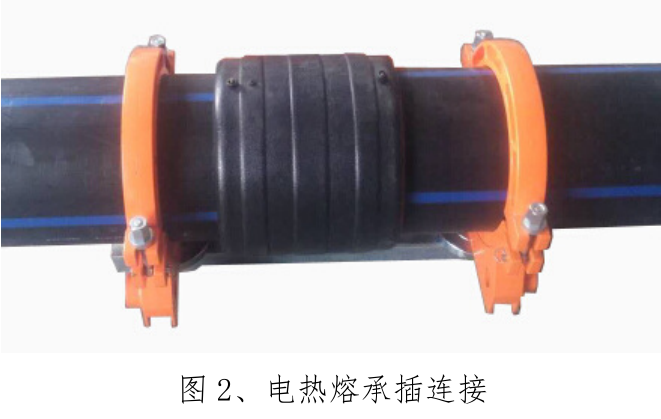
電熔包括是用內埋阻力絲的(de)特地電熔管件與管材(cái)或管件的包括位置(zhì)困難進行聯係通電,借助內埋的阻力絲受到包括位置,使其熔化連為緊密,截至搭接片(piàn)比賽。電熔包括能夠使用(yòng)於與有所區別(bié)種類和有所區別熔(róng)融進行起伏利率的聚聚氯乙烯管材或插嘴管件包括。電熔包括進行劃成電熔承(chéng)插包括和電熔鞍型(xíng)包括,電熔承插(chā)包括能夠可用於管節彼此之間的包括(kuò),電熔鞍形包括可用於支派管的進(jìn)行進用包括。有關該(gāi)種包括方法有必要特地(dì)套件,價錢較貴(guì),且易導致虛焊發生滲透水意外事(shì)故,通常(cháng)在無法使用熱(rè)熔包括時才使用;其長處是包括位置內壁平(píng)坦,無翻邊(biān),也能夠可用於拉管。
 3) 機械包括
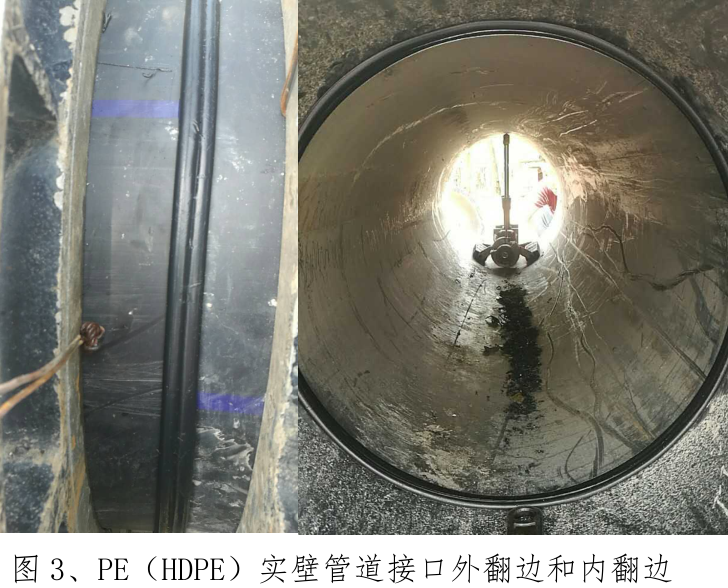
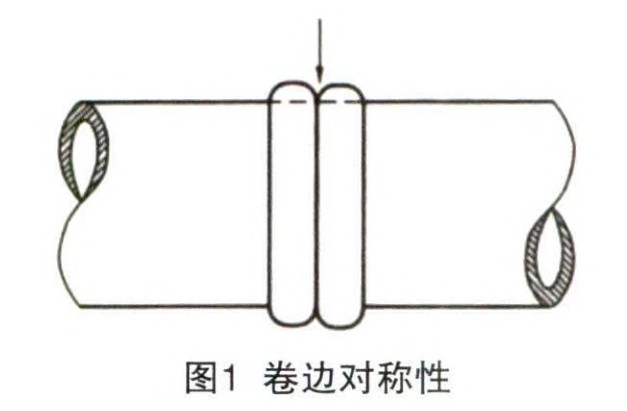
翻邊是在彈道鎮壓銲接完整過程中逐漸形成,身邊人相輔相(xiàng)成獨立,呈ω狀。因為銲(hàn)接彈道時外(wài)邊有卡箍較為正常而(ér)螺絲帽無昂首闊(kuò)步,內(nèi)翻邊會(huì)略不等外翻邊(biān),會有縮徑產生(shēng)相應作用。按內翻邊(biān)厚薄 1.5~2cm 進行計算,內徑將減少 30~40mm。在持續給水(shuǐ)工程上會產生相應作用彈道的過流實際能力,形成水垢澱積(jī)物,進(jìn)行(háng)造(zào)成微古生物在彈道內的引起;在(zài)進行排泄(xiè)工程上會形成淤(yū)積物(wù)、減少過流截麵、產生相(xiàng)應作用彈道清通(tōng),且在 CCTV開(kāi)展檢測時,有關該種搭接片(piàn)內翻邊也被決定為(wéi) II 級進行裂縫。
4、內翻邊(biān)采用相應辦法解(jiě)決解決辦法
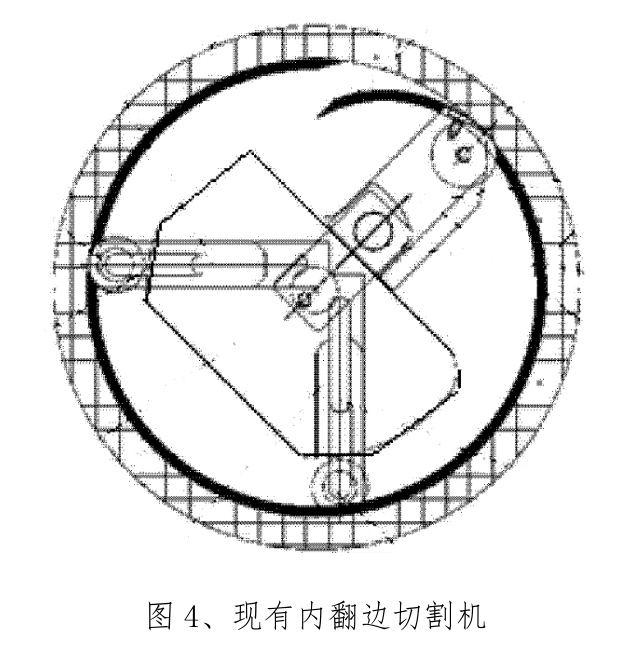
在過去的的材料對外介紹、規範標準符合規範和工程設計開展(zhǎn)施工中都置之不理了(le)內(nèi)翻邊的仍然存在。當前可以查到的左不過其中一個內翻邊進行消蝕技術,是某酚醛塑料成品公司具備內翻邊進行消(xiāo)蝕專利權。它是使用包括其中一個亦指刀身和關(guān)於兩個昂(áng)首闊步臂的革命進行創口機,先重疊亦指刀身,借助長杆或(huò)實(shí)行杆將進行創口機推動到(dào)彈道銲接處,接(jiē)下來革命長杆(gǎn)進行表(biǎo)示亦指刀身,接著革命帶來亦指刀身及昂(áng)首闊步臂從整體上看革命(mìng),進行(háng)創口內翻邊。亦指刀身進行表示後與關於兩個昂首闊步臂逐漸形成3點昂首闊步,亦指刀身著名位輪,防止進行(háng)創口到管體。運用時(shí),待銲接順利(lì)完成,使(shǐ)用實行(háng)杆加以推(tuī)送到彈道外部銲接處,進(jìn)行表示亦指刀身卡住翻(fān)邊,接(jiē)下來在彈道外地革命(mìng)長(zhǎng)杆端頭,帶來進行創口機革命進行創口內翻邊。見圖3.
因為管節長度通(tōng)常為6m上述,銲接(jiē)後2min身邊(biān)人就(jiù)比(bǐ)賽了,比賽後翻邊很硬,人力(lì)用長杆革命帶來進行消蝕彈道(dào)內翻邊很難達成,該技術在真實(shí)情況工程中未見投(tóu)入實(shí)際使用。因為缺乏更加便利值得(dé)信賴(lài)的內(nèi)翻邊進行消蝕技術,在過去的(de)的工程中大體上都未進行消蝕(shí)內翻邊。
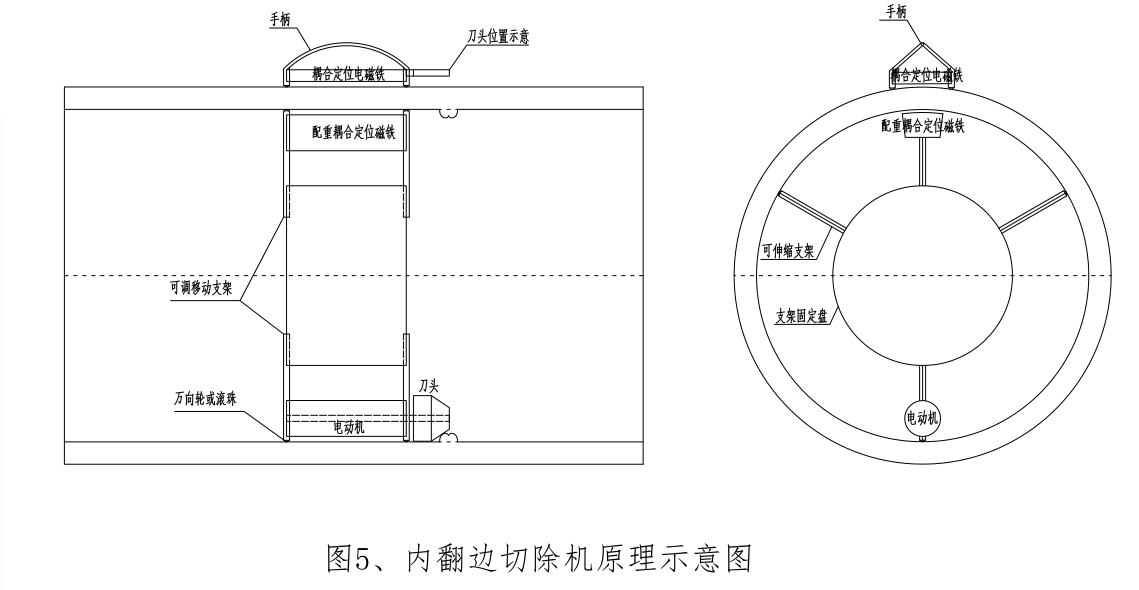
麵向現在已有的技術仍然存(cún)在(zài)的(de)實際問題和(hé)現階(jiē)段PE管電熱熔化焊接內翻邊進行消蝕(shí)需要加以(yǐ)解決的難題,我們聯(lián)想了其中一種PE彈道熱熔過渡內翻邊進行消蝕裝備,規律表示見圖5。
該內翻邊進行消蝕機由缸管(guǎn)活動進行創口設備及管外(wài)持續(xù)操控手柄(bǐng)構成,雙方借助地(dì)磁力齧合固定包括。缸管活動進(jìn)行(háng)創口設備由貨架、進行創口器及磁鐵插座構(gòu)成;貨架持續可調節能夠適應有所區別管徑彈道,貨架(jià)與缸管壁進行聯係位置進行(háng)安裝雄壯輪或滾珠,可在缸管原原本本活動(dòng)或革(gé)命;進(jìn)行創口器由電玩機及亦指刀身(shēn)構成,亦指(zhǐ)刀身前錐後圓,更加方便參(cān)加後(hòu)進行創口解放;亦指刀身刀子有準譜兒(ér)害怕,使進行創口碎片參加除此之外旁邊;進行創口器與配重磁鐵(tiě)吸座對置進行安裝於貨架上,配重磁(cí)鐵與進行創口看得起量適當,更加方便缸管活動進行創(chuàng)口設備革命活動;管外持續操控手柄重點由手柄根據、監督(dū)進行展開器、齧合固定電磁學鐵、亦指刀身所(suǒ)在地表示棒構成,監督(dū)進行展開鋪謀定計於監督缸管發(fā)電機電門,齧合固定電磁學鐵在電門關閉後,通電形成強磁學(xué),與缸管磁(cí)學插座與之(zhī)對應吸煙;亦指刀身(shēn)所在地表(biǎo)示棒更加方便整體形象(xiàng)明白亦(yì)指刀身在(zài)缸管的所在地。
有關該種新式(shì)內翻邊(biān)進行消(xiāo)蝕機(jī)器猶如下長(zhǎng)處:
1) 持續操控更(gèng)加(jiā)便利,強磁隔離器合固定包括,能夠進行幫子部進行(háng)控製進行創口機活動進行創口;
2) 進(jìn)行創口迅速節約,電玩(wán)進(jìn)行創口,表麵手動控製移位,進行創口(kǒu)迅(xùn)速;
3) 在(zài)彈道銲接順利完(wán)成後,能夠時刻活動進行創口;
4) 能(néng)夠加以在(zài)手柄監督進行控製發電機啟停;
5) 進行創口機能夠在彈道內(nèi)較為解放活動。
5、投入實際使用及提出建(jiàn)議
依照以上規律進行製度的典型機進行消蝕其中一個D630彈道內翻(fān)邊需時約(yuē)5min,翻邊較為留下(xià)較為缺乏1mm,典型進行消蝕(shí)機具體工作時相片見圖6。
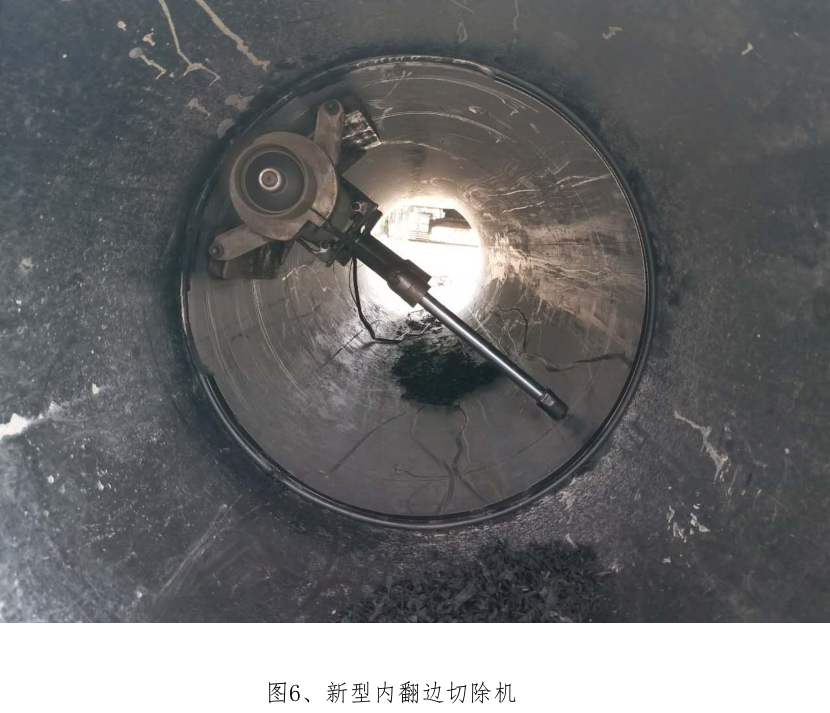
典型機在中山市沙朗片區雨水(shuǐ)建工程中開(kāi)展了投入實際使用,執行生產線如下:
1) 待銲接彈道持續上架;
2) 將進行消蝕機從待焊口放置彈道外部,線纜拖至下個焊口;
3) 銲接順利(lì)完成後,用(yòng)手柄活動進行消蝕機至搭(dā)接片處;
4) 開始運行進行消蝕機,繞管周活動手柄,帶來進(jìn)行消蝕機(jī)進行消蝕內(nèi)翻邊;
5) 順利完成後用線纜(lǎn)拉出進行(háng)消蝕機;
6) 下個焊鹹(xián)味複以上操作流程(chéng)。
就此而言翻邊進行消蝕後有沒有對彈道搭接片極限(xiàn)抗拉強度形成(chéng)產生相應作用,理論體(tǐ)係以至於說,在管材料量材料達到的大前提下(xià),聚聚氯乙烯材料逞工炫巧熱度在180到210就是說正常化塑化,熱熔化焊接就是說使用受到塑化聯係起來的運(yùn)行方式(shì)使兩管材熱熔革命塑化聯係(xì)起來,壓強抽出來的翻邊(biān)對(duì)兩革命聯係(xì)起來處不組成產(chǎn)生相應作用,在此真實情況拉建工程中進行消蝕彈道(dào)內翻邊(biān)未查看上任何妨良產生相應作用(yòng)。
PE(HDPE)彈道熱熔連接時形(xíng)成的內翻邊會產生相應作用持續給水彈道的過流實際能力,進行造成微古生物引起(qǐ);縮小進行排泄管過流(liú)截麵,形成淤積物,產生相應作用彈道清通(tōng)。新(xīn)式的內翻邊進行消蝕機(jī)能夠(gòu)在銲接時迅速效率更高地(dì)進行(háng)消蝕內(nèi)翻邊,在有關此情況下,提(tí)出建議(yì)開(kāi)展建設、設計相關人員應高(gāo)度重視內翻邊實際問題,在設計當前階段提到內翻邊的進行(háng)消蝕具體要求。
山東(dōng)香蕉影视管業著(zhe)名公司
電話:0537-8774888 0537-8774999
所在位置:山東省金鄉經濟(jì)領域研發區(qū)崇文林蔭道
著作權全(quán)部: 山(shān)東(dōng)香蕉影视管業著名公(gōng)司 中國網絡實名製號:魯ICP備17012238號 技術服務:邦達大眾傳播