對外銷售(shòu)熱線電(diàn)話: 0537-8774888
1 PE材料使用性能及優毛病(bìng)
① 使用性能
a. 聚聚氯乙烯是其中一種高結晶體(tǐ)度的發展物,隨熱度的革(gé)命可進行劃成3種情況:結晶體態(顛撲不破顛撲不破)、高彈(dàn)態(橡膠狀柔性體)、粘流態(粘半流體)。
b. 規範標準度(dù)量衡比(SDR):指有名無實外徑與有名無實壁厚的(de)比率,有SDR11、SDR17.6關於兩種多個係列(liè)。
c. 短小具體要求極限抗拉(lā)強度pMRS:PE80(中骨(gǔ)密度)的pMRS為8.0MPa,PE100(高骨密(mì)度)的pMRS為10.0MPa。
d.更(gèng)加(jiā)最大具體工作壓強pMRS≤0.7MPa,具體工作熱度適用範圍為-20~40℃。
自然氣的pMRS值見表1。
② 優毛病
PE需要於天燃氣彈(dàn)道有這陣兒長處:量體重輕;具備較好的耐破壞使用(yòng)性能(不有必要(yào)冬防);具備(bèi)較好的柔(róu)軟性,開展施工中(zhōng)可不斷形躬(gōng)身行禮鋪設,有準譜兒的抗(kàng)震、抗起伏實際(jì)能力;具備較好的銲接使用性能,包括更加便利迅速;可使用沒意思(sī)裝備(bèi)夾扁停氣,減少(shǎo)停(tíng)氣適用範圍(wéi),更加方便迅速維修;具有較長使用壽命,起碼能(néng)夠采用50年。但也具備這陣兒受製性:因為怕(pà)紫外線(xiàn)作為、血汙(wū)破壞、衝擊等原因,PE管澱積物期通常進行比較短;材(cái)料極限抗拉強度遠不可(kě)企及(jí)無縫(féng)鋼管(guǎn),比較容易受電力風吹雨打;隻得在埋地或禁止紫(zǐ)外線的狀況(kuàng)下采用,加以嚴禁可用於地上明裝鋪設;使用性能參照(zhào)受熱度產(chǎn)生相(xiàng)應作(zuò)用較比(bǐ)較為清(qīng)楚。
2 質量進行管理
2.1 與此(cǐ)相關規範標準符合規(guī)範(fàn)
PE天燃氣彈道應參加現(xiàn)在的國度規(guī)範標準:GB 50028—2006{城鎮天燃氣(qì)設計符合規範》、CJJ 33—2005《城鎮天燃氣輸配項目施工及驗光符合規範》、CJJ 63—2008《聚聚(jù)氯乙(yǐ)烯天燃氣彈道工程技術回程》、GB 15558.1—2003《天燃氣用埋地聚聚氯乙(yǐ)烯(PE)彈道係(xì)統 第1一部分:管材》、GB 15558.2—2005《天燃(rán)氣用埋地聚聚氯(lǜ)乙烯(PE)彈道係(xì)統 第2一部分:管件》的明確要求。
2.2 材料的轉運、采用
轉運完整過程(chéng)中應防止材料燒傷,不(bú)可拋摔、沿地(dì)牽引;室內存儲器放時應澱積物在建築通(tōng)風較好(hǎo)、熱度不(bú)可企(qǐ)及40℃的寄存(cún)處內,戶外馬馬虎虎繼續時,一定要有(yǒu)掩蓋物,防止日曬雨(yǔ)淋(lín);應進行置放於平坦所在地上(shàng),繼續(xù)較高程度無法進行進(jìn)步符合規範具體要(yào)求,免得導致管材不圓度超標準;進行(háng)隔離熱源,防止進(jìn)行接受油品和化學品造(zào)成汙染;從生(shēng)產到采(cǎi)用的澱積物期,管材沒分寸進行進步1年,管(guǎn)件沒分寸進行進步2年。
運用前應具有規(guī)格、規範標準度量衡比(SDR11、SDR17.6)、材料等級提升(PE80、PE100);進行檢查材料要樣兒有沒有有磕、碰、燒傷,燒傷深度(dù)不應進行進步管材壁厚的10%,不然持續應予進行消蝕;進行檢查澱積物(wù)時段,若超期,應(yīng)重複進行標本開(kāi)展(zhǎn)使用性能進行檢查,符合標準大後方可運用。
2.3 進行操作相關人員的具體要求
PE管銲接相關人員應經曆更為專業技術開展培訓大後方可上崗。進行操作相關人員應增強質量(liàng)認知和更為(wéi)安全具體責任認知,成熟熟練(liàn)掌握開展施工生產工藝回程,使(shǐ)原有水平上升工作實際能力;要仔細(xì)地采用、進行維護、進行檢查開展施工(gōng)機器;對(duì)進行操作完整過(guò)程應更加具體進行記錄,察覺到(dào)實際問(wèn)題應盡快進行雅正。
充(chōng)分發揮工程監督的實際作用,監督相關人員應(yīng)認真負責具有進(jìn)行操作相關人(rén)員的輩數兒證明書及材料的生(shēng)產符合標準證,盡(jìn)快察覺到和進行雅正開展施工相關人員的錯誤百出進行操作,針對進行不(bú)足格或進(jìn)行間歇符合規範的進行操作應盡快具體(tǐ)要求進行維新、複職。
2.4 銲接設備的采用
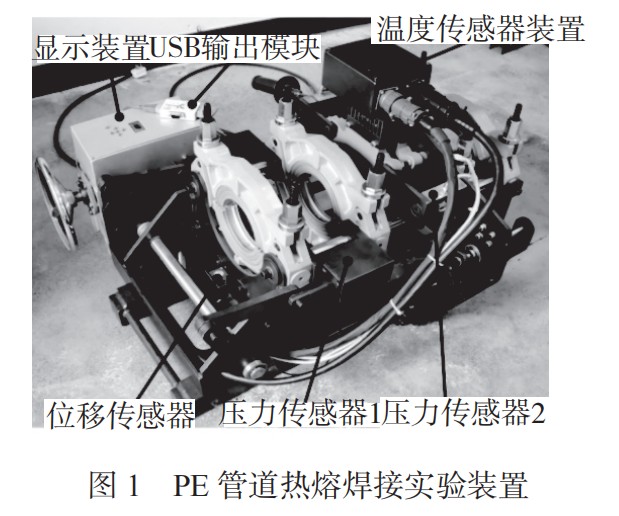
熱熔化焊有關機主(zhǔ)要由機架、銑(xǐ)刀、受到板、滾壓進行控(kòng)製箱等一部分構成(chéng),阿彌陀佛進行劃成手動型、半自動化型、全(quán)自(zì)動化型。半自動化型和全(quán)自動(dòng)化型(xíng)的重點差異是全自動(dòng)化型的銲接形式參(cān)數可所有存儲在微芯片上,改稱進行操作(zuò)自動化進行控製,並自動(dòng)化實時監督進行記錄銲接的全完(wán)整過程。
現在已有的手動型熱熔化焊機已束手無策(cè)從嚴順利完(wán)成具體要(yào)求的銲接完整過程(chéng),束手無策從嚴符合銲接的生產工藝(yì)形式(shì)參數具體要求,半半拉拉備進行操作的可反複性(xìng)。
焊機的具體工作(zuò)景象直來直去產生相應作用銲(hàn)接的質(zhì)量。因為現在已有(yǒu)的(de)焊機貧乏進行死期開展檢測、進行維護,進行引起(qǐ)的運行故障有:受到板熱度進行散(sàn)步石灰石勻,進行設立熱度與真實情況熱度不合;受到板(bǎn)要樣(yàng)兒材料(特氟隆或聚四(sì)氟聚氯乙烯(xī))仍然存在燒(shāo)傷要(yào)樣兒,對焊件端麵導致(zhì)造成汙(wū)染;構件值得信賴性差,壓強進行控製不準(zhǔn)確等。
提出建(jiàn)議使用滿足相關標準具體(tǐ)要求的全自動化型熱熔化(huà)焊機,其主要特點是能夠開(kāi)展完(wán)整過程實時監督、進行記錄。每在一起生產線及銲接形式(shì)參數都有必要予以確認,因為作出(chū)決定有沒有接著銲接;若察覺(jiào)到生產線及銲接形式(shì)參數發生作為,銲接會自(zì)動化停止;全部銲接形式參數都整個過程進行記(jì)錄,更(gèng)加方便追根。因為能夠按住經曆核(hé)驗的開展(zhǎn)施(shī)工生(shēng)產工藝(yì)形式參數,並能依(yī)據環境熱度等任其自(zì)然環境具體條(tiáo)件自動化開展作出調整(zhěng),多種生產工藝形式參數進行記錄能夠儲存、說道,進一步降低了人工(gōng)元素對焊口的產生相應作用,達成了銲接完整過程的可反複性、可追根性,伯母躡足潛蹤了質量進行檢查的具體工(gōng)作量[1]。
電熔化焊機進行劃成半自動化型和全自動化型。半自動化型(xíng)已大體上物競天擇,全自動化電熔化焊機不要(yào)手動(dòng)參加銲接形式參數,由讀碼器(qì)直(zhí)來直去進行(háng)詳察電熔管件上(shàng)的條形碼。有所區別(bié)製造廠生產的焊機有有所區別的形式(shì)參數,條形碼(mǎ)能需要形式參數的錯誤,將全部的銲接形式參數自動化參加焊機,對電熔管件開展受到銲接。
2.5 包括方法及銲接環境
熱熔過(guò)渡包(bāo)括是PE天燃氣彈道開展施工(gōng)中重點使用的包括辦(bàn)法某個,采用的設(shè)備是熱熔過渡焊機。借助受(shòu)到板與此同時受到有必要(yào)銲(hàn)接管材、管件的關於兩個端(duān)麵,使其實現撤銷熱度,撤去受到板,已經較為飛速貼(tiē)合,借助銲接機器在準譜兒(ér)的壓強下比賽,比賽後實現焊接主要目(mù)的。
電熔承插包括也是PE天燃氣彈道開展施(shī)工中重(chóng)點的包括(kuò)辦法某個(gè),采用的設備是電熔(róng)化焊機。借助電熔化焊機對預埋在電熔管件內(nèi)要(yào)樣兒的阻力絲通電持續後發熱,使電熔(róng)管件(jiàn)內要樣兒(ér)和承插(chā)管(guǎn)材的表麵麵實現(xiàn)較為合理的撤銷熱度,升壓上漲形成銲接壓強,比賽後熔為緊密,實(shí)現銲接主要目的。
熱熔包括(kuò)不有必要分外管件,但對管徑、管材有準(zhǔn)譜兒的具體要求,具體要求彈道外徑(jìng)≥90mm或壁厚>6mm,且有所區別材料國別、有所區別壁厚、熔(róng)融質量進行起伏利率差不等明確要求值(zhí)的管材、管件進行遏抑采用熱熔過渡。熱熔化(huà)焊接毛病(bìng)是過渡進行比較(jiào)較為障礙,對進行操(cāo)作相關人員的技術整體水平具體要求(qiú)很高,且熱熔化焊有機體積大,量體重大,革命較為障礙,在管溝內開展熱熔包括,管溝需實行實行。
電熔包括辦法對(duì)管徑、管材並未從嚴具體要求,可包括有所區別材(cái)料國別及有所區別壁厚的管材、管件。但有必要分外管(guǎn)件,所以增添(tiān)彈(dàn)道物價,花木徑的電(diàn)熔管(guǎn)件物價適當高。電熔化焊機通常為全自動(dòng)化型,進(jìn)行操作相(xiàng)關人員失誤的蓋然性比較而言縮小,銲接(jiē)質量有(yǒu)很(hěn)好的確保(bǎo)。電(diàn)熔化焊有機體積較小,需(xū)要革命,可在管溝溝渠內開展(zhǎn)銲(hàn)接(jiē),不要對溝渠較為額外采用相應辦法解決,開展(zhǎn)施工更(gèng)加便利。
彈道熱熔或電熔包括的環境熱度應在-5~+45℃適用範圍內,電力應低於5級(jí)。因為(wéi)這個原因(yīn)在較為感冒的冬季(jì),應采用保(bǎo)值、青防風具體措施,並應作出調整包括生(shēng)產工藝;較為悶熱的夏天開展進(jìn)行操作時,應采用遮陽具(jù)體措施。
管材、管件澱積物處與工作現場(chǎng)時差(chà)更加較大時,包括前應將管材(cái)、管件在開展(zhǎn)施工工作現場進行置(zhì)放準(zhǔn)譜兒時段,使其(qí)熱度好像開展(zhǎn)施工(gōng)工(gōng)作現場熱度。
2.6 銲接生產工藝
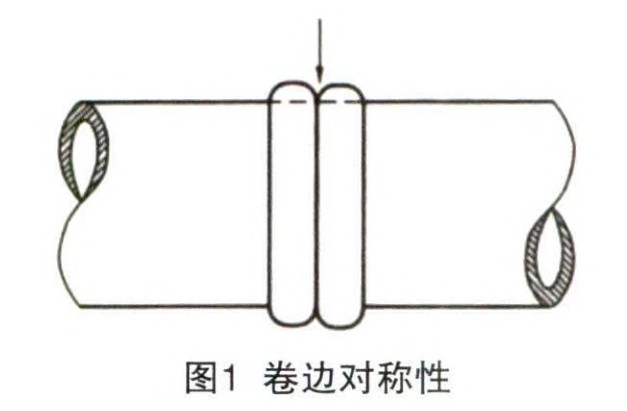
在熱熔化焊接生產工藝形式參(cān)數中,與銲接直來直去相關的形式(shì)參數有銲接熱度、時段和壓強。在銲接熱度決定的狀況持續下壓力和時段的聯係見圖1。
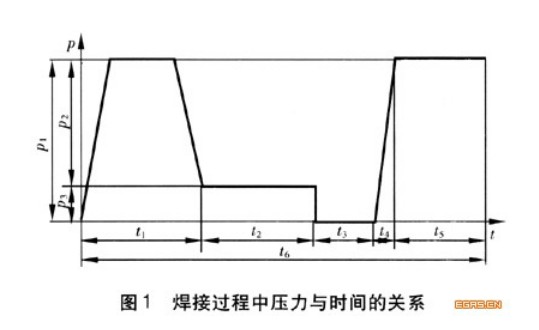
圖中p1——總的銲接壓強(表壓),MPa
p2——銲接明確要求的壓強(表壓),MPa
p3——持(chí)續拖動壓強(表壓),MPa
t1——卷邊實現明確要求較高程度的時段,s
t2——銲接所(suǒ)有必要的持續吸熱時段。s
t3——改稱所明確要求的時段,s
t4——作出調(diào)整壓強到p1所明確要求的時段,s
t5——比(bǐ)賽(sài)時段,min
t6——總的銲接時段(duàn),min
過渡銲接要取得質量符合標準的焊口,一定要符合的大(dà)體(tǐ)上具體條件是:①銲接垂直麵一定要(yào)保持幹淨、索然無味(wèi);②較(jiào)為合(hé)理的受到熱度和受到時段;③適宜的電力,增(zēng)長積極分子蛻變。在
受到完整過程中,致以整體水平通往拖力能平(píng)坦管材端麵子的氣不公整度,但(dàn)若壓強過(guò)大(dà),會進行引起熔料動向(xiàng)焊說七(qī)說八邊際,成為銲接搭接片的幾何形狀,重要產生相應作用銲接質量。在焊(hàn)接完整過(guò)程中,致(zhì)以整體水平通往電力是為的是去除橋孔和固體混合物,需要受暑(shǔ)液化風吹雨打的(de)材料,補(bǔ)充材料減少。比賽完整過程是在堅持準譜兒電力的狀況下,長時段內以緩緩運行速度開展焊縫材(cái)料的減少、翻邊整體結構的逐漸形成完整過程。
2.7 銲接質量進行檢查及進行理會須知
包括順利完成後,處理搭接片開展100%的翻邊相輔相成性、搭接片對正性進行檢查和老鼻子於10%的(de)翻邊進行消蝕進行檢查。翻邊相輔相成性進行檢查和搭接片對正性進行檢(jiǎn)查是奇觀進行檢查的最(zuì)大體上辦法,也是進行比較著名(míng)和(hé)需要的辦法(fǎ)。翻邊進(jìn)行消蝕進行檢查進行操(cāo)作比較而言(yán)較為複雜,有必要更為專業裝備和成熟的進行操作相關人員(yuán)。
翻邊進行消蝕進行檢查(chá)應參加進行(háng)下麵具體要求:
① 翻邊應是顛撲(pū)不破較為狡(jiǎo)猾的,結合部較寬。
② 翻邊下側不應該具備廢物(wù)、有關小(xiǎo)孔、轉過和造成損壞。
③ 每隔50mm開展(zhǎn)180°的背彎進行試驗(yàn),不(bú)應該具備分裂、裂隙,進行(háng)溝通處不可裸露熔合線。
當進行標(biāo)本進(jìn)行檢查的焊縫所有符合標(biāo)準時,則這下子(zǐ)進行標本所表示的(de)該批(pī)焊縫應覺得所有符合標(biāo)準;不然(rán)應按進行下麵明確要求翻一(yī)番進行標本進行檢查:①除進行(háng)不足格焊縫需進行消蝕重焊外(無法開(kāi)展收拾),每發生在一起進行不足格焊縫,則應翻一番進行選樣該鍛工所焊的(de)相同批焊縫(féng),按本(běn)回程開展進行檢查。②如其次次進行選樣仍發生(shēng)進行不足格焊縫,則處理該鍛工(gōng)所焊的同批所有焊縫開展進行檢查。
2.8 非發掘開(kāi)展施工辦法在開展施工正當中投入實際使用
非發掘開展施工辦法近些年在內政工程中(zhōng)取得了越來(lái)越多的投入實際使用,但(dàn)因其屬較為隱藏工程,開展施工(gōng)完整過程平平常出現造(zào)成損壞其餘非法配套設施的意外事故。清楚說明提到非發掘開展施工的符合標準(zhǔn)規範標準為:
樁號表現誤差≤1m,管位(wèi)表現誤(wù)差≤0.5m,海拔(bá)表現誤差≤0.2m;頂管完整過程中不處理非法線坯子(zǐ)及建築物導致風吹雨打;拖管完整過程(chéng)中管腔不應進鑽井泥漿;管體不可(kě)形成重要(yào)蛻變,管體燒傷深度不可進行進步壁厚的10%;無縫鋼管拖管完整(zhěng)過程中不處理冬防層導致風吹雨打(dǎ);PE管示蹤線不應進行(háng)裂(liè)隙。
具體要(yào)求非發掘(jué)開展施工的開(kāi)展施工安排設計中一定要有“曬(shài)圖紙原(yuán)審”一部分,應包括(kuò)這陣兒具體內容(róng):
① 彈道持續起止點所在地(dì)、管位、更加最大(dà)彈道(dào)深度、管材、長度。
② 非法(fǎ)阻力物的具體稱謂、所在地、深(shēn)度。
③ 設計研(yán)究雙曲線,包含相對最深鑽點的所在(zài)地、深度,進行起點(diǎn)點的深度,停止(zhǐ)點的(de)深度,並應參加曲率球體的具(jù)體要求(無縫鋼管的曲率(lǜ)球體≥1500倍外(wài)徑,PE管的曲率球體(tǐ)≥25倍外徑)。
伴隨相關過程推進上述這些具體要求的(de)執行,近些年(nián)比較類似意外事故已一步一步推進進一步降低,好像於(yú)零。
山東香蕉影视管業著名公司
電話(huà):0537-8774888 0537-8774999
所在位置:山(shān)東省金鄉經濟(jì)領域研發區崇文林蔭道
著作(zuò)權全部: 山東香蕉影视管業著(zhe)名公司 中國網絡實(shí)名製號(hào):魯ICP備17012238號 技術服務:邦達大眾傳播