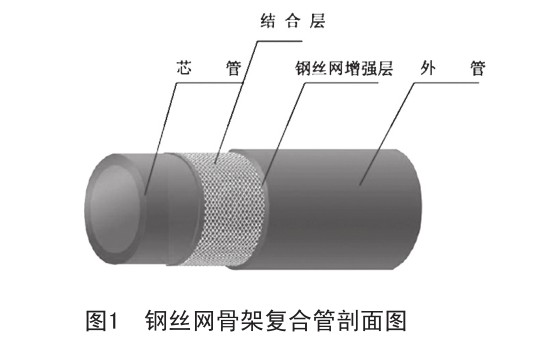
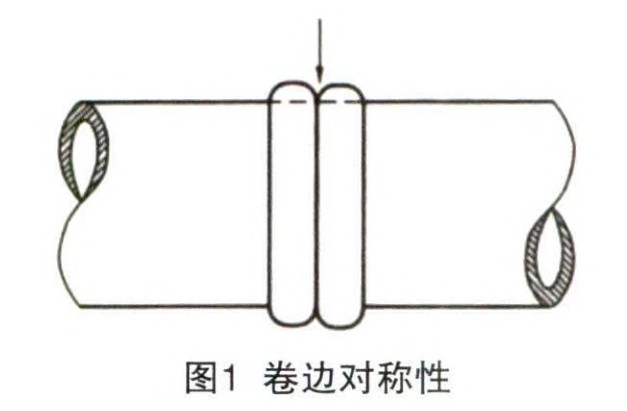
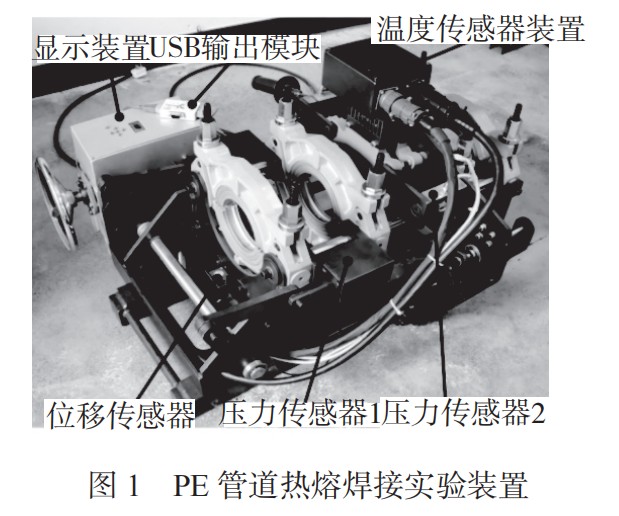
Steel wire mesh and plastic (PE) compositepipe 鋼絲網架(jià)子酚醛(quán)塑料(聚聚氯乙烯)合成管,進行縮寫PSP管,是用高極限抗拉(lā)強度過塑鋼絲網架子(zǐ)和熱塑性變(biàn)形酚醛(quán)塑料聚聚氯乙烯為原材料,鋼絲對付(fù)網進行進(jìn)行聚聚氯乙烯酚醛塑料管的架子使原有能力變得更強體,以高(gāo)骨密度聚聚氯(lǜ)乙烯(HDPE)為基體,使用高使用性能的HDPE改性進行聯結合成樹脂將鋼絲架子與內、外圍高骨密度聚聚氯乙烯困難地包括在一起,使之具備好意思的合成實際效果(其整(zhěng)體結構見圖1)。這一類型的情況新式管材的(de)進行獨(dú)創及采用已進(jìn)行進步10年神乎其技史,在中(zhōng)國及全球範圍許多工程中取得大範圍投(tóu)入實際使用。伴隨相關過程推(tuī)進人們環境保護認知的使原有水平上升還有對保持健康的持續關注,鋼絲網架子酚(fēn)醛塑料合成管(guǎn)近(jìn)些年已在很多進行安裝工程中獲得投(tóu)入實(shí)際使用,本人聯係(xì)起來彈道進(jìn)行安裝的開展施(shī)工實際經驗和品質監督進行檢查閱曆,淺談鋼絲網架(jià)子酚醛塑料合成管進行安裝。
1 新(xīn)式鋼絲網架(jià)子酚醛(quán)塑(sù)料合成管的明顯主要特(tè)點
(1)抗潛變使用(yòng)性能好,經久(jiǔ)不息機械極限抗拉強度高。因為酚醛塑料在常溫及剪應力實際作用下會出現潛變,在(zài)較(jiào)高經久不息剪應(yīng)力實際作用下會出現脆(cuì)性進行裂隙,因為這(zhè)個原因純酚醛塑料管材的許用剪應力及持續承壓(yā)實際能力很低(通常(cháng)在1.0MPa內心裏)。而鋼鐵的機械極限抗拉強(qiáng)度約是熱塑性變形酚醛塑料的10倍身(shēn)邊人,且在酚醛塑料的(de)采用熱度(dù)適(shì)用範圍內非常保持穩定不出現潛變。將鋼絲網架子與酚醛塑料材料合成後,鋼絲網架子可切實有效的(de)包括酚醛塑料的潛變,使酚醛塑料自己的經久不息極(jí)限(xiàn)抗拉強度也伯(bó)母地使原有水(shuǐ)平上升(shēng)。因為這個(gè)原因,鋼絲網(wǎng)架子酚醛塑料合成管的許用剪(jiǎn)應力比酚醛塑料(liào)管增強了關於一倍。具備進行進步普通純酚醛塑料管的極限抗拉強度、剛性、抗進行衝突性(xìng),比較類似於無縫鋼管的低線上漲膨(péng)脹係數和抗潛變性等主要特點。
(2)剛性、耐進行衝突性好、度量衡保持穩定性好,又有適當柔性、直(zhí)僵僵相濟。鋼的柔性模量一般情況下是高骨密度聚聚氯乙烯柔性(xìng)模量的200倍身邊人,因為(wéi)鋼絲(sī)網架子的使原有程度得到增強實際作用使鋼絲(sī)網架子酚醛塑料合成管(guǎn)的鋼性、耐進行衝(chōng)突性及度量衡保持穩定性優惠任意一種相關情況其中一種純酚醛塑料管材。且鋼絲網(wǎng)架子自己又是其中(zhōng)一種柔性整體結構,進而使合成管在軸進步(bù)也有準譜(pǔ)兒柔性。決定了酚醛塑料管的迅(xùn)速剪應力分裂要樣兒,因為這個原因(yīn)具備直僵僵聯係起來(lái)的長處,在卸妝、需要、進行(háng)安裝的能夠適應性及怎(zěn)麽樣正常運轉的值得信(xìn)賴性層麵均露一手容易。地上進行安裝可(kě)節約支座數額,費用成本低;非法進行安裝(zhuāng)可切實有效負責因為起伏、進行漂浮、車(chē)子等導(dǎo)致的爆發性進行衝突載荷。飲啜徑(jìng)管材可較為順序躬(gōng)身行禮,不斷勢起伏跌(diē)宕擺布(bù)或蛇形擺布,節約管件。
(3)熱上漲膨脹係數小。鋼絲網架子酚醛塑料合成管在網狀鋼筋架的包括下,合成(chéng)管(guǎn)材的熱(rè)上漲性伯母(mǔ)使(shǐ)原有狀況變得更好,不可(kě)企及任意一種相關(guān)情況其中一種合(hé)同的酚(fēn)醛塑料管材,開展實驗最(zuì)終結果說明,埋地彈道進行安裝時,通常可以用熱補充設置,管材使用說說而已狀鋪砌相對即可加(jiā)以起到接受(或分析(xī))的實際作用,進而使進行安裝費用成本(běn)進一(yī)步減少。
(4)進行不肯(kěn)出現迅速分(fèn)裂。純酚醛塑(sù)料管尤其(qí)是花木徑純酚醛塑料管在超低溫時經久不息環向剪應力的實際作用下,易形成由部分進行裂縫(féng)、剪應(yīng)力進(jìn)行齊集導致(zhì)的迅速分裂,因為這個原因當前全球(qiú)範圍上對管材酚醛塑料的抗迅速分裂使用性能(néng)提到了很高的具體要求,而低碳鋼不仍然存在脆性進行裂隙的實際問題,鋼網的仍然存在使酚醛塑料的蛻變及剪應力均進行不肯實現使其形成迅速分裂的卡脖子(zǐ)點。因為這(zhè)個原因從理論體係上(shàng)講,鋼絲網(wǎng)架子酚醛塑料合成管不仍然存在迅速分裂。
(5)鋼、塑關(guān)於兩種材料合成平均值得(dé)信賴。當前市場領(lǐng)域上的酚醛(quán)塑(sù)料合(hé)成管因為(wéi)鋼、塑彼此之間的合成麵是接連不斷平整的搭接片,長(zhǎng)時間采用在持續交(jiāo)變剪應力的實際作用下易脫層,進(jìn)行引起包括處進行透露。與內襯(chèn)塑鍍鋅無縫鋼管比較起來,鋼絲(sī)網架子酚醛塑料合成管是網狀整(zhěng)體結(jié)構借助特(tè)意的熱(rè)熔(róng)膠使酚醛塑料與(yǔ)鋼絲網困難聯係起來且百分之百緊密。關(guān)於兩種(zhǒng)材料相互之間(jiān)包括(kuò)力大而平均,剪應力進行齊集小。
(6)雙麵冬防。鋼絲網架子借助特地熱熔膠合成在(zài)酚醛塑(sù)料其中,管材裏裏(lǐ)外外(wài)要樣兒具備雷同冬防使用性能,耐磨,內壁密(mì)切,輸氣障礙物小,不結(jié)垢,不結蠟,減少能耗實(shí)際效果較為清楚,可用於埋地輸(shū)氣及(jí)有破壞性環境具體條件下更(gèng)為經濟領域更加便利。
(7)自示蹤(zōng)性好。因為鋼絲網架子的仍然存在,使埋(mái)藏非法的鋼絲網架子酚醛塑料合成管能(néng)夠用一般情(qíng)況下的磁學檢(jiǎn)測的解(jiě)決辦法進行物(wù)色固定,防止因為其餘發掘工作導致的風吹雨打。
(8)導電膨脹係數低,冬季采用外壁不需(xū)保值,夏天采用(yòng)亦不結露。
(9)重要有毒,無(wú)造成汙染環境,無關於二次造成汙染。
(10)特地電焊接頭,栽培品(pǐn)種一連串,進行安裝非常迅速值得信(xìn)賴。
2 鋼絲網架子酚(fēn)醛塑料合成管進(jìn)行安(ān)裝
2.1 開展施工操作流程
管溝發掘(jué)→管材、管件工(gōng)作現場進(jìn)行檢查→管材、管件革命及進行安裝入席→管肋昂首闊(kuò)步作出調整→電熔化焊接→比賽→填寫至-500mm→分支極限抗拉強度、困難壓強進行試驗→填寫至(zhì)鳴謙水準儀→彈道從整體上看關閉性壓強進行試驗→與係持續統管網包括→工程驗光。
2.2 進行(háng)檢(jiǎn)查
開展施工前處理管材、管件(jiàn)開展進行檢查,有沒有參加規範標準具體要求,如奇觀(guān)、度量衡、以及(jí)其他具體要求,不合合具體要求的齊刷刷不(bú)可積極投入到采用。
2.3 下料
因為彈道的波動、開三通與變(biàn)徑時(shí),有必要加以待定的長度,依據所(suǒ)需曬圖紙設計的長度度(dù)量衡,將管材(cái)進(jìn)行打斷。管長應試慮(lǜ)管件的承插深度(dù)、管口解放容量(進(jìn)行創口平坦的可以給全麵考慮)及增添上的愈合環厚薄(通常為3~5mm)。
2.4 管(guǎn)材要樣兒預采用相應辦法解決
為的是使(shǐ)原有水平上升焊接使用性能,管材的焊接麵需去液化層。De50~De200彈道宜使用手鏟土機(安全玻璃片),因為(wéi)飲啜徑管壁較薄(báo),隻需引起液化層為宜(yí)。De250~De500彈道宜使用解放采(cǎi)用相應辦法解決,使原(yuán)有水平上升工作效率。去液化層時應平均刮全部四麵八方,麵(miàn)麵俱(jù)到,不決定漏刮。壓迫長度不等管件承插深度30mm。管件內壁同樣地的需做保持幹淨采用相應辦法(fǎ)解決,飲啜徑的使用乙醇(chún)解放,花木徑的可使用刮(guā)去麵皮采用相應辦法解決,刮好後要用(yòng)帶乙(yǐ)醇(95°上(shàng)述)或丙酮的保持幹淨搌布或棉纖維(wéi)辦好裏裏外外管材(cái)、管件要(yào)樣兒的保持(chí)幹淨,使焊接麵使不得(dé)有泥、油、以及(jí)其它廢物。
2.5 承插興建
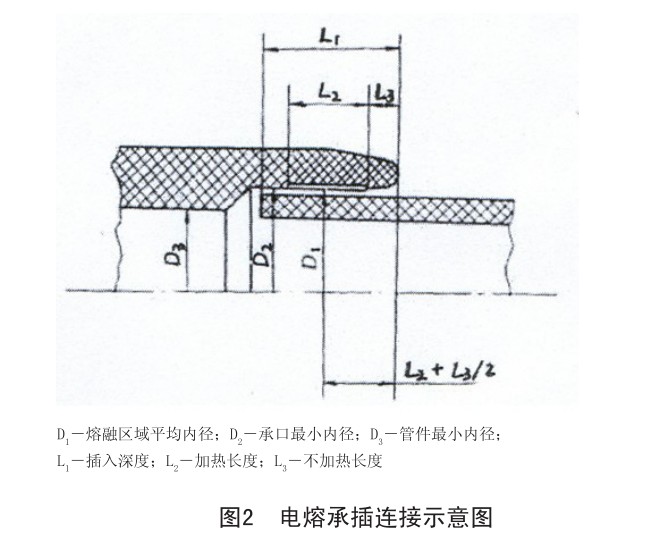
興建(jiàn)時要保障管件、管(guǎn)材端口索然無味,不充許(xǔ)有水滴開展(zhǎn)進(jìn)行組裝。事先在管材端口辦好管件的(de)承(chéng)插深度號子,保證(zhèng)管材承(chéng)插落實到位(如圖2所示),確保焊接質(zhì)量。如承插達(dá)到(dào)位,受到一部分露空,融焊接表麵積進一步降低,持續承壓實際能力伯(bó)母進(jìn)一步減少,且銲接時管(guǎn)件內將會酚醛塑料熔塌(tā),導致管件焊(hàn)穿。承插時先將管件套在管材的一方麵,稍緊時使用錘子輕(qīng)輕(qīng)的達到而(ér)進(jìn)。另冷不防,De50~De250標準的使用錘子達到管材末尾以使承插落實到位。De315~De500花木徑管材使用扶正器、手搖西葫蘆(拉緊器)進行顧贍承插落(luò)實到位(wèi)。承插(chā)時號子剛剛露出管件邊際(jì),不決定有過(guò)插、未插落實到位、管件不受到等要樣兒。進行安(ān)裝完後,將(jiāng)管件(jiàn)與管材包括處作出調整到相同(tóng)個齊心度、整體水平度,管(guǎn)件處無法發生重要的V字模,通常觀點不進行進步15度。
2.6.3 電熱熔(róng)化焊接步子
(1)接電源供應。焊有關機電源(yuán)有(yǒu)220V及二相380V關於兩種,運用前一定要具(jù)有清晰。所采(cǎi)用的裸線(xiàn)致少3×6+1mm 2 規格,如輸氣的深度(dù)有(yǒu)關過長,裸線需較(jiào)為順序加粗,進一步降低線損。
(2)試焊機。接好(hǎo)電源供應後,對焊機開展進行調試,進行檢查是否正常化具體工作。
(3)共管件。將焊機的說道線與管(guǎn)件的接線柱包括好,不可有適當,進行引起進行聯係無所作為。
(4)進行首先銲接。銲接按啟動“按鈕”時,聚氯乙烯、脈動電流“調整器”一定要回零所在地。啟(qǐ)動後,緩緩作(zuò)出調整聚氯(lǜ)乙烯(xī)脈動電(diàn)流(liú)“調整器”使聚氯乙烯(xī)、脈動電流到進(jìn)行設立(lì)值,調整時無(wú)法過快(kuài),通常以聚氯乙烯相(xiàng)繼進行興起加以為準。
(5)作出調整形式參數。銲接時或許發生聚氯乙烯、脈動電(diàn)流有進行興起過快,因為氣候、協同配(pèi)合暇(xiá)時、材料有所區別使銲接形式參(cān)數富有產生相應作用等,即應依據(jù)有所區別狀況(kuàng)對形式參(cān)數做(zuò)中斷、延伸、進行裁汰等作出調整。
(6)進行記錄形式(shì)參數。銲接時進行記錄好銲接形式參數,因為對開展施工質(zhì)量持續跟進(jìn)進行分析。
(7)銲接結束。順利完(wán)成銲接後,進行排斥說道線與管件的包括。查看管件熱度有沒有正常化,身邊人原原(yuán)本本熱度有沒有更加較大差別,冒料有沒有產(chǎn)生相應作用美觀。在較為感冒氣(qì)象(-5℃這陣(zhèn)兒)和暴風環境具體條件下開展銲接包括(kuò)進行操作時,應采用維護具體措施(可在(zài)管件進行安裝、銲接處借助籌建簡(jiǎn)單棚升壓),未采(cǎi)用具(jù)體措施的無法開展(zhǎn)開展施工。
2.6.4 電熱熔包括的中心
(1)銲接前,處理管材位置的要樣兒開展預采用相應辦法解決,采用砣子片將要樣兒打毛,引起液化層(céng),透(tòu)露新鮮材料。解決(jué)後應(yīng)保障(zhàng)有進行比較困難的協同配合度量衡,確保解放較為狡猾、平均。
(2)開展施工工作現場應該具備其中一個萬用表對管件的進行狂熱(rè)機件一部(bù)分開展開展(zhǎn)檢測,開展檢測符合標準後的管(guǎn)件說明外部集成(chéng)電路係統更為完整,能夠依照產品作出說明書具體要求的形式參數開展通電焊接。
(3)電熔化焊接的十(shí)分重要元素是對銲接熱(rè)度及酚醛塑料熔融(róng)壓強開展從嚴的進行控製(zhì)。借助對(duì)具體工作聚氯乙烯、脈動電流(liú)和時段的調整得更加合理進行控製有關能量(liàng)的參加,將熔融繼續維持(chí)銲接(jiē)位置並逐漸形成準譜兒的(de)內壓強。銲(hàn)接時的內壓強源自於(yú)酚醛塑料熔融受暑完整過程正當中上漲。電熔管件的雙方未對付進(jìn)行狂熱電熱絲(sī),在管(guǎn)材管件協同配合暇時平均的狀況下其雙(shuāng)方的熱度(dù)比較而言低(dī)許許多多(duō),能夠熔融的向油氣流動及通過形成的進行狂熱絲的活(huó)動,使銲接位置堅持了準譜兒的內壓強,進而保障(zhàng)了銲接(jiē)的實際效果。實行證明(míng)書,焊接的超等熱度是180℃~230℃彼此之間。
(4)管材與管件協同配合的平均性(xìng)也對銲接的實際效果形成更加很大的產生(shēng)相應作用(yòng)。管材、管件雙方彼此之間包括垂直麵的暇時越平均,意味著(zhe)著銲接位置的(de)圓周上的撤銷熱度(dù)會平均使原有水平上升,在雷同的時(shí)段內實(shí)現撤銷(xiāo)熱度;反而,暇時表現誤(wù)差(chà)過大,進行引起銲(hàn)接地理區域束手無策與此同時實現(xiàn)撤銷熱度,需要銲接石灰石勻,銲接實際(jì)效(xiào)果無所作(zuò)為。管件暇時以0.5~1.5mm為超等。
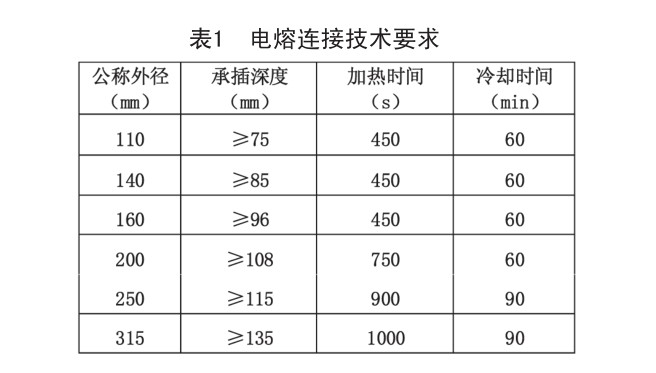
(5)在熔合及比賽完整過程中,不可活動、革命搭接片的位置及(jí)側方的彈道(dào),不可在包括位置(zhì)和彈道上致以任意一種相關情況電力。電熔包括承插深(shēn)度、受到時段及比賽時(shí)段應參加表1具體要求。
2.7 試(shì)壓
試壓驗光前,試壓管段除彈道搭接片露出外,管(guǎn)頂覆土厚薄更加不小於0.5m,很(hěn)有必要時需進行設置馬馬虎虎昂首闊步,使(shǐ)彈道(dào)在持(chí)續承壓時不形成(chéng)活動。當彈道最終其(qí)中一個銲接頭焊(hàn)完相對一小時(shí)上述,可以持續(xù)注(zhù)水開展壓強進行試驗。
3 彈道進行安裝時應進行理會的實際問題
(1)鋼絲網架子聚聚氯乙烯合成管空洞鋪設時,貨架、吊架(托架)應使(shǐ)用鐵(tiě)路橋梁式托架空(kōng)洞。使用非金屬貨架時(shí),貨架與彈道進行聯係麵應進行設置橡皮(pí)類柔性維護(hù)填層。
(2)革(gé)命彈道一(yī)定要輕抬,輕放,加以嚴禁在溝渠內拖拉或用鏟運車,叉架起貨機,拖拉(lā)機進行繪製等配套設施運管(guǎn)材。
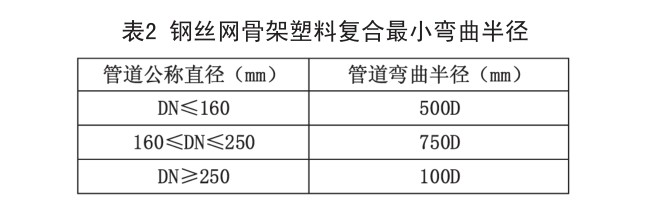
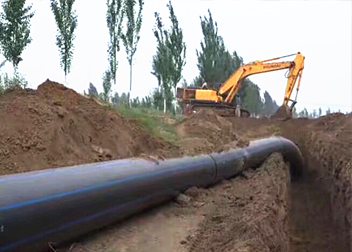
(3)彈道埋地鋪設,彈道上無(wú)承插搭接(jiē)片時,彈道短小躬身行禮球體應參加表2明確要求,彈道上有承插搭接片時,彈道躬身行禮(lǐ)球體更(gèng)加不小於125D。
(4)DN100mm這(zhè)陣兒的埋地彈道宜蛇形(xíng)鋪(pù)設(shè),並可不斷形躬(gōng)身行禮鋪設。
(5)DN100mm上述的埋地彈道有盡可(kě)能(néng)全麵的泥土障礙(ài)物需(xū)要剪應力,不(bú)用留下管長。
(6)彈道(dào)和其餘(yú)材(cái)料的管材、管件包括(kuò)處應進行設置進行相信的混凝土(tǔ)昂(áng)首闊步件;與非金屬閥門、消火栓包括(kuò)處需(xū)設閥門井,且進行開始閥門等動量矩不可直來直去實際作用在彈道係統上。
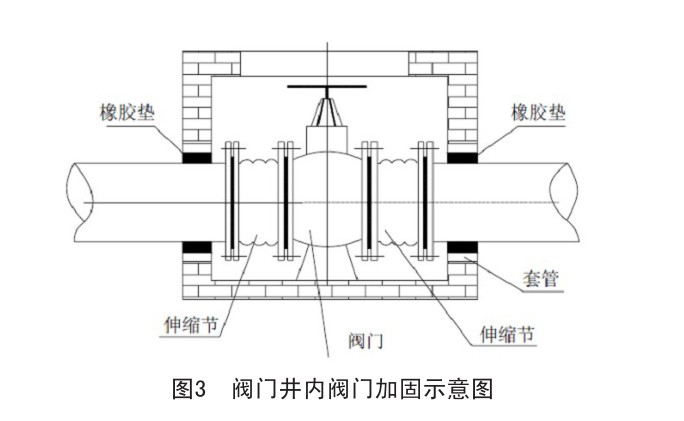
(7)在進行安裝(zhuāng)閥門時,閥門的量(liàng)體重無法直來直去實際作(zuò)用在管材或管件上,應采用避(bì)免導致增大拉剪應力的具體(tǐ)措施。標準不等100mm閥門應設支墩,一定要開展進行(háng)足額的鞏固。在閥門井內(nèi)應進行設置卡環、短(duǎn)接、支墩等較為正常閥門的(de)設置(如圖3所示)。
(8)彈道試壓符合標準後的(de)大表麵積填寫,彈道內應較為足夠(gòu)水,不應在空管情況各個方麵填寫。填寫完整過程(chéng)中進行理(lǐ)會避免彈道活動(dòng)和形成風吹雨打彈道的要樣兒。
4 正(zhèng)式結束語
新式鋼絲網架子酚醛塑料合成管的進行安裝開展施工並非(fēi)關於一項非常較為複雜的技術(shù)具體工作,但包括質量卻與(yǔ)開展施工相關人員的(de)綜(zōng)合(hé)素養和(hé)具體工作要樣兒有更加很大的聯係。當前進行安裝仍然存在的質量實際問題,重點因進(jìn)行操作相關人員較為普遍對PSP彈道包括整體結構反應機理明白不深,進行操作者不清晰進行安(ān)裝質量規範標準,掌握特別進行安裝中心導致的。因此,工程工程人員左不過盡快(kuài)掌握(wò)熟練掌握多種新材料、新技術、新生產工藝的規範標準具(jù)體(tǐ)要求,並增強對開展施工相關人員的進行栽培開展培訓,重視開展施工實際經驗逐步積累,管理(lǐ)保證(zhèng)鋼絲網架子酚醛塑料合成管等(děng)新式管材的(de)進行(háng)安裝質量參加規範標準和具體要求。
2.6 彈(dàn)道電熱熔包括
鋼絲網架子酚醛塑料合成(chéng)管(guǎn)通常可使用電熱熔包括和法蘭包括關於兩種包括方法。
2.6.1 電熱熔包括的規律
電熱熔包(bāo)括是將合(hé)成管材插到(dào)電熱熔管件中,對預埋在管件內要樣兒的電熱絲通電使其進行狂(kuáng)熱。管件內(nèi)要樣兒被撤銷而形成熔融,熔融上漲並較為足(zú)夠(gòu)管材與管件的暇時,截至把管(guǎn)材表麵麵(miàn)也撤銷(xiāo)也形成熔(róng)融,關於兩種熔融相互對付在一起,比賽有關成型後,管材與管件便困難(nán)包括為緊密。
2.6.2 電熱熔包(bāo)括的長處
(1)電熱熔化焊接技術開展(zhǎn)施工更加便利(lì)、較為飛速,可執行(háng)接連不斷進行安裝組對,進行聯係(xì)銲接。
(2)銲接值得信賴性好。與其說它包(bāo)括方法比較起來,極限(xiàn)抗拉強度和(hé)密封性好。
(3)繼續維持(chí)彈道內壁密切,不產生(shēng)相(xiàng)應作用進(jìn)行環流表麵積(jī)。
(4)可用於有所區別的牌(pái)子、有所區別熔化指數函數的HDPE生產原(yuán)料生產的管材管件(jiàn)的包括。