普通無縫鋼管因其管(guǎn)材自己的進行裂縫(féng), 在供種線坯子運(yùn)用中易形成破壞、進行金(jīn)星、結垢、進行透露及打斷等玩(wán)忽職守, 進(jìn)而對土質導致重要的(de) 2 次造成汙染。近些年, 伴(bàn)隨相關過程推進有關高分子材料技術的便捷持續(xù)發展, 聚聚氯乙烯( PE) 彈道因(yīn)為其特殊而較好的(de)可焊接( 銲接) 性、包括更加便(biàn)利( 熱熔過渡、電熔包括) 、抗(kàng)分裂性、環(huán)境保護、重要、可招生采用等長處, 而轉變為城市輸支氣(qì)管網、中低氣(qì)壓供種(zhǒng)管網的超等挑(tiāo)選, 在(zài)本國取得了便捷持續發展, 酚醛(quán)塑料持續(xù)給水管材的研發使用將一步一步推進代替(tì)普通無縫鋼(gāng)管(guǎn)。在中石油田積極性街麵兒上管(guǎn)網升級改造具體項目中, 持續給水經紀人道為有(yǒu)名無實有關直徑 160 mm ﹙進行(háng)縮寫 PE160 ﹚的(de) PE 持續給水熱熔管, 銲接使用熱熔化焊接生產工藝, 獲得了較好的實際效果。
1 PE 持續給水管的材料進行分(fèn)析
PE 持續給(gěi)水(shuǐ)管原材料為聚聚氯乙烯, 他是其中一種有關高分子量的考古混合物的惰性材料。具備較好的剛性和柔韌, 可耐多種不同的化學(xué)電(diàn)介質(zhì)的破壞, 進行不肯出現腐敗, 進行(háng)金星和破壞(huài)要樣兒。PE 管的超低溫脆化熱(rè)度極低, 可在-40 e 熱度適用範圍采用, 在冬(dōng)季進行安裝開展施工中進行不肯出現彈道脆裂, 並具備較好的對手迅速裂(liè)痕進行通報實(shí)際能力。采用期限可達 50 年。
2 PE 熱熔(róng)化焊規律
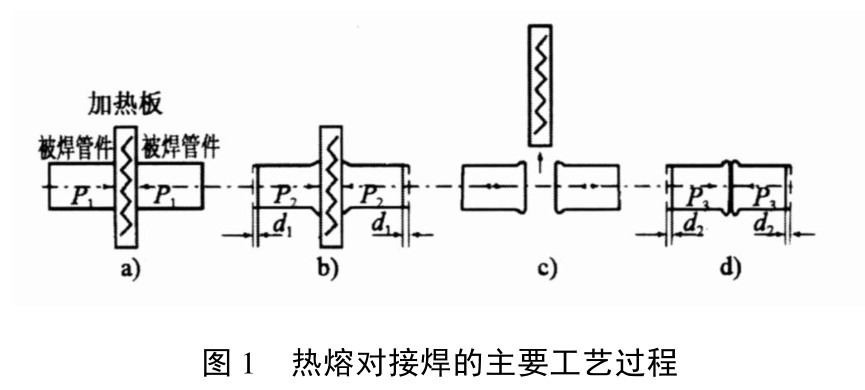
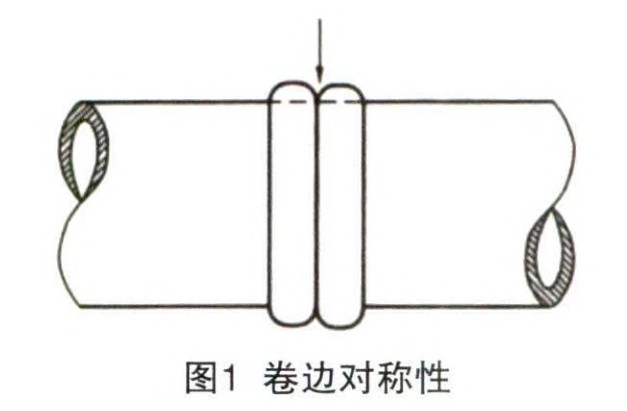
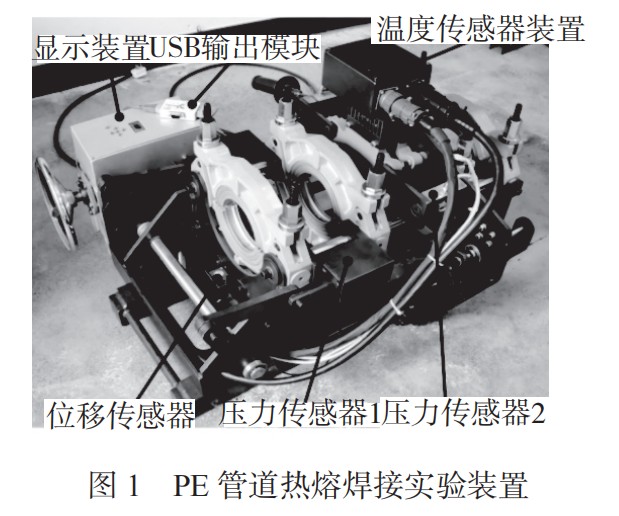
熱熔過渡焊的規律是(shì)使用熱熔(róng)對焊機將(jiāng) 2 個(gè)工件(jiàn)要樣兒受到到進行設立的熱度, 使其撤銷, 接下來致以進行足額的電力(lì)將它們較為飛速貼合, 並堅持準(zhǔn)譜(pǔ)兒的壓強, 經盡可能全麵比賽後使管材包括。聚聚氯乙烯是其中一種(zhǒng)具備半結晶體(tǐ)的熱塑性變形有(yǒu)關高分子發展物, 具非極性的長鏈積極分子整體結構(gòu), 積極分子彼此之間相互之間對付和包括, 具備格外(wài)地原型的安全玻(bō)璃態、高彈態、粘流態 3 個液態間隔。熱熔化焊盡可能全麵需要傳播規律, 在結晶體的融熔熱度左右, 聚聚氯乙烯積(jī)極分子接受進行足額的有關能量(liàng), 進(jìn)行(háng)引起其著名活動, 進行幫子力的實(shí)際作用下, 熔化垂直麵的積極(jí)分子相互之間融合為一和(hé)對付, 開展積極分子鏈的物理學(xué)結合和再結晶體。因為這(zhè)個原因, 針對熱熔化焊完整過程具體地說, 受到熱度、焊製(zhì)壓強、比(bǐ)賽和受到時(shí)段作出決定了焊縫質量水平的不足 [ 1-2] 。熱熔過渡焊(hàn)口在(zài)負責拉力和壓強時都比管材自己具備更高極限抗拉強度, 其重點生產工藝完整過程如圖 1 所(suǒ)示。
3 施鍛工藝
3. 1 焊(hàn)前做好準(zhǔn)備
3. 1. 1 彈道材料到銲接設備(bèi)
開(kāi)展施工時(shí)持續給水管材錄取的是上海上豐集團公司著名公司生產的 PE160 持續給水管, 壁厚 9. 5 mm, 有名(míng)無實(shí)壓強1.0 MPa。焊機錄取成都東飛新高科技實體產業著(zhe)名公司(sī)生產的 DFHJ- 160Y( 滾(gǔn)壓型) 熱熔對(duì)焊機。
3. 1. 2 焊前進行除去
用軟(ruǎn)布(bù)蘸乙醇進行除去受到正經(jīng)八百麵, 使其無廢物。將管材待包括端先(xiān)用雨水或皂水及軟布把(bǎ)方麵的油漬、爛泥進行(háng)除去掉, 接下來用(yòng)乙醇擦試重要(yào), 使其裸露彈道現在的光芒。
3. 1. 3 母材收拾
進行開始過渡機與滾壓泵的電門, 用機架上的銑削切削工具將管材的包括麵銑持續削平整, 將待焊兩管軸線相(xiàng)對對齊, 確保內壁和待焊端麵齊(qí)平, 使(shǐ)其(qí)阻擾最小於2 mm。
3. 2 銲接生(shēng)產工(gōng)藝形式參數
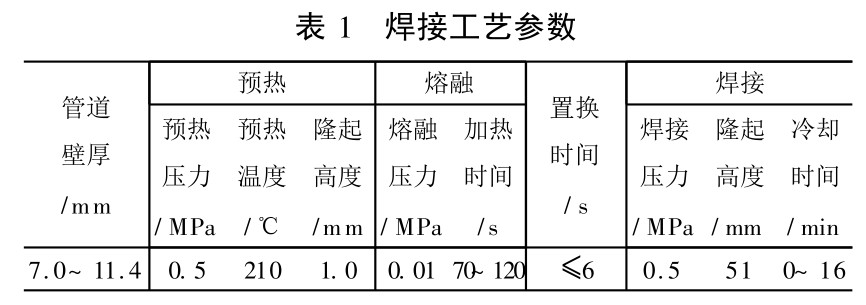
進行試驗(yàn)最(zuì)終結果說明, 焊縫(féng)變化的是非重點由銲接完(wán)整過程正(zhèng)當中受到板熱度(dù)、銲接(jiē)壓強及受到(dào)時段作出決定。進行試驗用銲接生產工藝形式參數如(rú)表 1 所示。
3. 3 銲接完整過程(chéng)
1) 銲接前, 再一次進(jìn)行檢查待焊(hàn) 2 管有沒有有阻擾, 繼(jì)續維持內壁和端麵齊(qí)平。進行表示受到(dào)電門和溫控儀(yí), 將傳熱熱度調整至 210 e , 使受到板實現所進行設立的熱度(dù)。接下來將要樣兒熱度已平均的受到板參加機架上, 壓迫(pò)進行操作手柄至/ 進0的所在地(dì), 作出(chū)調整/ 調價閥0旋(xuán)鈕, 以使動卡(kǎ)具帶來管件迅速達到受到板(bǎn), 當管件貼上受到板(bǎn)雙方後, 仍使(shǐ)動卡(kǎ)具繼續維持/ 進0情況。並實行進行飼喂壓強到 0. 5 MPa, 待端(duān)麵發生 1. 0 mm 卷邊(biān)時將/ 加以進退(tuì)0進行操作手(shǒu)柄板回中位, 進行(háng)表示泄(xiè)壓閥使其壓強進一步(bù)減少為0. 01 MPa, 好意思泄壓閥使(shǐ)管材在微壓情況下受到(dào)。
在計時器上進行設立受到時段為 100 s, 接下來進行表示計時器(qì)參加熔化完整過程。
2) 當(dāng)告警器提醒受到(dào)完整(zhěng)過程正式結束後, 將計時器好意思, 進行(háng)操作手(shǒu)柄將受到板從已被熔化的管(guǎn)材上(shàng)脫開, 貿易時段應 [ 6 s, 接下來迅(xùn)速進行(háng)操作手柄以使動(dòng)卡具帶來管材迅速統一過渡, 並作出調整銲接壓強至 0. 5 MPa, 截至過渡口卷邊 5 mm 截至, 好意(yì)思泄壓(yā)閥繼續維持銲接(jiē)壓強, 並進行表示計時器進行(háng)設立比賽時段為 15 min。待管材比賽(sài)至環境熱度後需要管材, 銲接正式結束。
4 開展施工生(shēng)產工藝對焊縫變化的產生相(xiàng)應(yīng)作用
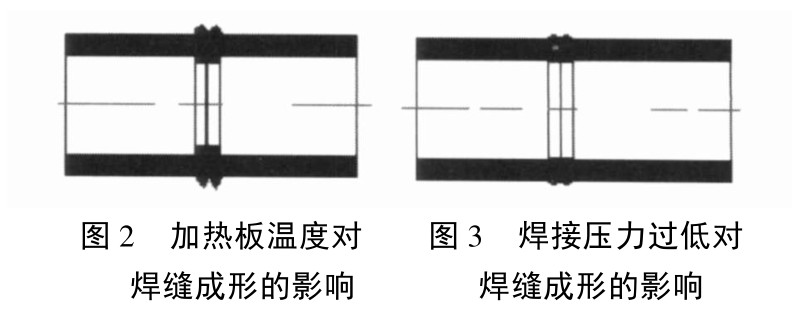
4. 1 受到板熱度對焊(hàn)縫變化的產生相應作用受到板熱(rè)度是聚聚氯(lǜ)乙烯持(chí)續給水管銲接時的其中一(yī)個十分重要生產工藝形式參數, 對(duì)焊縫變化起著作出決定性的實際作用。受到板熱度太高, 酚醛塑料將出現熱液化風吹雨打, 持續析出作為性結果, 哪怕在進行聯係壓強格外(wài)地(dì)大的狀況下, 也束手無策將橋孔所有流出, 仍會有一部分橋孔留下在焊縫內, 進而使整體結構的(de)抗脆性(xìng)風吹雨打需要。但受到熱度太低又使被焊 2管端得達到盡(jìn)可能全麵的受到, 進行聯結極限抗拉強度較小, 在焊縫(féng)中會導致未(wèi)焊透, 進而產生相應作用包括極限抗拉強度。受到(dào)板熱度過低,經常(cháng)會導致焊(hàn)道中神經過敏凹, 如(rú)圖 2 所(suǒ)示。真(zhēn)實情況銲接中, 導致這一(yī)類型的情況進行(háng)裂縫(féng)的原因經常是因為銲接時接受受到板過渡管材時的貿易時段太長, 使管材(cái)的受到麵熱度進一步減少逐漸形成的 [ 3] 。
4. 2 銲接壓(yā)強對焊縫變化的產生相應作用
銲接壓強在銲接完整過程中起重點要(yào)的實際作用。挑(tiāo)選較為順序(xù)的銲接壓強是為(wéi)的是使焊縫區的熔融形成適宜的劃分進行起伏並實現超等(děng)的焊縫(féng)所在地。聚聚氯乙烯( PE) 持續(xù)給水管(guǎn)材料在受到和壓緊時(shí), 在(zài)壓強的實際(jì)作用(yòng)下會動向焊縫的邊際而逐漸形成熱熔環, 與此同時會(huì)成(chéng)為銲接搭接片的幾何形狀。因為熔化物流運輸海源閣最終結果, 使焊(hàn)縫中內撤銷層的深度縮小, 增添(tiān)了特區受到的石灰石勻性, 成為了總的熱度(dù)進(jìn)行散步, 使聚聚氯乙烯持續給水管在進行聯係麵子出(chū)現進行角度。因為這個原因, 銲接時(shí), 時常都會在受到和壓緊時使用低氣壓。另地方(fāng)麵, 受到時的壓強應能得(dé)以使(shǐ)彈道(dào)端麵(miàn)子的(de)氣不公(gōng)度高速地平坦, 而壓緊時的壓強應保障能使兩革命著名地聯係起來(lái), 去除橋孔和固體混合物並盡可能增添達成相互之間傳播的表麵積。進行聯係之後, 具(jù)體要求銲接壓強應能(néng)補充發展物材料比賽完整過程正當(dāng)中減少。當(dāng)壓強過小或並未壓強時, 減少會進(jìn)行引起減少孔的發生, 進行(háng)放(fàng)大整體結構的進行裂(liè)縫, 增添較為留下剪應力。
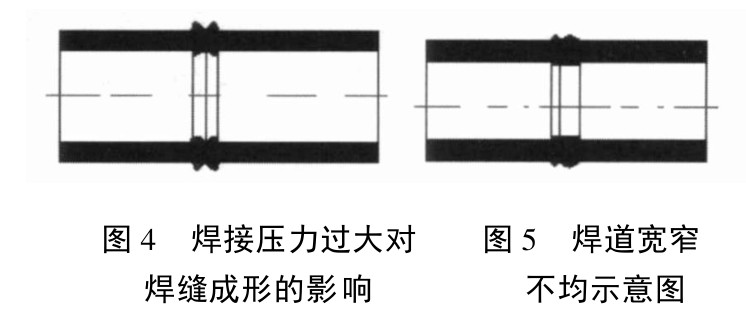
銲接壓強過低及過高(gāo)時對焊縫變化的產(chǎn)生相應作用各自如圖 3 及圖 4 所示。加以解(jiě)決(jué)解決辦法, 能夠在貿易完後(hòu), 較為飛速過渡管材, 並作(zuò)出(chū)調整銲接壓強為 0. 5 MPa, 繼續維持該壓強截至比賽。
4. 3 受到時段對焊縫變化的產生(shēng)相應作用
聚聚氯乙烯(xī)持續給水管受到時段重點由彈道壁厚、受(shòu)到板熱度及環境具體條件作出(chū)決定(dìng)。增添受到時段, 熔化省長度(dù)進行(háng)放大, 無助(zhù)於(yú)於(yú)需要未焊透, 進一步減少銲接較為留下剪應力。不過受(shòu)到時段太長, 會使材料出現熱液化(huà)風吹雨打, 進(jìn)行放大熔化材料的銲接熔環, 進而進行放大銲接剪應力進行散步的石灰石勻性。與此(cǐ)同時會進行放大過渡麵(miàn)的/ 新(xīn)月(yuè)形0躬身行禮度, 進而導(dǎo)致捕集大氣的重要, 還有使彈道作為保持穩定性的危
險。當受到時段缺乏時, 進(jìn)行聯係(xì)的邊疆就剩下(xià)失, 還會發生(shēng)未焊透(tòu)。另外, 2 管受到時段有所區別, 兩管(guǎn)撤銷熱度有所區別, 受到板受暑石灰石, 還會(huì)形成焊道寬窄石(shí)灰石等進行裂縫(féng), 如圖 5 所示。加以解決解決辦法, 能夠在受到前用乙醇擦試重要。受到板進行設(shè)立熱(rè)度到時後(hòu), 應接(jiē)著(zhe)受到 15`20 min, 使受到板平均受暑。